Автор Suzhou Tongda Machinery
Опубликовано Обновлено 3 мин чтенияTechnology
Пластиковые поддоны производят четырьмя способами: Первый способ: литьё под давлением.
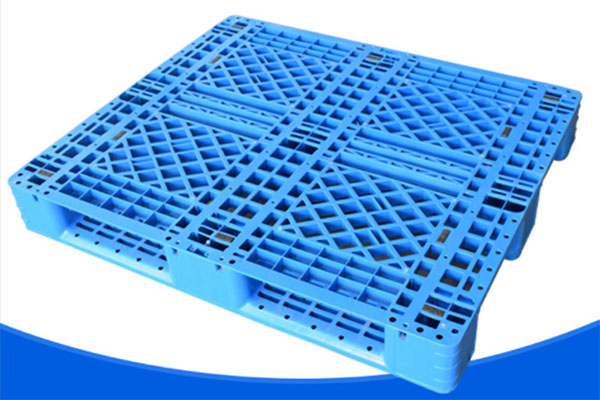
Литьевые пластиковые поддоны ровные, гладкие, чёткие и плотные, с большой свободой дизайна. Они бывают цельными двусторонними и сборными двусторонними.
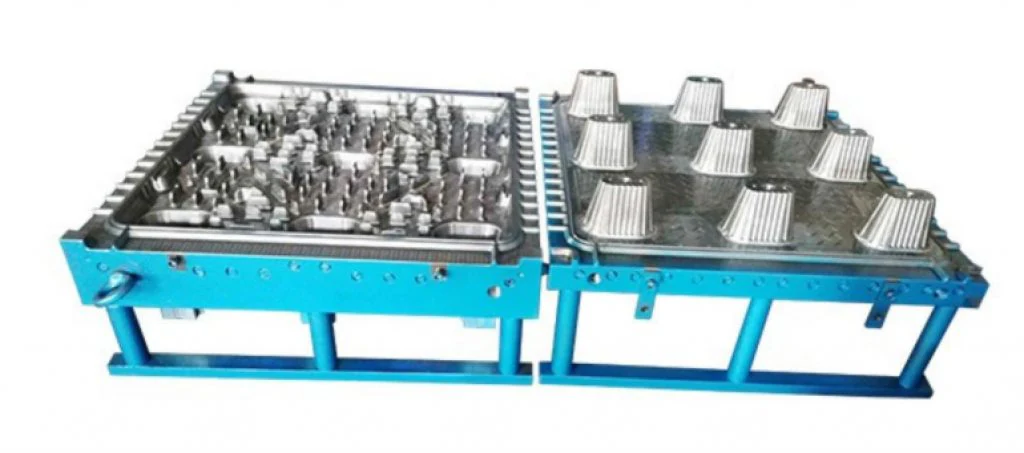
Цельный двусторонний поддон обычно весит более 15 kg и имеет сложную форму; для него нужен термопластавтомат с усилием смыкания более 2 500 тонн. Сложная форма, большие вложения и относительно высокая себестоимость, но благодаря малому числу операций — высокая производительность и хорошее качество. Сейчас обычные перерабатывающие предприятия его применяют нечасто.
Сборный двусторонний поддон состоит из верхней и нижней частей, которые отливают отдельно и собирают. Хотя нужно 2 комплекта форм, их конструкция значительно проще, общие вложения в формы ниже, чем для цельного, а требования к усилию смыкания снижаются до ≥1500 тонн — это по силам обычным предприятиям. Такой тип может стать основным в производстве пластиковых поддонов.
Второй способ: экструзионно-выдувное формование.
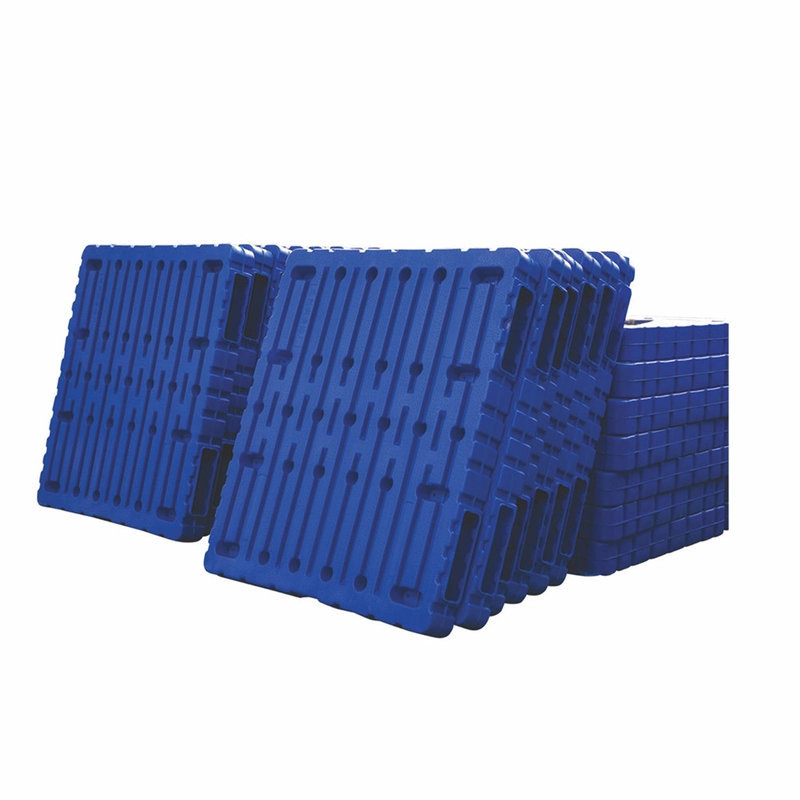
Экструзионно-выдувное формование поддонов похоже на выдув обычных полых изделий, но из-за большого размера и двусторонней конструкции нужны крупный экструдер, крупный механизм смыкания и большая форма. Китайские производители выдувных машин разработали крупные машины для высокоскоростного производства высокопрочных выдувных поддонов из HMWHDPE. Быстрое формование, хорошее качество, высокая прочность и жёсткость, очень долгий срок службы: выдувной поддон обычно служит 510 лет и стабильно работает при -4040 °C.
Динамическая нагрузка может превышать 3t, прочность при изгибе высокая — это лучший поддон для долгой и интенсивной эксплуатации. Сейчас он дороже других пластиковых поддонов, но благодаря исключительному сроку службы имеет лучшее соотношение цены и качества. С сильным снижением цен на оборудование этот способ будет быстро развиваться и даст большие преимущества в экономии ограниченных нефтяных ресурсов и логистических затрат.
Третий способ: вакуумное формование.
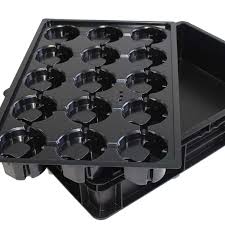
Вакуумформованные поддоны также бывают односторонними и двусторонними. Односторонние используются в основном для упаковки и перевозки небольших двигателей (пылесосов, электроинструмента и т. п.) и катушек провода; в последнее время они быстро развиваются, главным образом как специализированная тара. Двусторонние собирают двумя способами: верхняя часть — экструдированный лист фиксированной длины и ширины, нижняя — крупное вакуумформованное изделие; либо обе части — крупные вакуумформованные изделия. Нужны крупные вакуумформовочные машины; оборудование и формы недороги, но толщина стенки неравномерна.
Четвёртый способ — экструзия. Такие поддоны всегда сборные: экструдер с головкой выпускает рейки верхнего и нижнего настилов и двутавровые соединительные элементы с крыльями для опоры, затем всё собирают. Появление древесно-полимерных композитов стимулировало развитие экструзионных поддонов: на основе натуральных растительных волокон (древесной муки, шелухи, соломенной муки, рисовых отрубей и т. п.) и отходов пластика поддон получает свойства древесины, стойкость к воде и насекомым, его можно строгать, пилить и забивать гвозди. Из четырёх способов этот требует наименьших вложений в оборудование и формы, даёт наименьшую себестоимость и лучшее соотношение цены и качества.
Пять условий производства качественных выдувных поддонов
-
Подберите головку под форму. Проектируйте головку по ширине формы и используйте таймеры смыкания и раздува, чтобы раздуть заготовку до нужного размера. Меньше облоя — меньше энергии на дробление. Стабилизируйте процесс, настроив время формования, давление и расход гидравлики, давление и расход воздуха раздува и охлаждающей воды, профиль контроллера толщины стенки и длину заготовки под форму изделия. 2. Выберите правильную рецептуру. Поддоны обычно выдувают из HDPE. Выбирайте марку с нужной ударной прочностью, стойкостью к сжатию и растрескиванию при умеренной стоимости.
-
Выберите подходящий шнек. Шнеки бывают высокой пластикационной способности, для равномерного смешения цвета или высокопроизводительные биметаллические для обеих задач; выбирайте по материалу и изделию. 4. Тщательно проектируйте форму. Для двусторонних поддонов и поддонов на девяти ножках предусмотрите достаточные уклоны, чтобы изделие не перетягивалось. Рёбра жёсткости определяют прочность, поэтому используйте столько рёбер и такой силы, сколько позволяет конструкция. 5. Соблюдайте разумную долю дроблёнки. Смешивайте дроблёнку с первичным сырьём в пропорции, подтверждённой испытаниями, и равномерно. Слишком много или слишком мало — и качество страдает.