Применение
Выдувная машина для химических бочек
Экструзионно-выдувные решения Tongda для химических бочек 60–300L и бочек с широкой горловиной: модели машин и особенности производства.
Выдувная машина для химических бочек
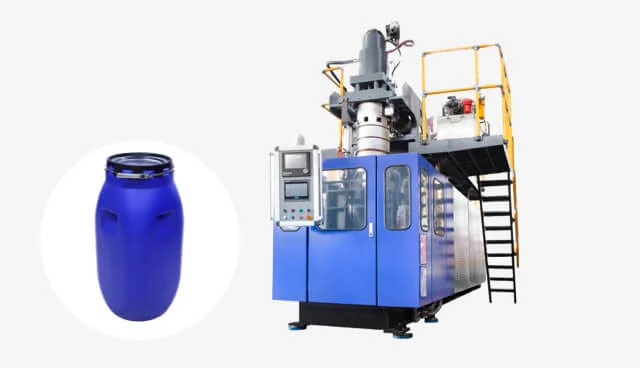
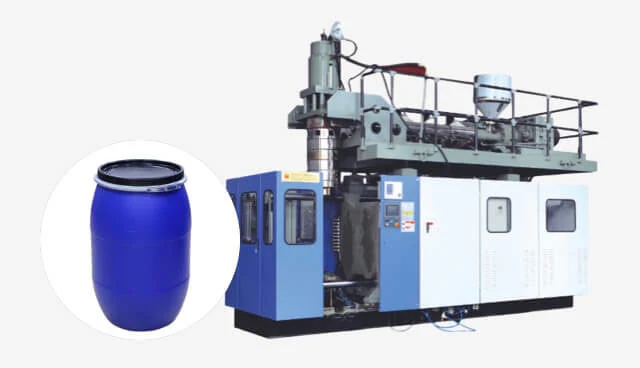
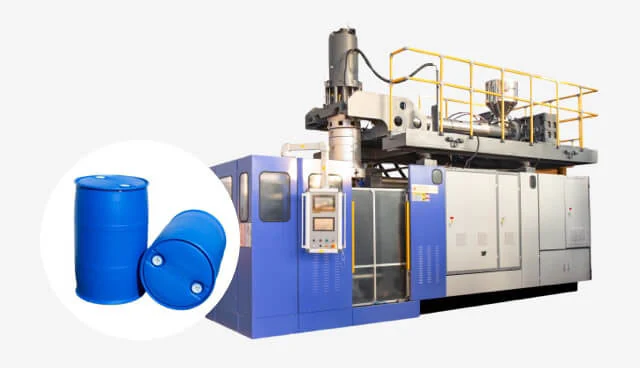
Пластиковые химические бочки 60-300L и бочки с широкой горловиной — крупные выдувные изделия, пользующиеся большой популярностью и широко используемые. Поскольку спрос на них велик, компания ведёт НИОКР для увеличения их выпуска. В 2019 году мы совершили прорыв в производстве крупных бочек с широкой горловиной на 220L и разработали двухпозиционное и многослойное автоматизированное оборудование, что значительно увеличило выпуск и снизило затраты на персонал.
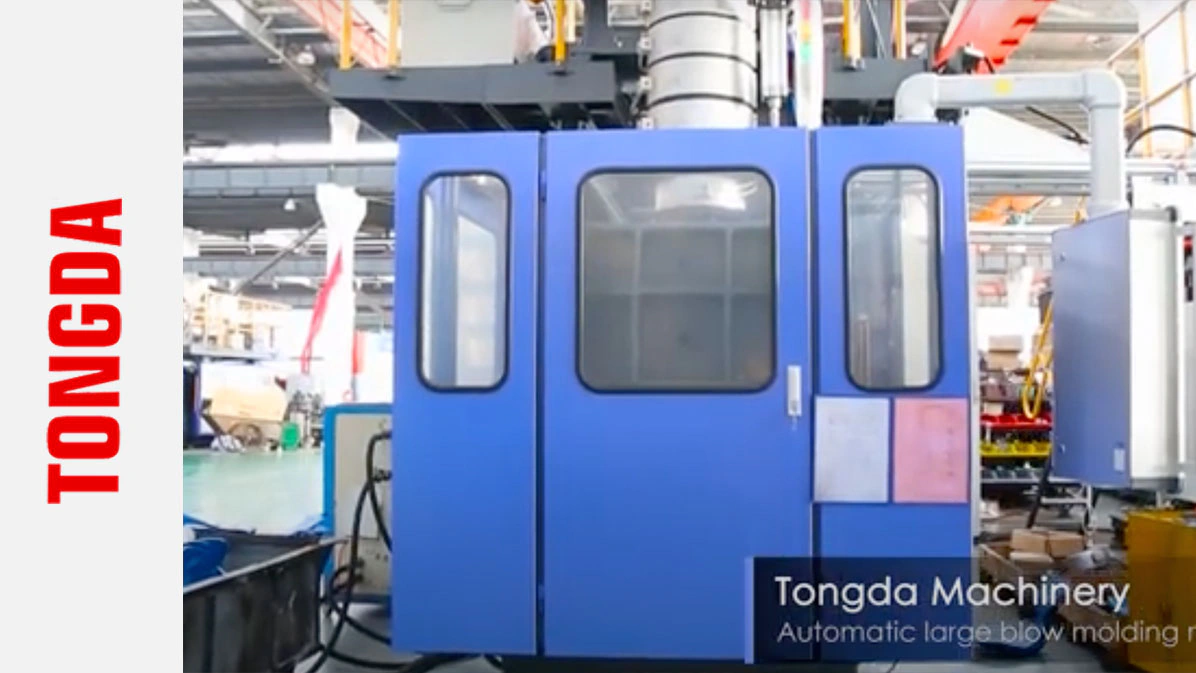
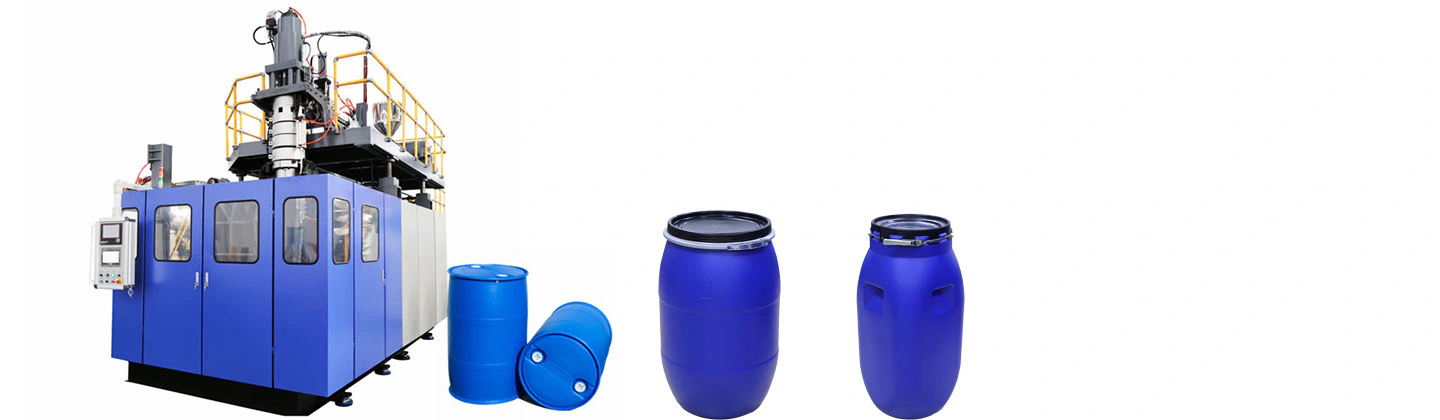
- Экономия времени: скорость производства выше на 10%
- Высокое качество: стабильная масса бочки и равномерная толщина стенки
- Снижение затрат: энергопотребление ниже на 10%
- Индивидуализация: однослойное, двухслойное и трёхслойное исполнение под заказ, полностью автоматическое удаление облоя
- 1:Что такое химическая бочка?
- 2:Из каких материалов делают химические бочки?
- 3:Плюсы и минусы химических бочек из разных материалов
- 4:Применение пластиковых химических бочек
- 5:Какие объёмы химических бочек распространены?
- 6:Что такое пресс-форма для пластмасс?
- 7:Классификация пресс-форм для пластмасс
- 8:Элементы конструкции пресс-формы для пластмасс
- 9:На что обратить внимание при покупке выдувной машины?
- 10:Безопасная эксплуатация и обслуживание выдувной машины
- 11:Правила безопасной эксплуатации
- 12:Порядок обслуживания оборудования
Что такое химическая бочка?
Химические бочки в основном изготавливают из пластика, поэтому их обычно называют пластиковыми химическими бочками. Их разрабатывают и выдувают по научно обоснованным рецептурам; они бывают разных цветов и имеют привлекательный вид. Они стойки к кислотам, щелочам и коррозии, герметичны и нетоксичны. Бочки соответствуют требованиям к упаковке по стойкости к выцветанию и деформации, что делает их идеальной тарой для перевозки химической продукции на большие расстояния. Пластиковые химические бочки формуются из полиэтилена (PE) как единое целое, без швов; они ударопрочны, стойки к старению, лёгкие, герметичные, кислото- и щёлочестойкие, долговечные и соответствуют санитарным нормам. По характеристикам они значительно превосходят традиционную тару из стеклопластика, сварную пластиковую тару и стальную тару с резиновым покрытием. Во многом они могут заменить тару из нержавеющей стали, титана и других металлов. Сегодня это наиболее подходящее коррозионностойкое оборудование для хранения и транспортировки химических жидкостей — недорогое и качественное. Продукция широко применяется в химической, красильной, фармацевтической, агрохимической, металлургической, редкоземельной, машиностроительной, электронной, природоохранной, текстильной, пищевой и других отраслях.
Из каких материалов делают химические бочки?
1. Химическая бочка из HDPE: HDPE отличается высокой прочностью, стойкостью к коррозии, химикатам и высоким температурам и широко применяется в химической промышленности. Бочки из HDPE надёжно хранят разбавленные кислоты, щелочные растворы и другие распространённые химикаты, но не подходят для сильных кислот, кетонов, бензола, ароматизаторов и т. п.
2. Химическая бочка из PP: PP отличается вязкостью, хорошими свойствами при низких температурах и атмосферостойкостью. Бочки из PP особенно стойки к кислотам и окислителям и подходят для хранения разбавленных кислот, окислителей, фармацевтических веществ и т. п. Однако они не выдерживают высоких температур, жиров и органических растворителей и не подходят для длительного хранения летучих химикатов, летучих органических соединений и хорошо растворимых раздражающих веществ.
3. Химическая бочка из ABS: ABS — термопласт с хорошим поверхностным блеском и отличными механическими свойствами для изготовления упаковочных коробок и тары. Бочки из ABS обладают высокой маслостойкостью и коррозионной стойкостью и часто используются для хранения масел, красок и т. п.
4. Химическая бочка из нержавеющей стали: Бочка из нержавеющей стали — оборудование высокого класса для хранения и транспортировки самых разных химикатов. Помимо привлекательного вида и стойкости к коррозии, кислотам и щелочам, она обладает определённой износостойкостью, стойкостью к царапинам, пластичностью и механической прочностью. В ней можно хранить летучие, токсичные и коррозионно-активные вещества.
Для разных химикатов нужны бочки из разных материалов. При покупке и эксплуатации выбирайте их с учётом свойств и области применения. Кроме того, при использовании следует учитывать условия окружающей среды и меры безопасности, чтобы обеспечить безопасность людей и хранения химикатов.
Плюсы и минусы химических бочек из разных материалов
Химическая бочка из HDPE 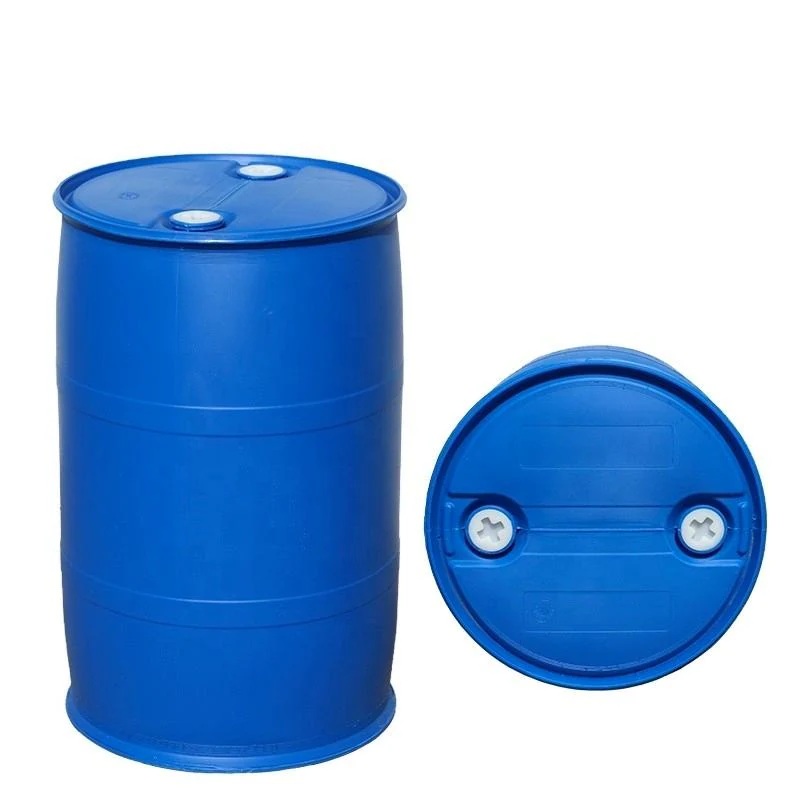 |
Преимущества | Недостатки |
|---|---|---|
| Лёгкая, термостойкая, трудновоспламеняемая, прочная, коррозионностойкая | Низкая стойкость к старению: под действием воздуха, солнечного света и кислорода стареет, выцветает, трескается, становится хрупкой или крошится и теряет механические свойства. Поэтому не подходит для сильных кислот, кетонов, бензола и ароматизаторов. | |
Химическая бочка из PP  |
Вязкая, хорошие свойства при низких температурах, атмосферостойкость, стойкость к кислотам и окислению. | Не выдерживает высоких температур, жиров и органических растворителей |
Химическая бочка из ABS 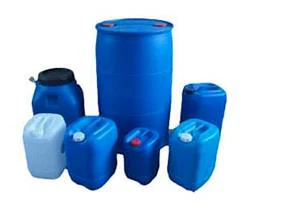 |
Высокая масло- и коррозионная стойкость | Низкая термостабильность, быстро стареет, средняя стабильность размеров |
Химическая бочка из нержавеющей стали 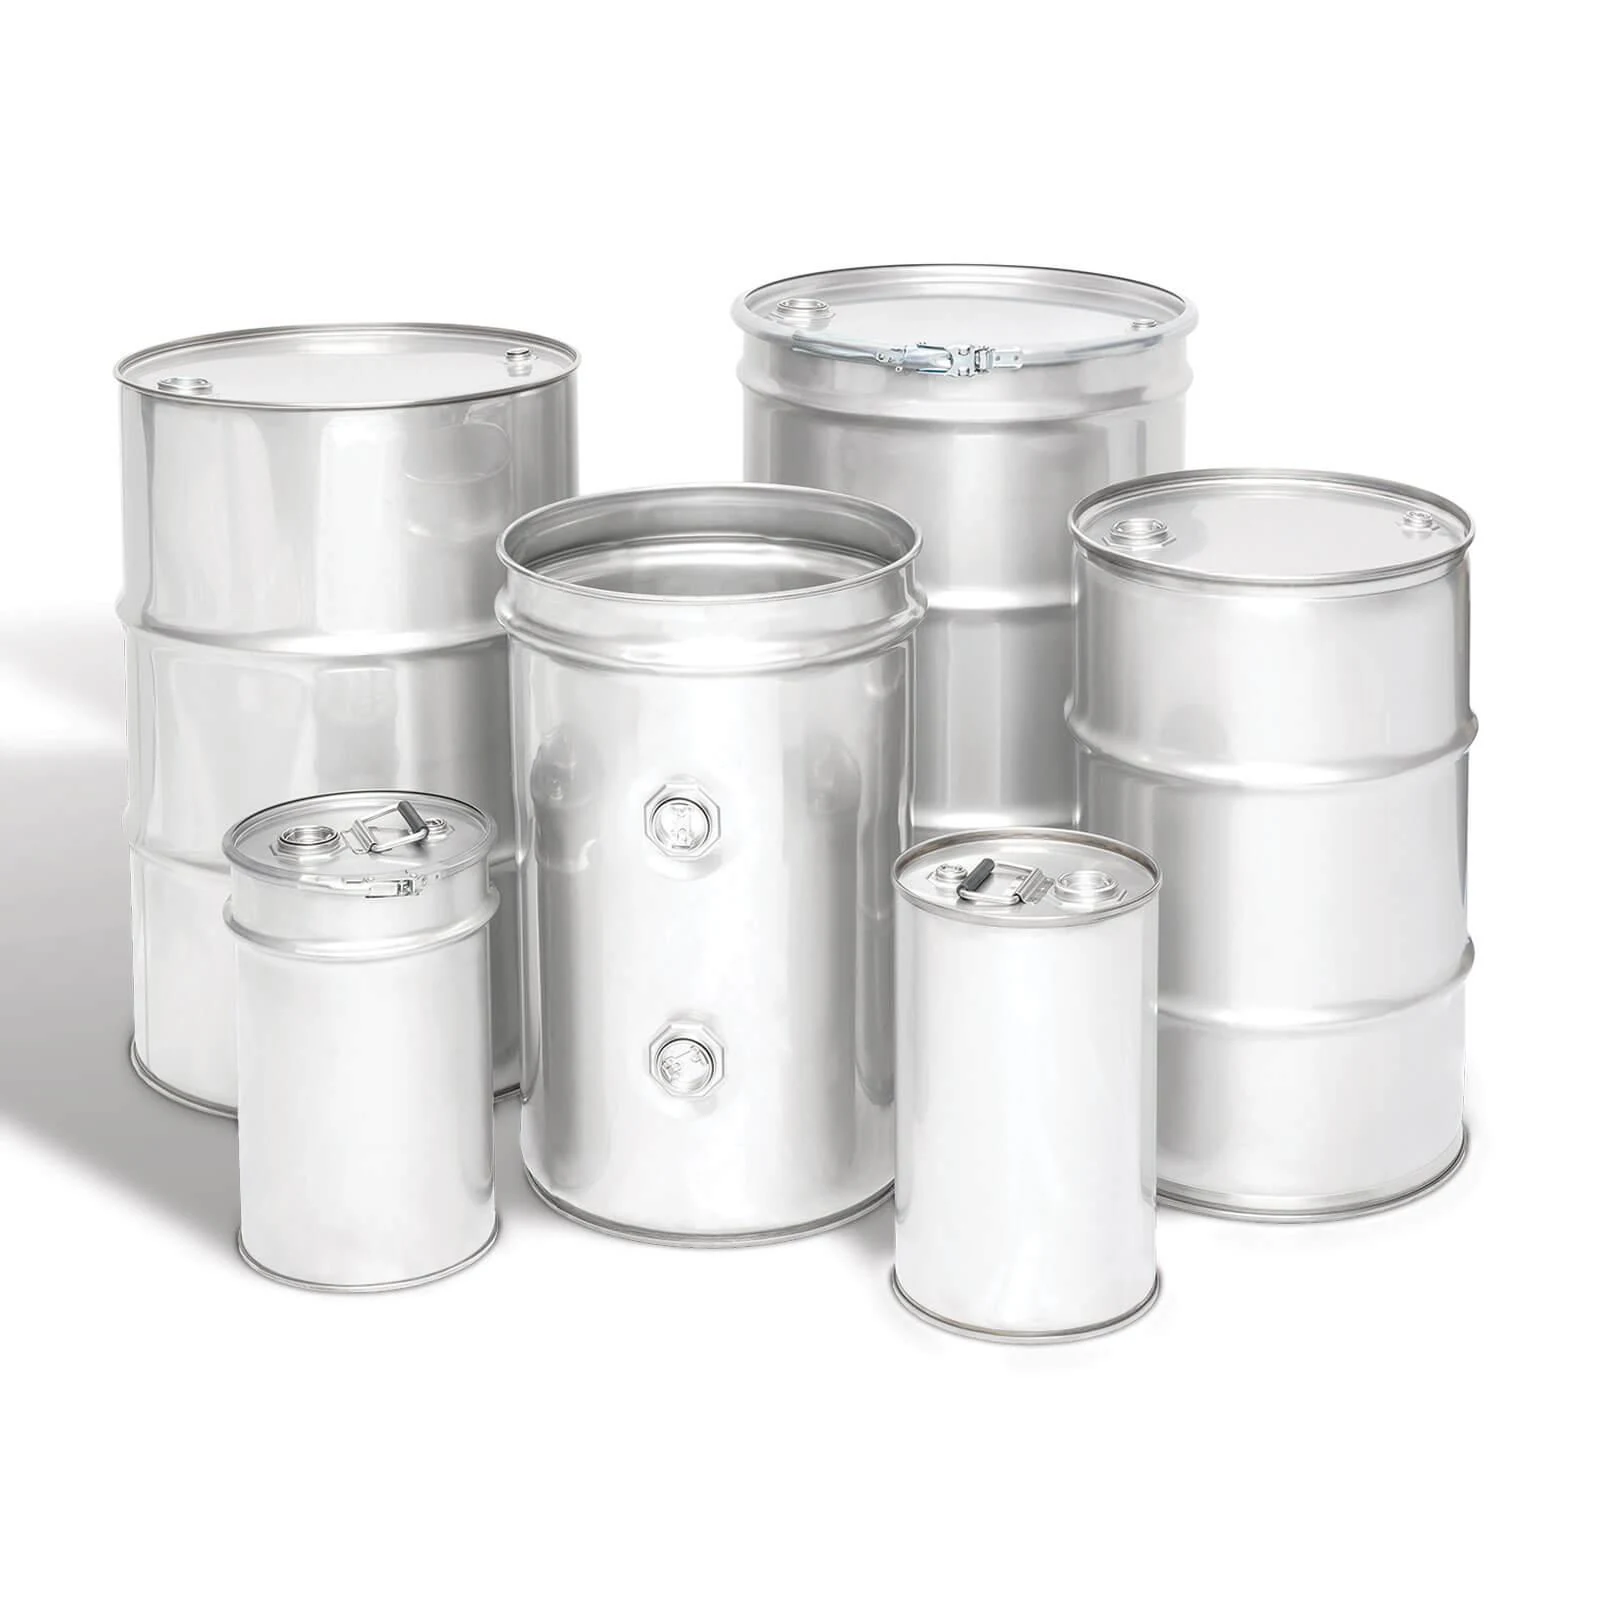 |
Привлекательный вид, стойкость к коррозии, кислотам и щелочам, а также определённая износостойкость, стойкость к царапинам, пластичность и механическая прочность. | Относительно высокая цена, большой вес, сложность перевозки и монтажа, подверженность ржавчине, необходимость регулярного обслуживания. |
Применение пластиковых химических бочек
Пластиковая химическая бочка — это тара, предназначенная для химического сырья, химикатов и других коррозионно-активных и опасных веществ. Благодаря отличной коррозионной и термостойкости и безопасности такие бочки широко применяются в химической, нефтяной, фармацевтической, агрохимической, лакокрасочной и других отраслях.
1. Химическая промышленность Химическая промышленность — одна из основных областей применения пластиковых химических бочек. Химическое сырьё обладает самыми разными свойствами: кислотностью и щёлочностью, горючестью и взрывоопасностью, токсичностью и вредностью. Пластиковые химические бочки из коррозионно- и термостойких материалов позволяют эффективно хранить, перевозить и фасовать химическое сырьё, обеспечивая безопасность и экологичность производства.
2. Нефтяная промышленность Нефтяная промышленность — также важная область применения. Нефтяная и химическая отрасли тесно связаны, и при добыче и переработке нефти используется множество химикатов. Пластиковые химические бочки служат для фасовки и обращения с ними — кислотами и щелочами, растворителями, топливом и т. д., — обеспечивая безопасность и экологичность производства.
3. Фармацевтика и агрохимия Фармацевтической и агрохимической отраслям также нужны пластиковые химические бочки для различных химикатов. Обычно это токсичные, горючие или коррозионно-активные вещества с высокими требованиями к хранению и перевозке. Бочки из коррозионно- и термостойкого пластика отвечают этим требованиям.
4. Лакокрасочная промышленность Лакокрасочной отрасли также нужны пластиковые химические бочки для различных химикатов. Краска — важнейший материал для декорирования и защиты поверхностей. Входящие в неё вещества, такие как растворители и пигменты, коррозионно-активны и опасны, поэтому их хранят и перевозят в пластиковых химических бочках, обеспечивая безопасность и экологичность производства.
Какие объёмы химических бочек распространены?
Бочки стандартных объёмов:
-
Бочка на 5 литров: обычно используется для хранения и перевозки небольших количеств химикатов, например низкомолекулярных органических соединений или слабокоррозионных реагентов.
-
Бочка на 10 литров: средний объём, используется для фасовки химикатов в средних количествах или для расфасовки из больших бочек. Часто применяется в лабораториях, на химических заводах и т. п.
-
Бочка на 20 литров: больший объём, одна из самых распространённых химических бочек. Подходит для хранения и перевозки большинства химикатов, обычно лёгких жидкостей и полужидких веществ.
Бочки других объёмов:
-
Бочка на 50 литров: обычно используется в крупносерийном производстве для хранения и перевозки больших количеств химикатов.
-
Бочка на 100 литров: подходит для хранения больших объёмов химикатов, часто используется на химических заводах.
-
Бочка на 200 литров: большой объём, используется для упаковки химикатов, продуктов питания и лекарств; часто встречается в полуприцепах и контейнерах.
Объём химической бочки определяется потребностями и назначением: у разных химикатов разные требования к хранению и, соответственно, к объёму тары.
Что такое пресс-форма для пластмасс?
Пресс-формы для пластмасс — это инструмент, который в паре с формовочной машиной придаёт пластиковым изделиям законченную форму и точные размеры. Из-за многообразия пластмасс и способов переработки, а также разной сложности машин и изделий пресс-формы тоже очень разнообразны по типам и конструкции. Комбинированная пресс-форма применяется для прямого прессования, экструзии, литья под давлением, выдувного формования и формования пенопластов с низкой степенью вспенивания. Она включает переменную полость, образованную базовой плитой матрицы, узлом матрицы и прижимной плитой, а также пуансон с переменным знаком, образованный базовой плитой пуансона, узлом пуансона, прижимной плитой, элементом вырезки полости и боковой вырубной плитой, — с согласованным изменением пуансона, матрицы и вспомогательной формующей системы. Это позволяет изготавливать серию пластиковых деталей разной формы и размеров. С быстрым развитием отрасли пластмасс и постоянным ростом прочности пластиков общего и инженерного назначения области применения пластиковых изделий расширяются, а их потребление растёт. Пресс-форма — инструмент для производства пластиковых изделий; она состоит из нескольких групп деталей, образующих формующую полость. При литье под давлением форма закрепляется на термопластавтомате, расплав впрыскивается в полость, охлаждается и формуется, затем полуформы раскрываются, система выталкивания удаляет изделие, и форма вновь смыкается для следующего впрыска — процесс повторяется циклически. Обычно пресс-форма состоит из подвижной части, установленной на подвижной плите машины, и неподвижной части на неподвижной плите. При впрыске они смыкаются, образуя литниковую систему и полость; при раскрытии расходятся, позволяя извлечь изделие. Хотя конструкция формы зависит от типа и свойств пластика, формы и конструкции изделия и типа машины, базовое устройство одинаково: литниковая система, система терморегулирования, формующие и конструктивные детали. Литниковая система и формующие детали непосредственно контактируют с пластиком и меняются вместе с материалом и изделием — это самые сложные и изменчивые элементы формы, требующие наивысшей чистоты обработки и точности. Литниковая система — это путь расплава от сопла до полости: центральный литник, холодный колодец, разводящие каналы и впуск. Формующие детали образуют конфигурацию изделия: подвижная и неподвижная части, полость, знаки, формующие стержни и вентиляционные каналы. Под влиянием высоких технологий и потребностей ключевых отраслей производство пресс-форм для пластмасс в Китае сформировало огромную производственную цепочку — от сырья, вспомогательных материалов, обрабатывающего и испытательного оборудования до крупных отраслей-потребителей: машиностроения, автомобилестроения, мотоциклов, бытовой техники, электроники и связи, строительства и стройматериалов, — и отрасль полна жизненных сил.
Классификация пресс-форм для пластмасс
В зависимости от способа формования различают формы под разные технологические требования: в основном это литьевые формы, экструзионные головки, формы для вакуумного формования, формы для пенополистирола и др. 1. Литьевая пресс-форма Это самая распространённая форма в производстве деталей из термопластов. Соответствующее оборудование — термопластавтомат. Пластик сначала нагревается и плавится в материальном цилиндре машины, затем шнек или плунжер проталкивает его через сопло и литниковую систему формы в полость. Пластик охлаждается, затвердевает, и изделие извлекается из формы. Конструкция обычно включает формующие детали, литниковую систему, направляющие, систему выталкивания, систему терморегулирования, вентиляцию, опорные детали и др. Форму изготавливают из блоков инструментальной стали для пресс-форм; распространённые материалы — углеродистая конструкционная сталь, углеродистая и легированная инструментальная сталь, быстрорежущая сталь и др. Литьё под давлением обычно применяется только для термопластов. Литьевые изделия чрезвычайно разнообразны — от товаров повседневного спроса до сложных деталей машин, электроприборов и транспорта. Это самый распространённый способ производства пластиковых изделий. 2. Прессовая форма Включает два типа: формы для прямого и для литьевого (трансферного) прессования. Они применяются в основном для реактопластов на прессовом оборудовании. При прямом прессовании форма нагревается до температуры формования (обычно 103°-108°) с учётом свойств материала, затем отмеренный пресс-порошок засыпают в полость и загрузочную камеру, форма смыкается, и под действием высокой температуры и давления материал размягчается до вязкотекучего состояния, а через определённое время отверждается, принимая форму изделия. Литьевое прессование отличается отдельной загрузочной камерой: форма смыкается до формования, материал предварительно нагревается в камере до вязкотекучего состояния и под давлением переводится в полость, где отверждается. Прессовые формы также используют для некоторых особых термопластов — заготовок из труднорасплавляемых термопластов (например, фторполимеров) методом холодного прессования, смоляных линз с высокими оптическими свойствами, рулей из слабовспененного нитроцеллюлозного материала и т. п. Прессовая форма состоит в основном из полости, загрузочной камеры, направляющего механизма, выталкивателей, системы нагрева и др. Формы литьевого прессования широко применяются для герметизации электрокомпонентов. Материалы для прессовых форм в основном те же, что и для литьевых. 3. Экструзионная головка (фильера) Тип оснастки для производства изделий непрерывного профиля, называемый также экструзионной головкой; широко используется при изготовлении труб, прутков, мононитей, листов, плёнок, изоляции проводов и кабелей, специальных профилей и т. д. Соответствующее оборудование — экструдер. Твёрдый пластик плавится и пластифицируется под действием нагрева, вращения шнека и давления, затем проходит через фильеру заданного профиля, образуя непрерывное изделие того же сечения. Головки изготавливают в основном из углеродистой конструкционной и легированной инструментальной стали; в некоторых на изнашиваемые участки устанавливают вставки из алмаза и других износостойких материалов. Экструзия обычно применяется только для термопластов, а конструкция головок заметно отличается от литьевых и прессовых форм. 4. Выдувная пресс-форма Форма для изготовления полой пластиковой тары (бутылок для напитков, флаконов бытовой химии и другой упаковки). По принципу процесса основные виды выдувного формования — экструзионно-выдувное, инжекционно-выдувное, инжекционно-выдувное с вытяжкой, многослойное, выдувное из листа и др. Соответствующее оборудование обычно называют выдувной машиной для пластмасс. Выдувное формование применяется только для термопластов. Выдувная форма относительно проста по конструкции и чаще всего изготавливается из углеродистой стали. 5. Форма для вакуумного формования Форма, в которой из пластиковых листов и плёнок формуют относительно простые изделия. Лист, закреплённый на матрице или пуансоне, нагревается и размягчается, затем вакуумом или сжатым воздухом деформируется и прилегает к полости формы, образуя нужное изделие. Применяется в основном для упаковки товаров повседневного спроса, продуктов и игрушек. Из-за низкого давления формования такие формы чаще делают из литого алюминия или неметаллических материалов, конструкция у них простая. 6. Форма для пенополистирола Форма, в которой из вспенивающегося полистирола (гранул из полистирола и вспенивателя) получают пенопластовую упаковку нужной формы. Вспенивающийся полистирол формуют паром в форме; бывают простые ручные формы и проходные формы на гидравлическом прессе, применяемые в основном для упаковки промышленной продукции. Такие формы изготавливают из литого алюминия, нержавеющей стали, бронзы и др.
Элементы конструкции пресс-формы для пластмасс:
Проектирование и изготовление форм тесно связаны с переработкой пластмасс: успех переработки во многом зависит от качества конструкции и изготовления формы, а проектирование формы опирается на правильную конструкцию изделия. 1. Плоскость разъёма — поверхность контакта матрицы и пуансона при сомкнутой форме. Её положение и форма зависят от формы и внешнего вида изделия, толщины стенки, способа формования, последующей обработки, типа и конструкции формы, способа извлечения и конструкции машины. 2. Конструктивные элементы — ползуны, наклонные толкатели, прямые выталкивающие блоки и т. п. в сложных формах. Их проектирование критически важно для срока службы формы, сроков изготовления, стоимости и качества изделия, поэтому от конструктора требуется высокий уровень компетенции и стремление к максимально простым, долговечным и экономичным решениям. 3. Точность формы — исключение заклиниваний, точное позиционирование, направляющие колонки, установочные штифты и т. п. Система позиционирования влияет на внешний вид изделия, качество и ресурс формы. Способ позиционирования выбирают по конструкции формы; точность обеспечивается в основном обработкой, а внутреннее центрирование конструктор должен тщательно продумать, чтобы оно было рациональным и легко регулируемым. 4. Литниковая система — канал подачи от сопла термопластавтомата до полости: центральный литник, разводящие каналы, впуск и холодный колодец. Впуск следует располагать так, чтобы расплав хорошо заполнял полость, а твёрдый литник и холодный материал при изделии легко выталкивались и удалялись при раскрытии формы (кроме горячеканальных форм). 5. Усадка пластика и факторы, влияющие на точность размеров изделия, — погрешности изготовления и сборки формы, её износ и др. Кроме того, при проектировании прессовых и литьевых форм нужно учитывать соответствие технологическим и конструктивным параметрам машины. Системы автоматизированного проектирования сегодня широко применяются в конструировании пресс-форм.
На что обратить внимание при покупке выдувной машины?
- При выборе выдувной машины внимательно изучите инструкцию и соблюдайте стандартные операции согласно ей.
- Строгий контроль качества и проверка безопасности и технических характеристик — важный этап закупки.
- Узнайте об условиях послепродажного обслуживания: при выборе продукции с гарантированным качеством обращайте внимание на сервис продавца.
- Кроме того, осмотрите внешний вид выдувной машины на предмет износа и повреждений. Не выбирайте вслепую — всё тщательно взвесьте, чтобы приобрести подходящую, качественную и экономически выгодную машину, которая не создаст проблем в будущей работе.
Безопасная эксплуатация и обслуживание выдувной машины:
Выдувная машина — широко распространённое формовочное оборудование в отрасли пластмасс: она нагревает пластик и раздувает его воздухом в изделия различной формы. Поскольку при работе возникают такие опасные факторы, как высокая температура и давление, правильная эксплуатация и обслуживание критически важны для безопасности операторов и нормальной работы оборудования. В статье описаны правила безопасной эксплуатации и обслуживания выдувной машины для специалистов отрасли.
Правила безопасной эксплуатации:
- Изучите руководство по эксплуатации. Перед использованием выдувной машины внимательно прочитайте руководство и убедитесь, что понимаете характеристики, порядок работы и меры безопасности для каждого узла. При возникновении вопросов своевременно связывайтесь с производителем, чтобы избежать аварий.
- Используйте средства индивидуальной защиты. При работе на выдувной машине необходимо использовать СИЗ, соответствующие национальным или отраслевым стандартам, — в том числе защитную обувь, беруши, защитные перчатки и очки. Особенно при замене форм и чистке внутренних узлов надевайте соответствующие перчатки и очки, чтобы избежать травм от горячего расплава под давлением или других предметов.
- Обеспечьте исправность оборудования. Перед пуском выдувной машины проверьте электропитание, подачу воздуха, механические узлы и т. д. и проведите пробный пуск, чтобы устранить неисправности. Особенно при обнаружении утечки масла, ослабления креплений и других отклонений в гидравлике и механике машину нужно остановить на обслуживание. 4. Соблюдайте порядок работы. Во время работы выдувной машины строго соблюдайте инструкции, чтобы избежать аварий из-за неправильных действий или ошибок. Особенно при регулировке и чистке форм, обслуживании масляных контуров работайте строго по регламенту и согласованно с коллегами, чтобы не допустить защемления рук и травм формами и другими предметами.
- Безопасная остановка. После окончания работы выдувную машину необходимо безопасно остановить: отключить оборудование по регламенту, перекрыть электропитание, подачу воздуха и другие среды и принять необходимые защитные меры.
Порядок обслуживания оборудования:
- Регулярно проверяйте масляный контур. Гидросистема — важная часть выдувной машины, и обслуживание её масляного контура особенно важно. После каждой смены проверяйте гидравлический контур на отсутствие отложений, ослабления соединений и т. п. и своевременно заменяйте гидравлическое масло, обеспечивающее смазку и защиту.
- Очищайте форму и внутренние узлы машины. Это важная часть обслуживания, обеспечивающая чистоту и качество продукции. Как правило, после каждого производственного цикла форму и внутренние узлы нужно очищать от остатков пластика, грязи и т. п., чтобы следующий цикл прошёл нормально.
- Обслуживайте комплектующие. Безопасная работа выдувной машины зависит не только от самой машины, но и от эксплуатации и обслуживания её комплектующих. Воздушные фильтры, высокотемпературное редукторное масло, электронные системы управления и др. требуют регулярного обслуживания и замены.
- Проводите плановое обслуживание. Регулярное обслуживание — залог долгой стабильной работы оборудования. В процессе производства необходимо регулярно проверять и заменять изнашиваемые детали — прокладки цилиндров, шестерни, ремни, подшипники трансмиссии и т. п., — а также доливать смазочное масло и заменять цилиндры. 5. Ведите паспорт оборудования. Для нормальной работы выдувной машины нужно вести документацию, фиксирующую историю эксплуатации, обслуживания и ремонта, — это упрощает последующие проверки, управление и ремонт.
Клиенты TONGDA
Линии выдувных машин для канистр успешно поставлены во многие страны мира
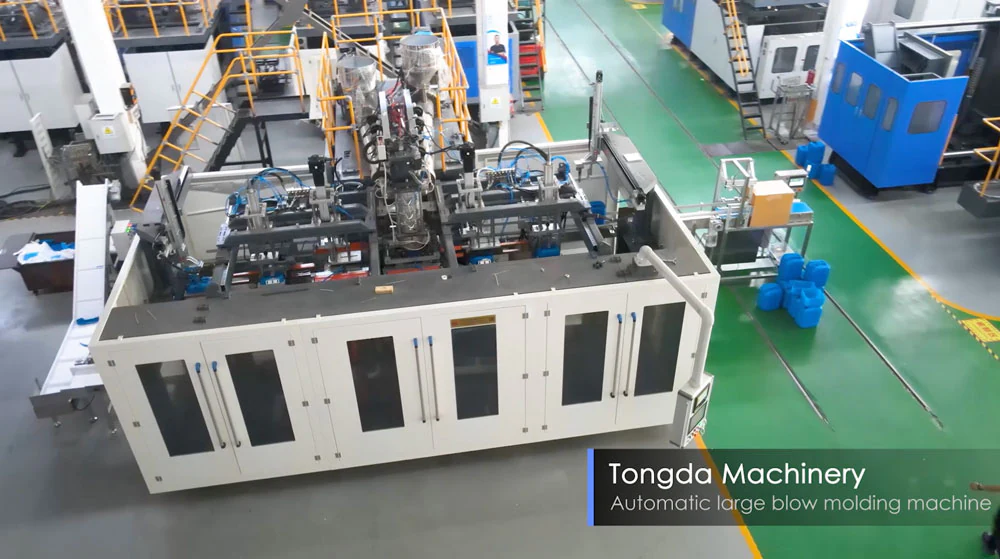
- Страна клиента Мексика
- Модель HSII-30L
- Производительность 120 pcs/h
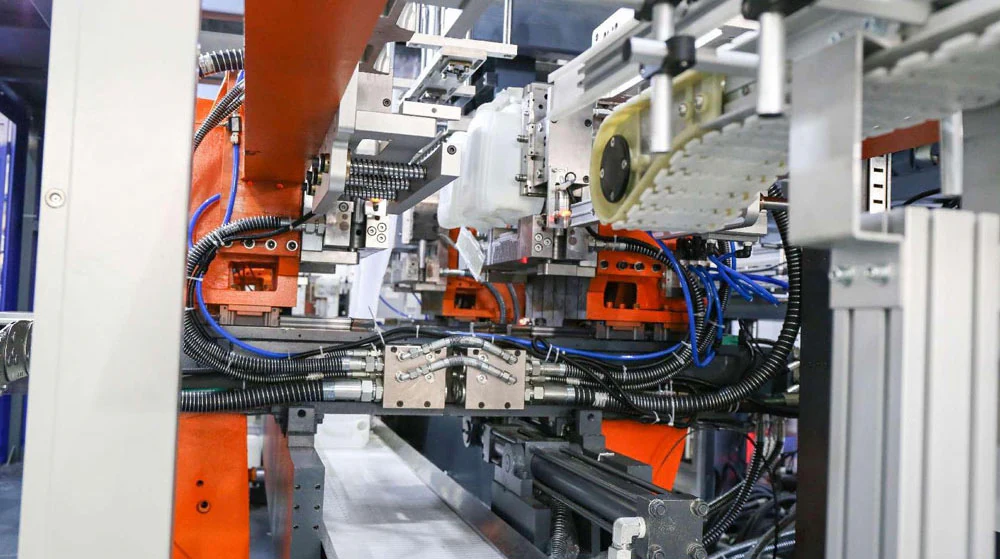
- Страна клиента Украина
- Модель HSII-20L-2
- Производительность 400 pcs/h
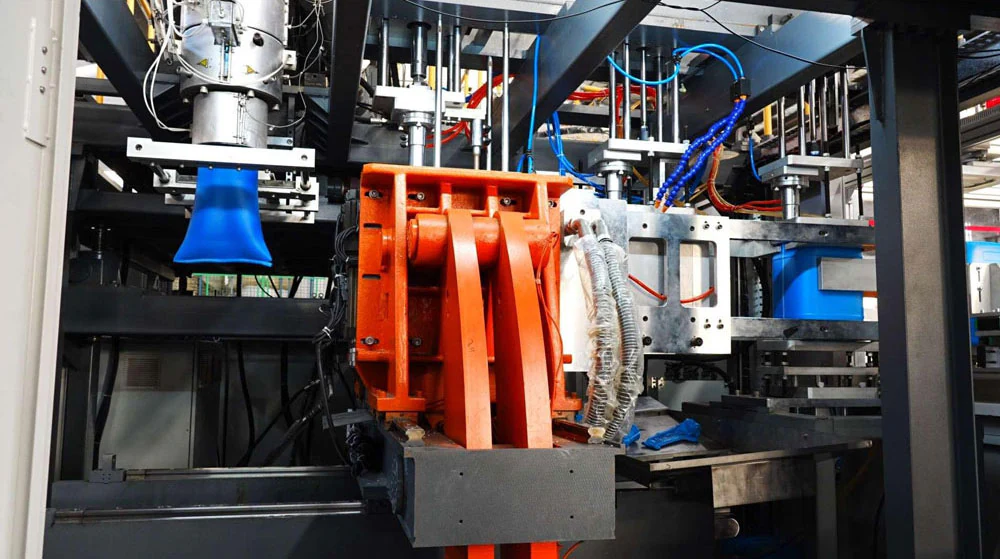
- Страна клиента Филиппины
- Модель HS-30L/1
- Производительность 60 pcs/h
Нам доверяют
Модели выдувных машин для химических бочек
| Модель | Объём изделия | Производительность по HDPE | Выпуск изделий |
|---|---|---|---|
| HS-30L | 20-30L | 180kg/hr | 60 |
| TDB-50F | 20-50L | 130-160kg/hr | 45-50 |
| TDB-120F | 80-120L | 180kg/hr | 30 |
| TDB-250F/P | 160-250L | 400kg/hr | 25 |