
Автор Suzhou Tongda Machinery
Опубликовано Обновлено 1 мин чтенияTechnology
При экструзионно-выдувном формовании полурасплавленную трубчатую заготовку (парисон), полученную экструзией или литьём, помещают в форму заданной конфигурации и подают в неё сжатый воздух, раздувая до плотного прилегания к стенкам полости; затем форму охлаждают и раскрывают, получая изделие. Процесс включает изготовление заготовки и её раздув. Так производят разнообразную упаковочную тару — бутылки, банки, бочки с разными горловинами и объёмами, — а также товары повседневного спроса и детские игрушки.
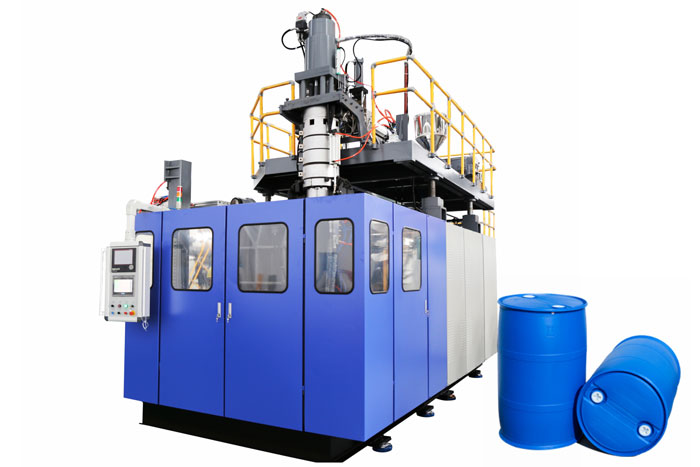
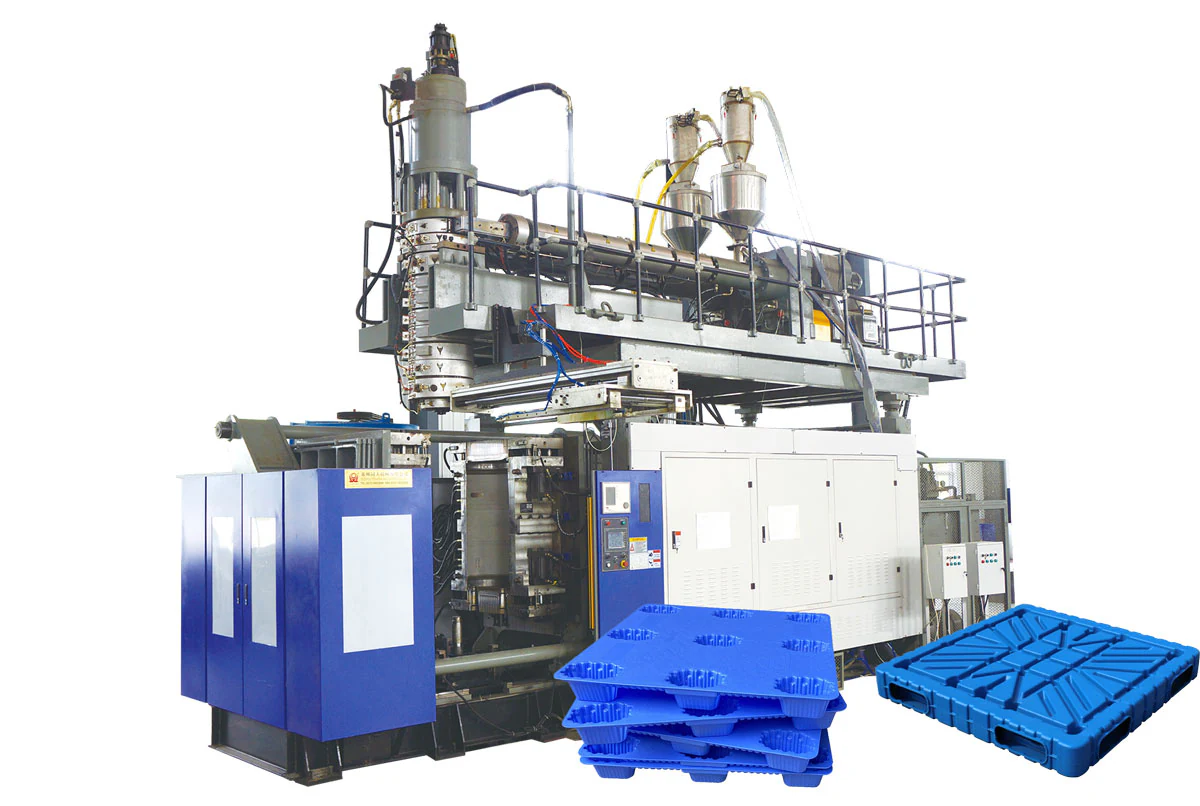
Для экструзионно-выдувного формования используют полиэтилен, поливинилхлорид, полипропилен, полистирол, линейный полиэфир, поликарбонат, полиамид, ацетат целлюлозы и полиацетали. Первое место по потреблению занимает полиэтилен высокой плотности — его широко применяют для упаковки пищевых продуктов, химикатов и технологических жидкостей. Высокомолекулярный полиэтилен подходит для крупных топливных баков и бочек. Поливинилхлорид широко используют для упаковки косметики и моющих средств благодаря хорошей прозрачности и газонепроницаемости. С развитием нетоксичных ПВХ-смол и добавок, а также выдувного формования с вытяжкой ПВХ-тара быстро распространилась в пищевой упаковке и начала применяться для пива и других газированных напитков.
Линейный полиэфир — новый материал, пришедший в экструзионно-выдувное формование в последние годы. Благодаря глянцевому виду, отличной прозрачности, высокой механической прочности, хорошей сохранности содержимого и отсутствию загрязнения при сжигании отходов бутылки из него развиваются очень быстро, особенно в качестве пищевой тары под давлением, где он используется шире всего. Потребление полипропилена также растёт год от года благодаря модификации смол и развитию технологий переработки.
Выдувное формование в основном делится на две категории: экструзионно-выдувное и инжекционно-выдувное. Главное различие — способ получения заготовки, а последующий раздув практически одинаков. На их основе развились экструзионно-выдувное формование с вытяжкой, инжекционно-выдувное формование с вытяжкой, многослойное формование и др.
Узнайте об экструзионно-выдувных машинах, работающих по этому принципу, о том, как устроен контроль толщины стенки заготовки, и чем процесс отличается от инжекционно-выдувного формования и формования с вытяжкой.