Publicado em Atualizado em 4 min de leituraTechnology
Os paletes plásticos podem ser produzidos de quatro formas:
A primeira: injeção.
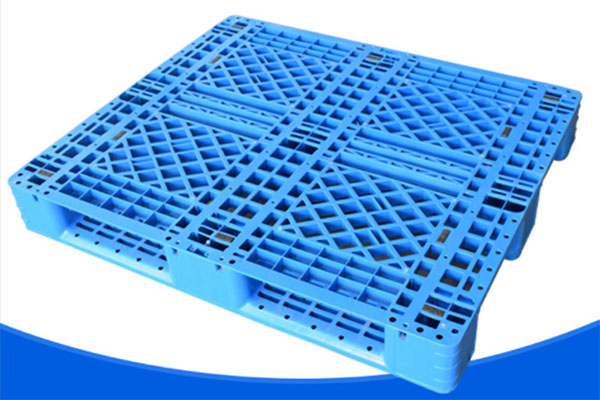
Os paletes plásticos injetados são planos, lisos, firmes e compactos, com grande liberdade de projeto. Dividem-se em paletes de dupla face inteiriços e de dupla face montados.
O palete de dupla face inteiriço geralmente pesa mais de 15 kg por unidade e tem formato relativamente complexo, exigindo injetoras com força de fechamento acima de 2.500 toneladas. O formato complexo exige grande investimento e custo relativamente alto, mas, com menos etapas de produção, a eficiência e a qualidade são boas. Hoje, poucas fábricas de transformação de plásticos usam esse método.
O palete de dupla face montado é dividido em duas partes, superior e inferior, injetadas separadamente e depois montadas. Embora exija 2 moldes, a estrutura do molde é muito mais simples, o investimento total em moldes ainda é menor que o do inteiriço e a exigência de força de fechamento cai para ≥1500 toneladas, o que é viável para a maioria das fábricas. Esse tipo de produção pode se tornar o principal na fabricação de paletes plásticos.
A segunda: sopro por extrusão.
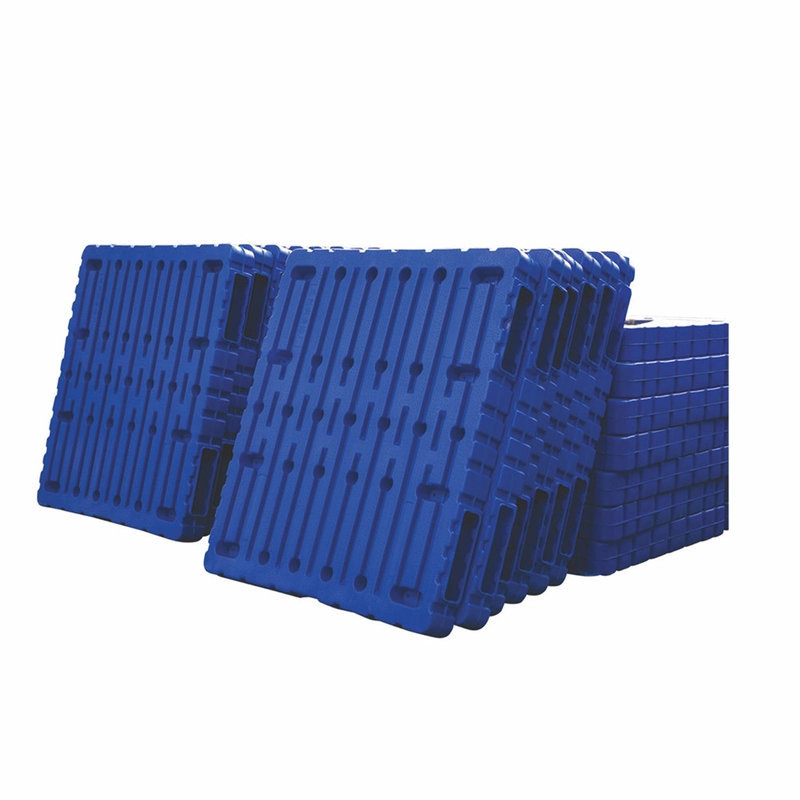
O sopro por extrusão de produtos ocos de paletes plásticos é semelhante ao sopro de outros produtos ocos, mas, pelo grande tamanho e pela dupla face, exige extrusora, unidade de fechamento e molde de grande porte. Hoje, fabricantes nacionais de máquinas de sopro desenvolveram máquinas de grande porte dedicadas à produção rápida de paletes soprados de alta resistência, em HMWHDPE. A moldagem é rápida, com boa qualidade, alta resistência, alta rigidez e vida útil muito longa: um palete soprado comum dura de 5 a 10 anos e trabalha de forma estável entre -40 e 40 °C.
A carga dinâmica pode passar de 3t, com alta resistência à flexão. É o palete preferido para ambientes de uso intenso e longa duração. Hoje é mais caro que outros paletes plásticos, mas, pela vida útil excepcionalmente longa, tem a melhor relação custo-benefício entre todos os paletes. Com a forte queda no preço dos equipamentos de moldagem, esse método deve crescer rapidamente nos próximos anos, com grande vantagem na economia de recursos petrolíferos e de custos logísticos.
A terceira: termoformagem a vácuo.
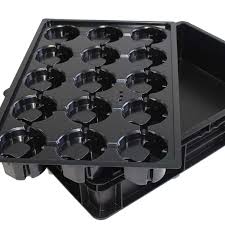
Os paletes termoformados a vácuo também podem ser de face simples ou dupla. Os de face simples são usados principalmente na embalagem e no transporte de pequenos motores (como motores de aspiradores e de ferramentas elétricas) e como bandejas de fios; cresceram rapidamente e são usados sobretudo em aplicações exclusivas. Os de dupla face são montados de duas formas: a metade superior é uma chapa plástica extrudada de comprimento e largura fixos e a inferior é uma grande peça termoformada; ou ambas as metades são grandes peças termoformadas. O método exige grandes equipamentos de termoformagem a vácuo, com baixo custo de equipamento e de molde, mas a espessura de parede do produto é irregular.
A quarta: extrusão de perfis. Os paletes produzidos por esse método são todos montados: uma extrusora e uma matriz produzem as ripas dos painéis superior e inferior e as peças de ligação em I com abas para sustentação, que depois são montadas. O surgimento dos compósitos de madeira e plástico impulsionou os paletes plásticos extrudados. Eles são feitos de fibras vegetais naturais (pó de madeira, casca, palha, farelo de arroz etc.) e plásticos reciclados, o que dá ao palete aparência de madeira, resistência à água e a insetos, além de poder ser aplainado, serrado e pregado. Entre os quatro métodos, é o que exige menor investimento em equipamentos e moldes, tem o menor custo e a melhor relação custo-benefício.
Cinco pontos para produzir paletes soprados de alta qualidade
-
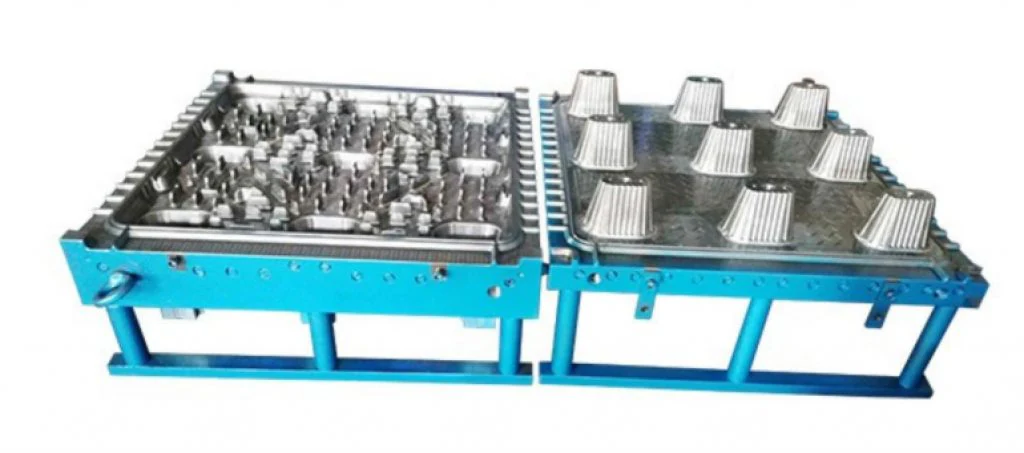
Dimensione o cabeçote conforme o molde. Projete a matriz de acordo com a largura do molde e use as funções de temporização de fechamento e sopro para inflar o parison no tamanho certo. Menos rebarba significa menos energia gasta na moagem. Mantenha o processo estável ajustando o tempo de moldagem, a pressão e a vazão hidráulicas, a pressão e a vazão de sopro e de água de resfriamento, o perfil do controlador de espessura de parede e o comprimento da dosagem conforme o formato do produto. 2. Escolha a formulação de resina certa. Os paletes geralmente são soprados em HDPE. Escolha o grade pela resistência ao impacto, à compressão e ao fissuramento, mantendo o custo do material baixo.
-
Escolha a rosca certa. As roscas podem ser projetadas para alta capacidade de plastificação, para mistura uniforme de cor ou, no caso das roscas bimetálicas de alta produção, para ambas. Escolha conforme o material e o produto. 4. Projete o molde com cuidado. Em paletes de dupla face e de nove pés, preveja ângulos de saída adequados para não estirar demais a peça. As nervuras de reforço definem a resistência do palete; use tantas e tão robustas quanto o projeto permitir. 5. Mantenha uma proporção razoável de material moído. Misture material moído e virgem na proporção confirmada em testes, de forma homogênea. Proporções acima ou abaixo do ideal afetam a qualidade do produto.