Publié le Mis à jour le 4 min de lectureTechnology
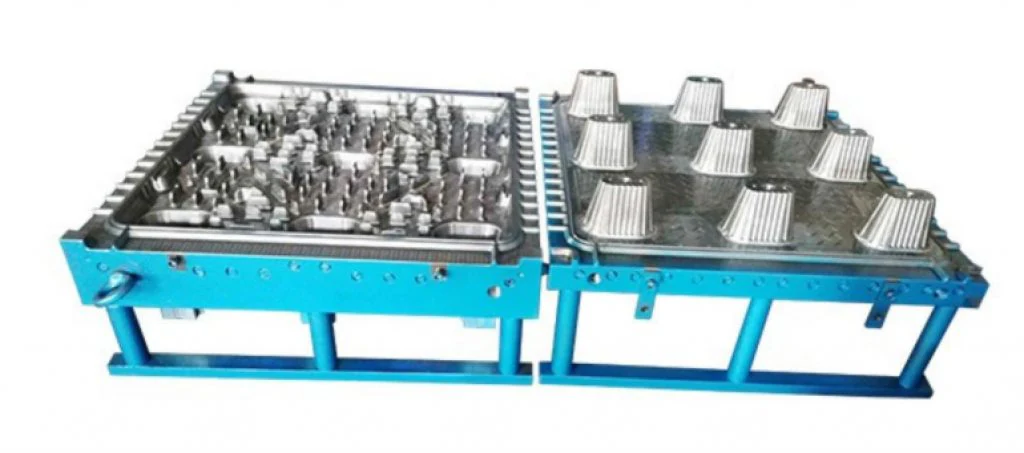
Les palettes en plastique sont produites selon quatre méthodes : Première méthode : l’injection.
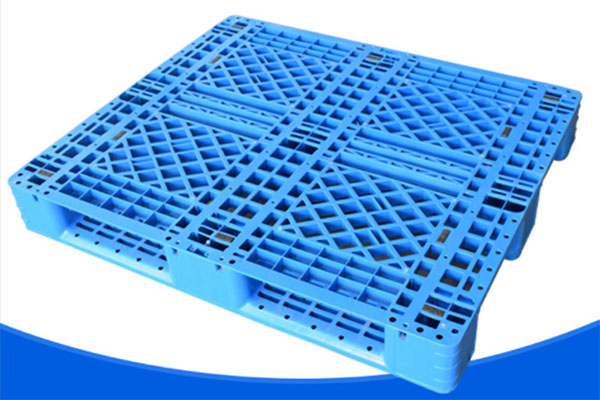
Les palettes plastiques injectées sont planes, lisses, nettes et compactes, avec une grande liberté de conception. On distingue les palettes monoblocs double face et les palettes double face assemblées.
La palette monobloc double face pèse généralement plus de 15 kg pièce et sa forme est assez complexe ; elle exige une presse à injecter de plus de 2 500 tonnes de force de fermeture. Forme complexe, investissement lourd et coût relativement élevé, mais peu d’étapes de production, d’où une productivité assez élevée et une bonne qualité. Aujourd’hui, peu d’ateliers de plasturgie courants l’utilisent.
La palette double face assemblée se compose de deux parties, supérieure et inférieure, injectées séparément puis assemblées. Bien qu’elle nécessite 2 jeux de moules, leur structure est bien plus simple, l’investissement total en moules reste inférieur au monobloc et l’exigence de force de fermeture baisse à ≥1500 tonnes, ce qui est à la portée des ateliers courants. Ce type pourrait devenir le standard de la production de palettes plastiques.
Deuxième méthode : l’extrusion-soufflage.
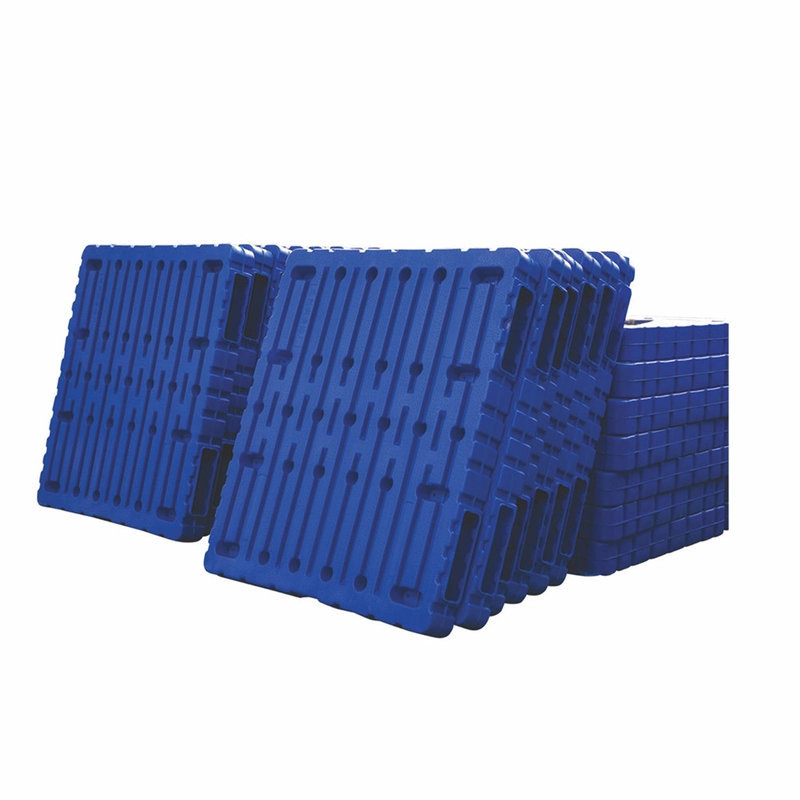
L’extrusion-soufflage de corps creux des palettes est proche du soufflage des corps creux classiques, mais leur grande taille et leur double face exigent une grande extrudeuse, une grande presse de fermeture et un grand moule. Des fabricants chinois de machines de soufflage ont développé de grandes machines de corps creux dédiées à la production rapide de palettes soufflées haute résistance en HMWHDPE. Formage rapide, bonne qualité, grande résistance, grande rigidité et très longue durée de vie : une palette soufflée dure généralement 510 ans et fonctionne de façon stable entre -4040 °C.
Sa charge dynamique peut dépasser 3t et sa résistance en flexion est élevée : c’est la palette de choix pour les usages intensifs et de longue durée. Plus chère que les autres palettes plastiques, elle offre grâce à sa durée de vie exceptionnelle le meilleur rapport performance/prix. Avec la forte baisse du prix des équipements, cette méthode devrait se développer rapidement, avec de gros avantages pour économiser des ressources pétrolières limitées et réduire les coûts logistiques.
Troisième méthode : le thermoformage sous vide.
Les palettes thermoformées existent aussi en simple et double face. Les palettes simple face servent surtout à l’emballage et au transport de petits moteurs (aspirateurs, outils électriques, etc.) et de bobines de fil ; elles se sont rapidement développées récemment, surtout pour des usages dédiés. Les palettes double face s’assemblent de deux façons : une partie supérieure en plaque extrudée de longueur et largeur fixes et une partie inférieure thermoformée de grande taille, ou deux grandes parties thermoformées. Cette méthode nécessite de grandes thermoformeuses ; équipement et moules sont peu coûteux, mais l’épaisseur de paroi est irrégulière.
Quatrième méthode : l’extrusion. Les palettes ainsi produites sont toutes assemblées : une extrudeuse et une filière produisent les lattes des plateaux supérieur et inférieur et les entretoises en I à ailes composites, puis l’ensemble est assemblé. L’arrivée des composites bois-plastique a stimulé ce type de palettes : à base de fibres végétales naturelles (farine de bois, balles, paille, son de riz, etc.) et de plastiques usagés, elles ont l’aspect du bois, résistent à l’eau et aux insectes, et peuvent être rabotées, sciées et clouées. Des quatre méthodes, c’est celle qui demande le moins d’investissement en équipements et moules, pour le coût le plus bas et le meilleur rapport performance/prix.
Cinq points pour produire des palettes soufflées de qualité
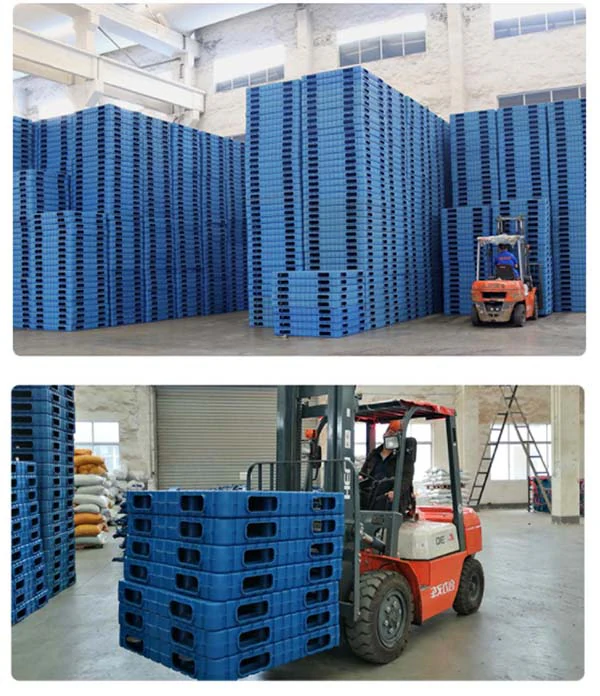
-
Dimensionner la tête selon le moule. Concevez la filière selon la largeur du moule et utilisez les temporisations de fermeture et de soufflage pour gonfler la paraison à la bonne taille. Moins de bavures, c’est moins d’énergie au broyage. Stabilisez le procédé en réglant temps de moulage, pression et débit hydrauliques, pression et débit de soufflage et d’eau de refroidissement, profil du programmateur d’épaisseur et longueur de paraison selon la forme du produit. 2. Choisir la bonne formulation. Les palettes sont généralement soufflées en HDPE. Choisissez un grade résistant aux chocs, à la compression et à la fissuration tout en maîtrisant le coût matière.
-
Choisir la bonne vis. Une vis peut être conçue pour une forte plastification, pour un mélange homogène des couleurs, ou en double alliage à haut débit pour les deux ; choisissez selon la matière et le produit. 4. Concevoir soigneusement le moule. Pour les palettes double face et à neuf pieds, prévoyez des dépouilles suffisantes pour éviter un étirage excessif. Les nervures déterminent la résistance : utilisez autant de nervures, et aussi robustes, que la conception le permet. 5. Maîtriser le taux de broyé. Mélangez broyé et matière vierge dans une proportion validée par des essais, de façon homogène. Trop ou trop peu nuit à la qualité.