Автор Suzhou Tongda Machinery
Опубликовано Обновлено 2 мин чтенияTechnology
Обязательное условие экструзионно-выдувного процесса — чистота сжатого воздуха, раздувающего заготовку в форме. Давление раздува при инжекционно-выдувном формовании — 0.55 ~ 1MPa, при экструзионно-выдувном — 0.2l ~ 0.62MPa, а при выдуве с вытяжкой нередко достигает 4MPa. При затвердевании пластика высокое давление снижает внутренние напряжения в изделии и распределяет их равномернее; низкие напряжения улучшают прочность на растяжение, удар, изгиб и т. д. 1.2 Выдувные изделия делятся на два вида: тара и технические детали.
К таре относятся упаковочная тара, крупные резервуары для хранения и складная тара. С развитием технологии выдувных технических деталей становится всё больше, а сфера их применения расширяется. Сейчас на тару приходится около 80% рынка с ростом 4% в год, а на технические и конструкционные изделия — 20% с ежегодным ростом 12%. Рост потребления тары связан с расширением использования мягкой сжимаемой пластиковой тары. Рост потребления технических изделий обусловлен прежде всего развитием новых технологий переработки: экструзии многослойных заготовок, двухосной экструзии, неосесимметричного выдувного формования и др.
Достижения в выдувном формовании
(1) При формовании полимер (сырьё) подвергается высоким сдвиговым нагрузкам при прохождении через головку, проявляя разбухание экструдата и усадку, а усадка свисающей заготовки при её формировании
близка к нулю. Затем заготовку раздувают до прилегания к форме, и при этом возникает небольшая усадка. Чрезмерное разбухание на выходе из головки ведёт к браку, а чрезмерное провисание — к неравномерной толщине стенки сверху вниз, вплоть до невозможности формования. Поэтому при выборе полимера для выдува необходимо знать его вязкоупругие свойства при сдвиге и усадке.
Благодаря хорошей термостабильности и множеству модифицированных марок HDPE — самый распространённый пластик для выдувного формования. За счёт сополимеризации и смешения исследования сырья продвинулись и в области смол для непрерывного экструзионного выдува, таких как PA6, PP и PET. Выдув с периодической экструзией заготовки теоретически применим для переработки конструкционных листов и крупных деталей и требует инженерных пластиков — огнестойкого abs, армированного PVC, модифицированного PPO, PC и др. Термостойкие пластики стали обычным делом, и большинство смол можно выдувать в крупные детали на стандартном оборудовании.
При выдуве смесей полиэтиленнафталата (PEN)/PET необходимо предотвращать проникновение кислорода и воды: барьерные смолы, например сополимер этилена и винилового спирта (EVOH), образуют с HDPE и PET композитный слой с адгезионным слоем, улучшая барьерные свойства и термостабильность PEN/PET. Сейчас мы рассматриваем многослойный выдув HDPE и PA6 для топливных баков.
(2) Достижения в оборудовании и технологии
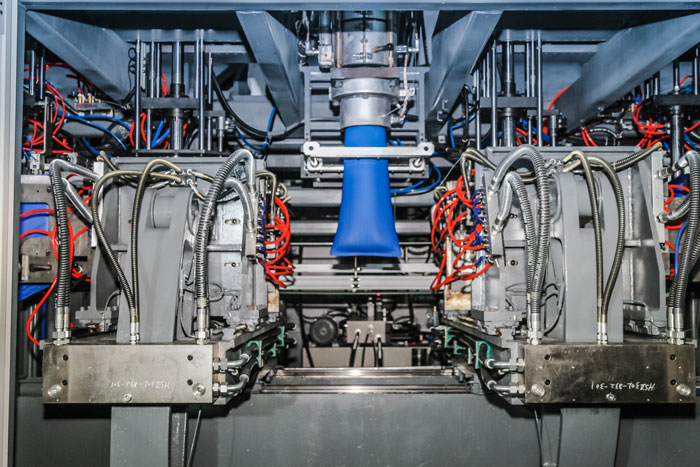
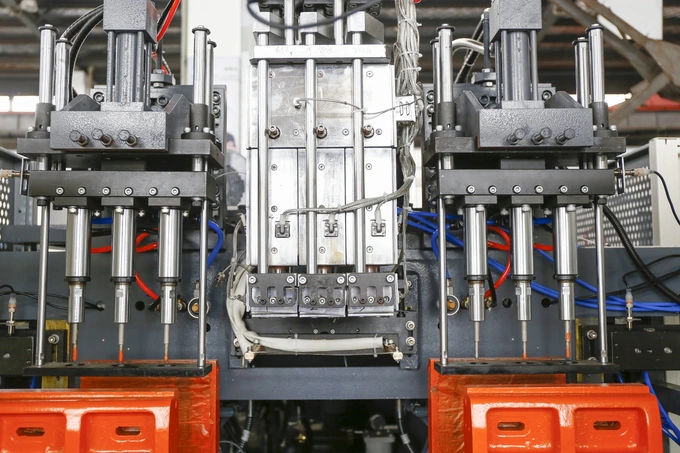
Выдувные машины и оборудование значительно усовершенствованы. Последние достижения: 1 улучшенный инфракрасный нагрев для повторного выдува; 2 высокоскоростная торсионная экструзия, применяемая главным образом для молочных бутылок; 3 форма на челночном прессе для компенсации следов литника; 4 многослойный непрерывный экструзионный выдув барьерной тары без проницаемости; 5 непрерывное производство термофиксированных PET-бутылок за счёт ориентационной и термической кристаллизации и строгого контроля температуры преформы и формы, давления раздува и времени выдержки заготовки в полости.