
Автор Suzhou Tongda Machinery
Опубликовано Обновлено 3 мин чтенияTechnology
Применение системы контроля толщины стенки в выдувных машинах для полых изделий значительно ускорило их развитие. На основе анализа развития контроллеров толщины стенки в Китае обобщены пути их дальнейшего развития.
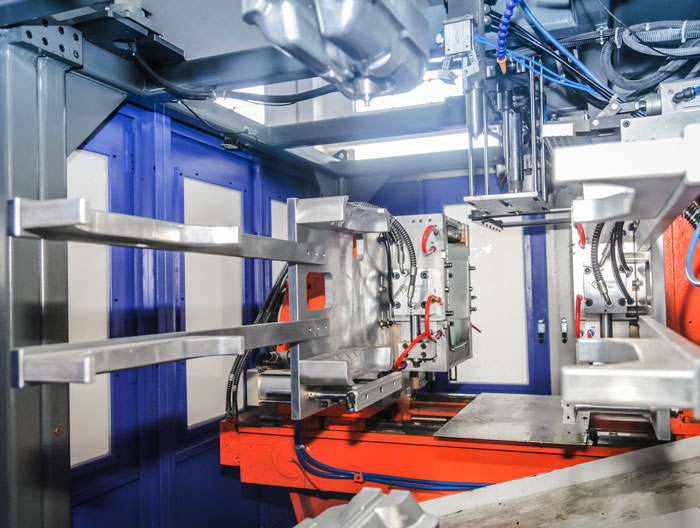
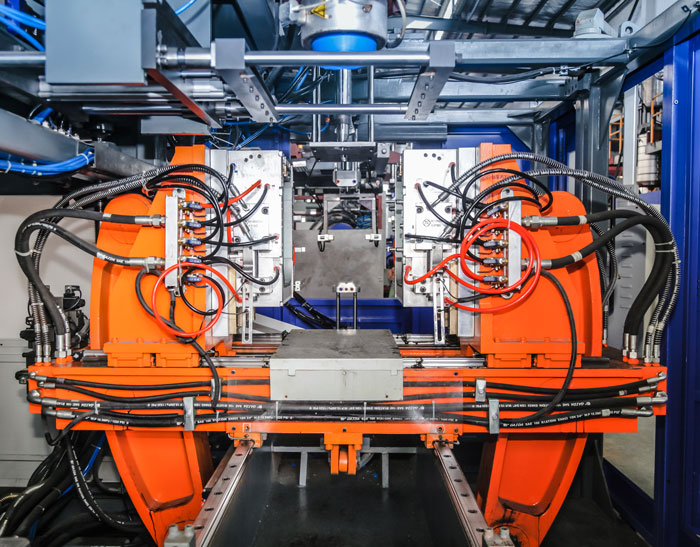
Существует много способов изготовления пластиковой тары: выдувное формование полых изделий, литьё под давлением, ротационное формование, прессование, холодное формование после горячей экструзии и др. Среди них шире всего применяются выдувное формование и литьё под давлением. По данным, 80%–90% полой тары в мире изготавливается выдувным формованием. Технология заключается в прижатии пластифицированной заготовки к внутренней стенке формы давлением воздуха.
Заготовку получают экструзией: расплав выдавливается через кольцевой зазор головки, образуя цилиндрические заготовки разной формы, которые свисают вертикально под собственным весом. Для прочности полой тары нужна минимальная толщина стенки, а ранние выдувные машины не имели системы контроля толщины стенки заготовки. Чтобы самая тонкая часть изделия достигала минимальной толщины, остальные части приходилось делать соответственно толще.
Это ведёт к перерасходу материала. Чтобы снизить затраты, сократить время охлаждения и ускорить цикл, экономичнее управлять толщиной стенки заготовки. Например, для бочки с широкой горловиной 501 масса нетто изделия на обычной выдувной машине для достижения минимальной толщины составляет 3.5kg, а с контроллером заготовки достаточно 2.4kg — требование по минимальной толщине полностью выполняется, экономия сырья 20 %–30%, а изделия получаются равномерными и тонкостенными.
Технические требования к системе контроля толщины стенки
Система контроля толщины стенки управляет раскрытием и закрытием кольцевого зазора, то есть это следящая система положения. Для обеспечения качества полой тары регулируемая величина должна точно отслеживать заданное значение, а отклик должен быть максимально быстрым. Возьмём простой 10-точечный контроллер: при непрерывной экструзии заготовка выдавливается из головки минимум за 5 s, и за эти 5 s нужно отработать кривую конечной длины, разделённую на 10 участков по оси времени, — на каждый участок приходится лишь около 0.5s.
Согласно теории слежения, время перехода единичного импульса контроллера толщины стенки должно составлять от 1/5 до 1/10 времени прохождения, то есть 0.05–0.1 s, а это требует очень быстрого отклика системы. При таком быстром отклике регулируемое положение должно ещё и точно отслеживать заданное значение, иначе контроль толщины стенки теряет смысл. Одновременное выполнение обоих требований — главная сложность проектирования системы контроля толщины стенки для тяжело нагруженных систем.
Кроме того, поскольку кривая строится по 10 точкам на профиле заготовки, между точками нужна интерполяция, чтобы кривая была максимально плавной.
Принцип работы системы контроля толщины стенки
Система контроля толщины стенки построена по замкнутой схеме с обратной связью и включает контроллер, электрогидравлический сервоклапан, исполнительный механизм и электронную линейку в качестве датчика обратной связи. Оператор задаёт на панели контроллера осевую кривую толщины стенки заготовки; контроллер по кривой выдаёт сигнал напряжения или тока на сервоклапан, который приводит исполнительный механизм, перемещающий дорн вверх и вниз и изменяющий кольцевой зазор. Электронная линейка измеряет зазор и возвращает соответствующий сигнал в контроллер — так образуется замкнутая система контроля толщины стенки.
Состояние рынка контроллеров толщины стенки
Уровень оборудования для переработки пластмасс во многом определяется уровнем измерения и управления.
Зарубежные передовые системы управления пластмассовым оборудованием обычно строятся на программируемых логических контроллерах (PLC), а в высокоточных машинах применяются нечёткое управление, статистическое управление процессами (SPC) и сетевые системы удалённого мониторинга, диагностики и управления. Американская компания Moog (M00G) — мировой лидер в проектировании и производстве электрогидравлических сервокомпонентов и сервосистем. Для выдувного формования её автономная система контроля толщины стенки предлагает 30- и 100-точечные контроллеры (DIGIPACK) для управления толщиной заготовки на машинах с аккумуляторной головкой и машинах непрерывной экструзии.
Машины с аккумуляторной головкой обычно используют для крупной тары. DIGIPACK управляет раскрытием мундштука по сигналу электронной линейки аккумулятора; на ЖК-дисплее (LCD) по вертикали отображается положение аккумулятора, по горизонтали — раскрытие мундштука. У машин непрерывной экструзии часто несколько головок; DIGIPACK управляет раскрытием по рабочему циклу, по вертикали на дисплее отображается время цикла, а началом полного цикла обычно считается срабатывание ножа.
Сейчас в технологии выдувного формования полых изделий за рубежом преобладает комплексное управление машиной с ведущим и ведомыми контроллерами, а контроль толщины стенки входит в общее управление. Тот же M00G предлагает решение для комплексного управления машиной (TMC). В Китае используются контроллеры толщины стенки Moog (M00G), B&R (B&R) и Siemens (SIEMENS) — иностранные марки прочно занимают внутренний рынок, что напрямую связано с невысоким уровнем переработки пластмасс в Китае.
В 2003 году Китай выпустил 3 405 машин для выдувного формования полых изделий. Большинство из более чем 3 000 машин собраны китайскими производителями с импортными системами управления, что ведёт к высокой себестоимости, низкой добавленной стоимости и малой выгоде. Если оснащать их отечественными контроллерами толщины стенки, китайская выдувная отрасль естественным образом выйдет на новый уровень.
Другие руководства по устранению неполадок
Дефекты усадкиДеформация выдувных изделийПроблемы смыкания и раскрытия формыЭтап извлечения из формыТипичные проблемы выдувного формования