
Publicado em Atualizado em 5 min de leituraTechnical guide
A aplicação do controlador de espessura de parede às máquinas de sopro de produtos ocos acelerou muito o desenvolvimento dessas máquinas. A partir da análise da evolução dos controladores de espessura de parede na China, resumimos as estratégias de desenvolvimento para esses controladores no país.
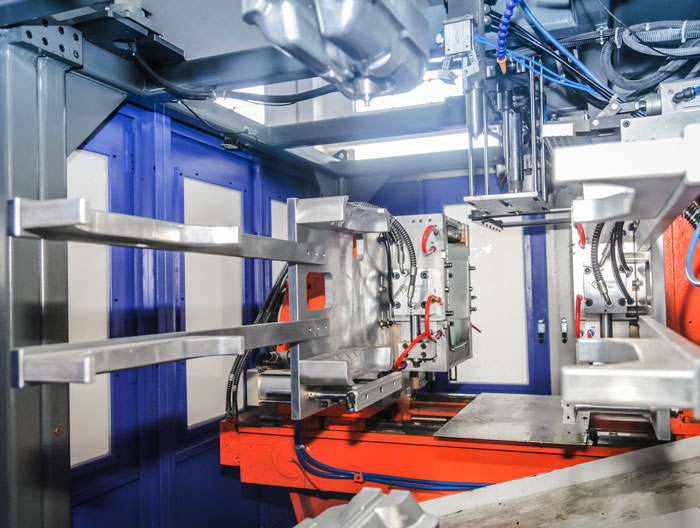
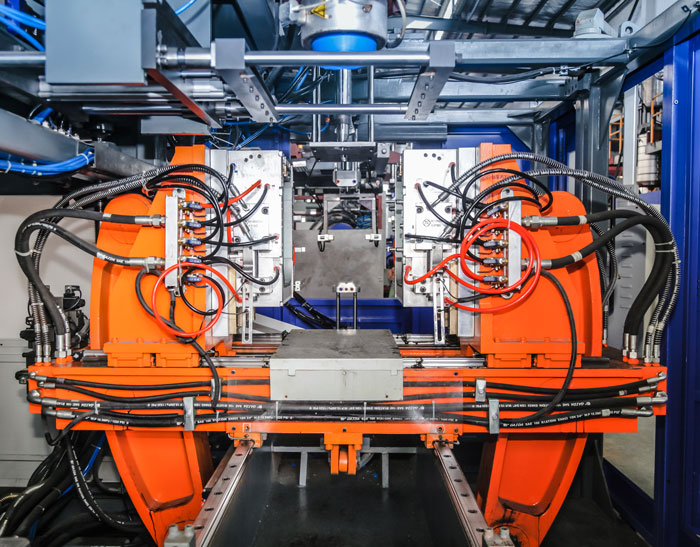
Há muitos métodos para fabricar recipientes plásticos, como sopro de produtos ocos, injeção, rotomoldagem, compressão e conformação a frio após extrusão a quente. Entre eles, o sopro e a injeção são os dois mais usados. Segundo dados do setor, de 80% a 90% dos recipientes ocos do mundo são produzidos por sopro. O sopro de produtos ocos consiste em moldar o parison plastificado contra a parede interna do molde com pressão de ar.
No sopro por extrusão, o plástico fundido é extrudado pela fenda entre matriz e macho, formando parisons cilíndricos de diversos formatos. O parison extrudado fica suspenso verticalmente pelo próprio peso. Os recipientes ocos exigem uma espessura de parede mínima por questões de resistência, mas as primeiras máquinas de sopro não tinham sistema de controle de espessura do parison. Para que a parte mais fina do produto atingisse a espessura mínima, as demais partes ficavam correspondentemente mais grossas.
Isso causa desperdício de material. Para reduzir custos, encurtar o tempo de resfriamento e acelerar o ciclo de produção, é mais econômico controlar a espessura de parede do parison. Por exemplo, em um barril de boca larga de 50L, uma máquina de sopro comum precisa de 3,5kg de peso líquido para atingir a espessura mínima; com o controlador de parison, 2,4kg bastam para atender plenamente à espessura mínima, economizando de 20% a 30% de matéria-prima, com produtos de parede uniforme e mais fina.
Requisitos técnicos do sistema de controle de espessura de parede
O sistema de controle de espessura de parede controla a abertura e o fechamento da fenda do cabeçote, ou seja, é um servossistema de posição. Na produção de recipientes ocos, para garantir a qualidade, a grandeza controlada precisa seguir com precisão o valor definido, e a resposta deve ser a mais rápida possível. Tomando como exemplo um controlador simples de 10 pontos: no modo de extrusão contínua, a extrusão de um parison leva no mínimo cerca de 5 s, e nesse tempo é preciso executar uma curva de comprimento finito dividida em 10 trechos; no eixo do tempo, cada trecho dura apenas cerca de 0,5s.
Pela teoria de rastreamento, o tempo de transição ao impulso unitário do controlador deve ser de 1/5 a 1/10 do tempo de passagem, ou seja, 0,05 a 0,1 s, o que exige resposta muito rápida do sistema. Com uma resposta tão rápida, também é preciso garantir que a posição controlada siga com precisão o valor definido; do contrário, o controle de espessura perde o sentido. Atender a esses dois requisitos em um sistema de carga pesada é o grande desafio do projeto do controle de espessura de parede.
Além disso, como a curva é traçada com 10 pontos no perfil do parison, é preciso interpolar entre os pontos para deixar a curva o mais suave possível.
Princípio de funcionamento do controle de espessura de parede
O sistema de controle de espessura de parede usa realimentação em malha fechada e é composto por controlador de espessura de parede, servoválvula eletro-hidráulica, atuador e régua eletrônica como dispositivo de realimentação. O usuário define a curva axial de espessura do parison no painel do controlador, que envia à servoválvula eletro-hidráulica um sinal de tensão ou corrente proporcional à curva. A servoválvula aciona o atuador, que move o macho para cima e para baixo, alterando a fenda do cabeçote. A régua eletrônica mede a abertura da fenda e devolve o sinal de tensão correspondente ao controlador, formando um sistema de controle de espessura de parede em malha fechada.
Situação atual dos controladores de espessura de parede
O nível das máquinas de transformação de plásticos depende muito do nível de medição e controle.
Os sistemas de controle avançados de máquinas para plásticos no exterior geralmente usam o controlador lógico programável (CLP) como núcleo e, em algumas máquinas de alta precisão, aplicam controle fuzzy, controle estatístico de processo (CEP) e sistemas de monitoramento, diagnóstico e controle remotos via rede. A norte-americana Moog é líder mundial no projeto e na fabricação de componentes e sistemas servo eletro-hidráulicos. No controle de sopro, seu sistema independente de controle de espessura oferece controladores de 30 e 100 pontos (DIGIPACK) para controlar a espessura do parison em máquinas com acumulador e de sopro contínuo.
As máquinas com acumulador costumam produzir recipientes maiores. O DIGIPACK controla a abertura da matriz conforme a realimentação da régua eletrônica do cilindro acumulador. No visor de cristal líquido (LCD), o eixo vertical mostra a posição do acumulador e o horizontal, a abertura da matriz. As máquinas contínuas geralmente têm vários cabeçotes, e o DIGIPACK controla a abertura da matriz conforme o ciclo de trabalho; nesse caso, o eixo vertical do LCD mostra o tempo de ciclo, geralmente iniciado pelo acionamento da faca.
Hoje, a tendência internacional no sopro de produtos ocos é o controle integrado da máquina, com sistemas superior e inferior, incluindo o controle de espessura de parede. A Moog, por exemplo, oferece uma solução de controle completo da máquina (TMC). Os controladores de espessura usados na China são da Moog, da B&R e da Siemens, e as marcas estrangeiras dominam o mercado interno, o que está diretamente ligado ao nível ainda modesto da transformação de plásticos no país.
Em 2003, a produção chinesa de máquinas de sopro de produtos ocos chegou a 3.405 unidades. A maioria dessas mais de 3.000 máquinas foi montada por fabricantes chineses com sistemas de controle importados, o que resulta em custo alto, baixo valor agregado e pouco retorno. Se elas puderem usar controladores de espessura nacionais, o setor chinês de máquinas de sopro dará naturalmente um salto de qualidade.
Mais guias de solução de problemas
Defeitos de contraçãoDeformação de produtos sopradosProblemas de fechamento e expansão do moldeEtapa de desmoldagemProblemas comuns no sopro