
Publicado em Atualizado em 2 min de leituraTechnology
No sopro por extrusão, um tubo semifundido (parison), obtido por extrusão ou injeção, é colocado em um molde com o formato desejado, e ar comprimido é injetado no tubo para inflá-lo até que encoste nas paredes da cavidade. Em seguida, o molde é resfriado e aberto, e o produto é retirado. O processo inclui a fabricação do parison plástico e o sopro do parison. Esse método produz diversas embalagens, como frascos, potes e barris de diferentes bocas e capacidades, além de utilidades domésticas e brinquedos infantis.
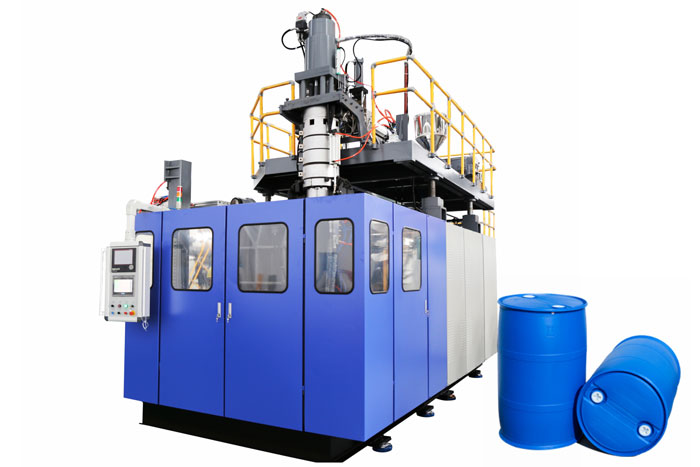
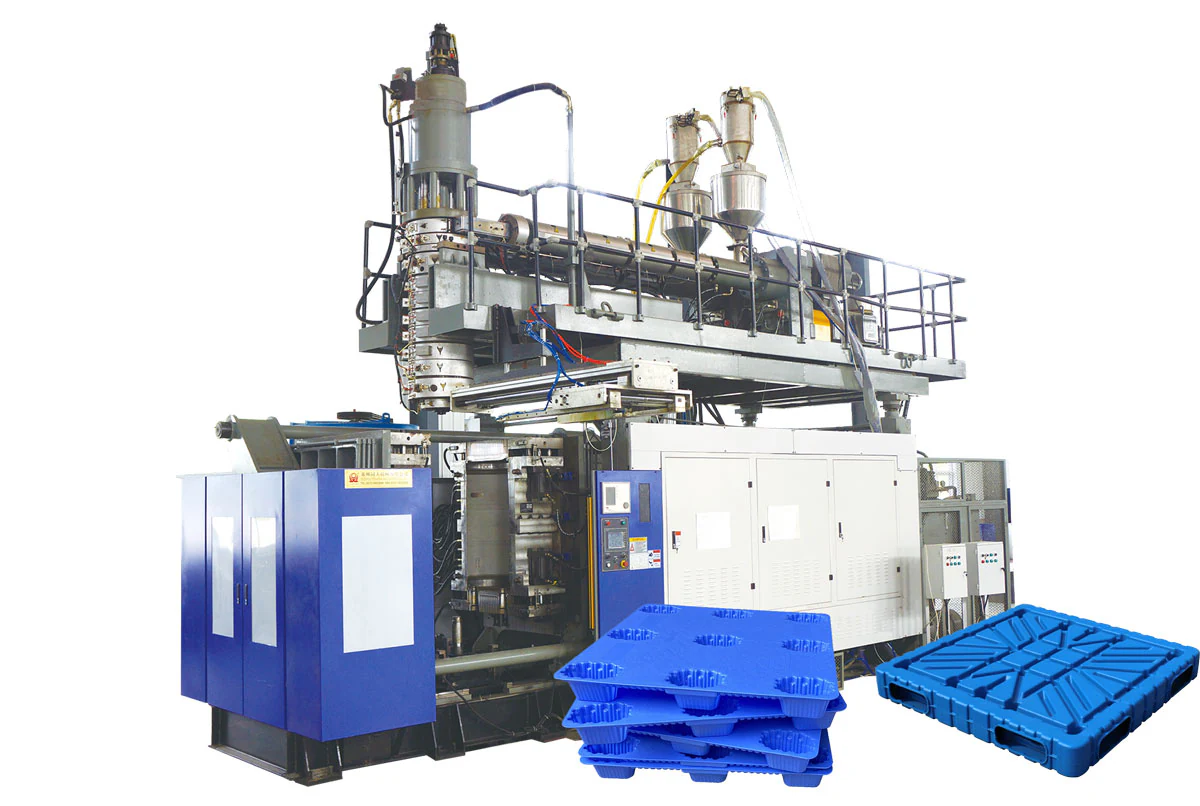
Os plásticos usados no sopro por extrusão incluem polietileno, policloreto de vinila, polipropileno, poliestireno, poliéster linear, policarbonato, poliamida, acetato de celulose e resinas de poliacetal. O polietileno de alta densidade é o mais consumido e é muito usado em embalagens de alimentos, produtos químicos e líquidos de processo. O polietileno de alto peso molecular é adequado para grandes tanques de combustível e barris. O policloreto de vinila é muito usado em embalagens de cosméticos e detergentes por sua boa transparência e estanqueidade. Com o desenvolvimento de resinas e aditivos de PVC atóxicos e da tecnologia de estiramento e sopro, o uso de recipientes de PVC em embalagens de alimentos cresceu rapidamente, inclusive para cerveja e outras bebidas gaseificadas.
O poliéster linear é um material que entrou recentemente no campo do sopro por extrusão. Graças à aparência brilhante, à excelente transparência, à alta resistência mecânica e à boa conservação do conteúdo, além de não poluir na incineração de resíduos, os frascos desse material se desenvolveram muito rapidamente, sendo os mais usados em recipientes plásticos para alimentos sob pressão. Com a melhoria da modificação da resina e das técnicas de processamento, o uso do polipropileno também cresce ano a ano.
O sopro se divide basicamente em duas categorias: sopro por extrusão e sopro por injeção. A principal diferença está na preparação do parison; o processo de sopro seguinte é praticamente o mesmo. A partir desses dois métodos surgiram o sopro por extrusão e estiramento, o sopro por injeção e estiramento e a moldagem multicamadas, entre outros.
Veja as máquinas de sopro por extrusão que aplicam esse processo, como funciona o controle da espessura de parede do parison e como o processo se compara ao sopro por injeção e por estiramento.