
Publicado em Atualizado em 1 min de leituraTechnology
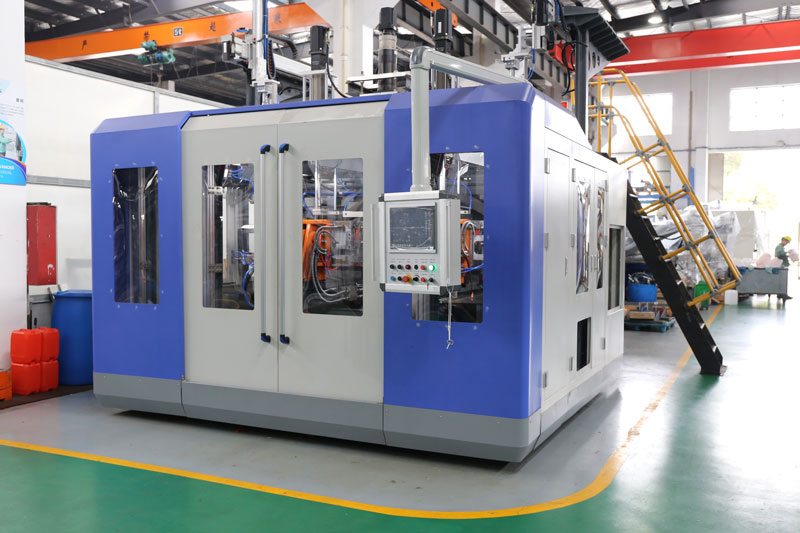
Depois que a máquina de sopro extruda o plástico fundido, o ar soprado pela máquina expande o corpo plástico dentro de uma cavidade com o formato desejado para formar o produto. No sopro de filmes, o plástico é fundido e extrudado de forma dosada em uma extrusora de rosca, forma um balão de filme, é resfriado por um anel de ar, puxado por um tracionador em velocidade definida e enrolado em bobina. No sopro por extrusão, pellets (ou pó) termoplásticos são plastificados em uma extrusora e passam por um cabeçote específico, formando um parison tubular fundido, que depois é soprado.
No sopro por injeção, um molde bipartido injeta o parison sobre um mandril. Depois de resfriado adequadamente (para solidificar a superfície, de modo que o parison não se rompa nem deforme ao mover o mandril), o parison é levado com o mandril ao molde de sopro; o molde se fecha, o ar comprimido entra pelo mandril e infla o parison até formar o produto, que é retirado após resfriar e estabilizar. No sopro com estiramento, o parison é estirado e moldado em uma faixa de temperatura específica.
Durante a moldagem, as macromoléculas se alinham e se fixam na parede do produto, o que melhora muito o desempenho do recipiente plástico. Nesse método, um parison com fundo, aquecido a uma temperatura adequada abaixo do ponto de fusão, é colocado no molde, estirado axialmente por uma haste e imediatamente soprado. O sopro multicamadas usa um parison composto de várias camadas para produzir recipientes multicamadas. Combinando adequadamente as camadas de plástico, suas propriedades se complementam e superam algumas desvantagens dos recipientes de camada única.
Vale lembrar que a máquina deve ter sempre matéria-prima plástica suficiente. Além disso, cada matéria-prima deve ser seca no nível adequado à sua necessidade, para atender aos requisitos do processo. Em geral, os operadores do equipamento precisam ser treinados; um iniciante deve trabalhar com a orientação de um profissional experiente.