
Publicado em Atualizado em 3 min de leituraTechnology
Na produção de artigos plásticos, é muito importante garantir a operação contínua e estável dos equipamentos de sopro. Na prática, porém, às vezes ocorrem problemas de fechamento do molde, sopro e abertura do molde durante o sopro, que prejudicam seriamente a eficiência e a qualidade. Para ajudar nossos clientes a resolver esse problema, reunimos os seguintes métodos práticos de solução, que recomendamos guardar.
Primeiro, é preciso entender a natureza da abertura do molde durante o fechamento e o sopro. Normalmente, o problema está ligado à pressão de sopro da máquina de sopro, à temperatura do molde, à fluidez da matéria-prima e à precisão mecânica do equipamento. Por isso, a solução envolve vários aspectos, verificando e otimizando os parâmetros um a um.
Inspeção de abertura do molde nos modelos HT/HTS
No comissionamento inicial no cliente, se o molde abrir durante o fechamento, faça as seguintes verificações:
1: Verifique se o parâmetro de tempo de emergência está definido.
2: Problema no ajuste da pressão
Verifique se a pressão de fechamento da bomba pequena (ou seja, a pressão de travamento do molde) chega a 11~12MPa.
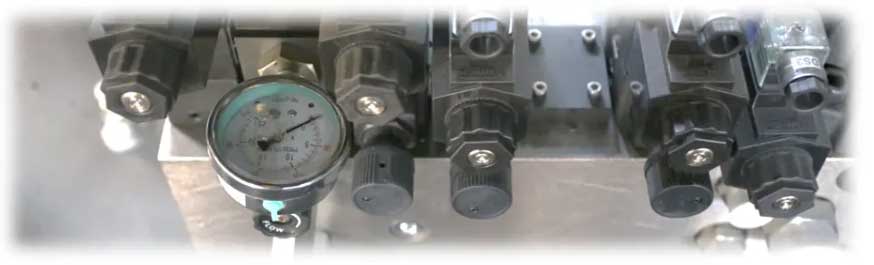
Abra o molde manualmente até a posição máxima, empurre o carretel de um dos lados da válvula de travamento e observe se a estação com abertura do molde faz um fechamento lento.
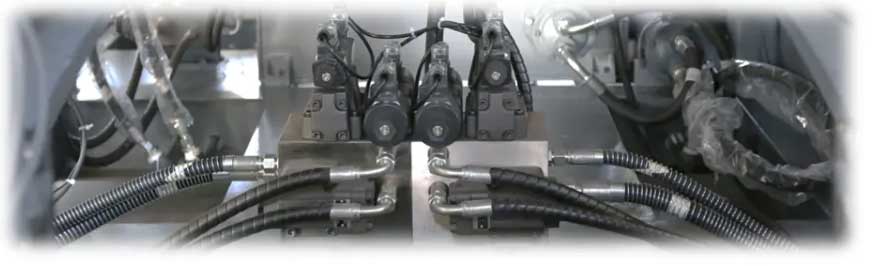
Ao mesmo tempo, observe se a válvula cuja luz acende no fechamento automático da estação é a mesma acionada manualmente. Se não for, o circuito de óleo de fechamento está invertido. Troque o conector da válvula ou inverta as mangueiras de fechamento das estações esquerda e direita.
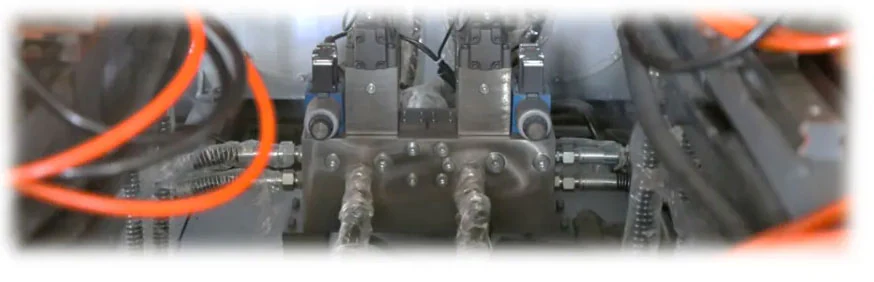
3: Abertura do molde em modelos de estação simples
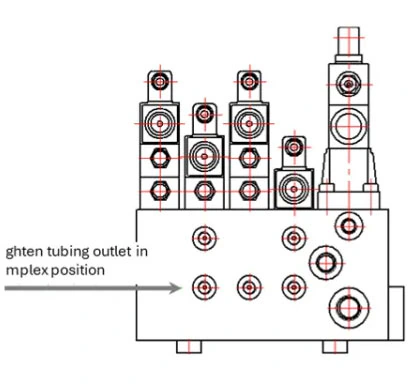
- Verifique se a mangueira de fechamento está instalada corretamente. Ela deve ser ligada à saída de óleo na parte inferior da placa da válvula de pressão.
- Verifique se o modelo da válvula corresponde a DG4V-3-2A/DSG-01 – 2B2.
4: Abertura do molde em uma das estações de uma máquina de estação dupla
Troque uma a uma as válvulas de abertura e fechamento das estações esquerda e direita e a válvula de retenção pilotada lateral e traseira, e observe se o problema muda de estação. Se mudar, a válvula trocada está com defeito e precisa ser substituída.
5: Se a troca de válvulas não resolver, verifique se há vazamento no circuito de óleo ou no cilindro.
- Nesse caso, instale em série uma válvula esfera de alta pressão e um manômetro na mangueira da câmara sem haste do cilindro de fechamento.
- Feche a válvula esfera antes do fim do tempo de fechamento e observe a pressão entre a válvula esfera e o cilindro no manômetro. Se a pressão continuar caindo, há vazamento interno no cilindro, que precisa ser substituído.
- Se, ao contrário, a pressão do cilindro se mantiver, o vazamento pode estar na placa de válvulas, que precisa ser substituída.
Inspeção de abertura do molde nos modelos HS
Diferentemente dos modelos pequenos HT/HTS, nos modelos HS as mangueiras de abertura e fechamento do molde têm o mesmo diâmetro e podem ser invertidas. Se ocorrer abertura do molde no ajuste inicial no cliente, verifique primeiro se o circuito de óleo está instalado corretamente:
1: Verifique a direção do circuito de óleo de fechamento
- Verifique se a mangueira de fechamento chega à conexão de fechamento da câmara sem haste do cilindro correspondente.
- Se estiver ligada à câmara com haste, troque a mangueira e o sinal do conector da válvula seguindo a ordem do óleo de fechamento até a câmara sem haste, conforme abaixo.
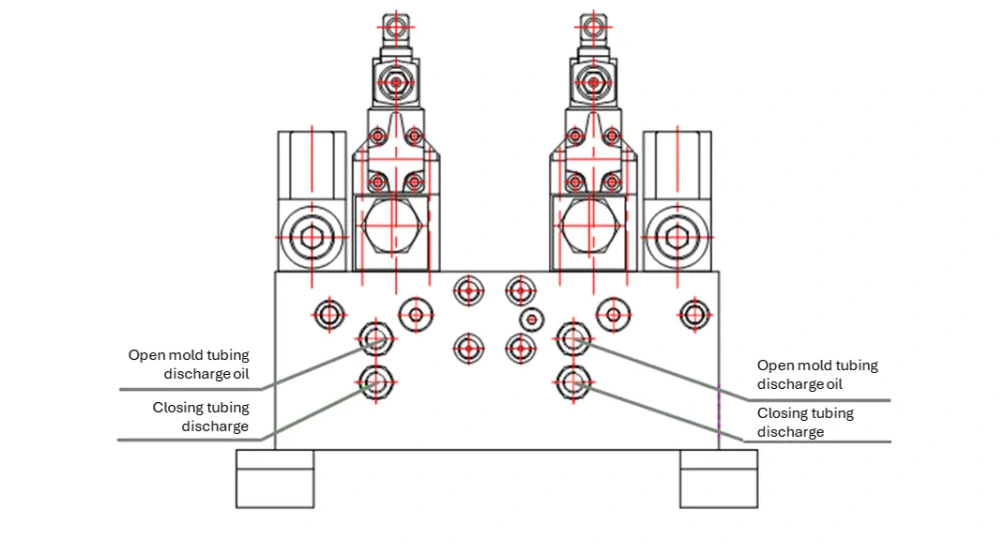
Se, no ajuste inicial, o comando de fechar o molde resultar em abertura, verifique primeiro a direção da mangueira. A ligação da mangueira de fechamento é fixa e única!! Se a mangueira estiver correta, basta trocar o sinal do conector da válvula. Não troque o sinal do conector sem confirmar que a ligação da mangueira está correta!!
2: Depois de verificar a mangueira, siga as etapas 1-5 de inspeção das máquinas pequenas HT/HTS.
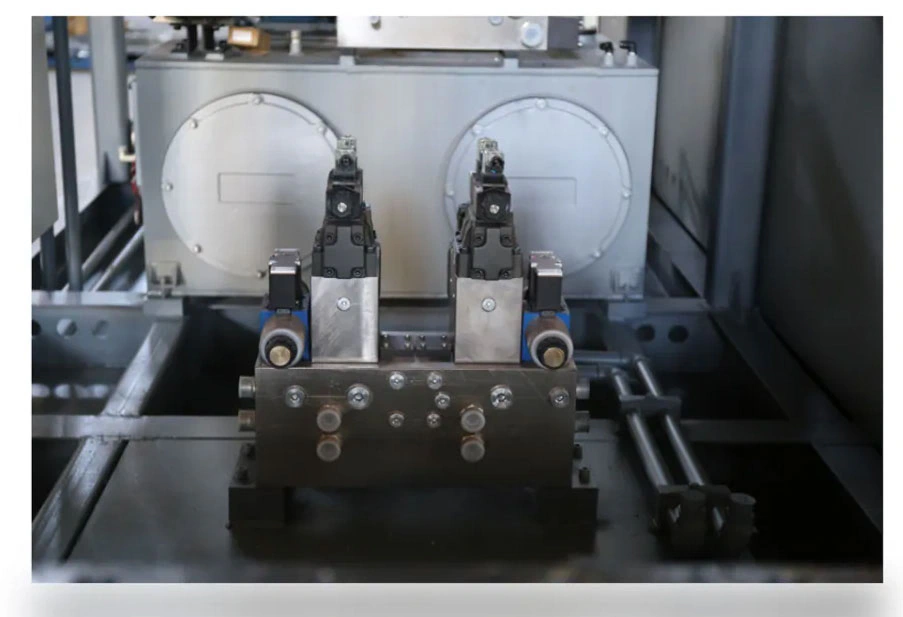
Inspeção de abertura do molde nos modelos HT/HTS30L
Com essas medidas, esperamos que você resolva o problema de abertura do molde no fechamento e no sopro e melhore o desempenho da sua máquina de sopro. Se ainda tiver dúvidas ou precisar de ajuda mais detalhada, fale com nossa equipe de atendimento; teremos prazer em ajudar.
Mais guias de solução de problemas
Deformação de produtos sopradosProblemas de fechamento e expansão do moldeEtapa de desmoldagemProblemas comuns no soproControle de espessura de parede