Publicado em 4 min de leituraTechnology
Inspeção de abertura do molde nas máquinas TDB de duas colunas (os modelos 25, 50/80/120/160/250 seguem o mesmo princípio)
No ajuste inicial no cliente, a abertura e o fechamento do molde podem causar abertura do molde durante o sopro. Primeiro, observe o fenômeno:
1: Verifique o circuito de óleo para ver se a mangueira de dreno não está ligada ao tanque. Verifique o sensor de proximidade de fechamento do molde.
2: Verifique se a pressão de óleo de fechamento chega normalmente a 12MPa. Se a pressão estiver anormal, há problema no ajuste dos parâmetros, e a pressão de 500-999 precisa ser reajustada.
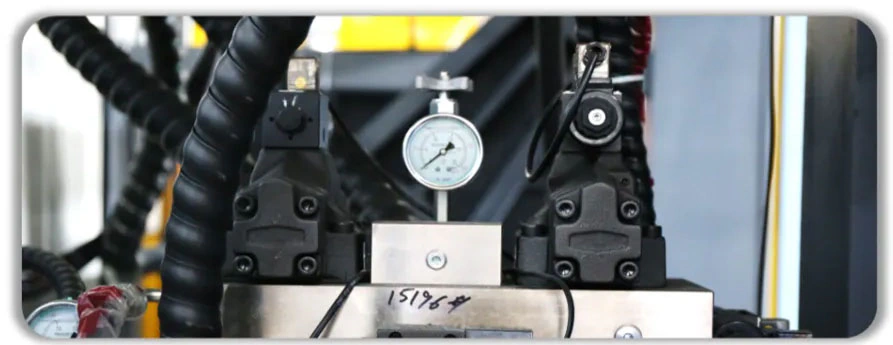
3: Se a pressão estiver normal e o produto apresentar transbordamento e abertura do molde, verifique o paralelismo das placas e se a montagem está correta.
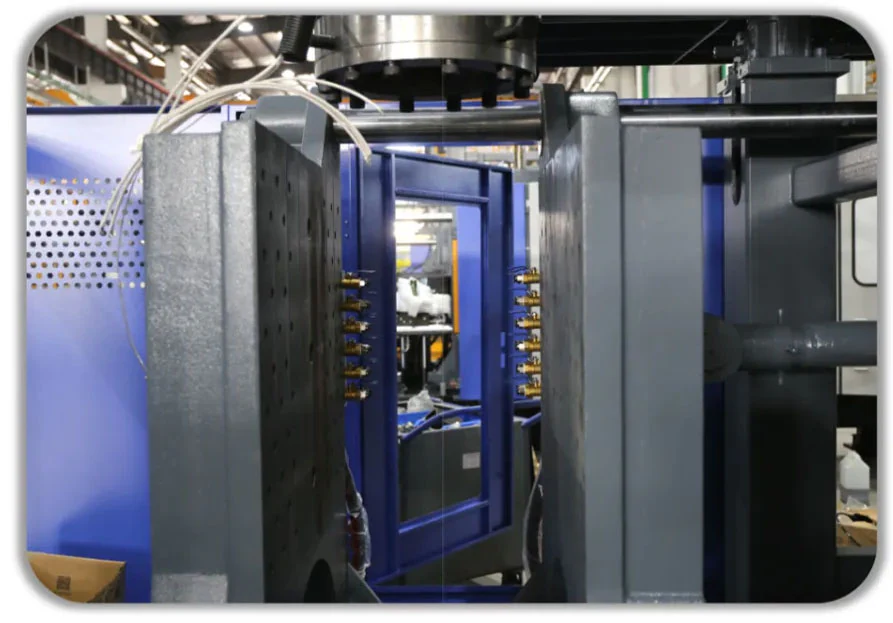
4: Se a pressão continuar caindo após o tempo de fechamento ou a pressão na cavidade cair mais de 1,5MPa em 1 minuto, isso também é considerado abertura do molde.
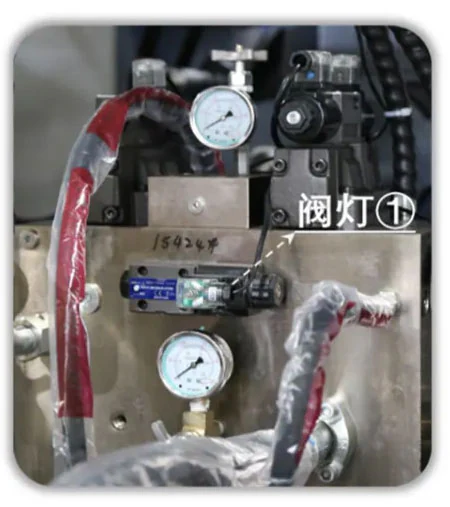
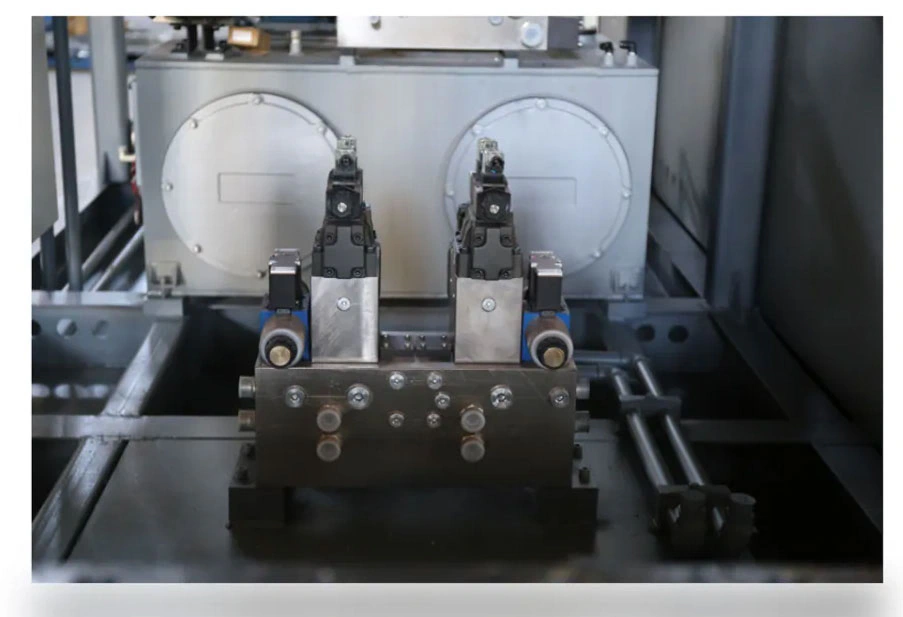
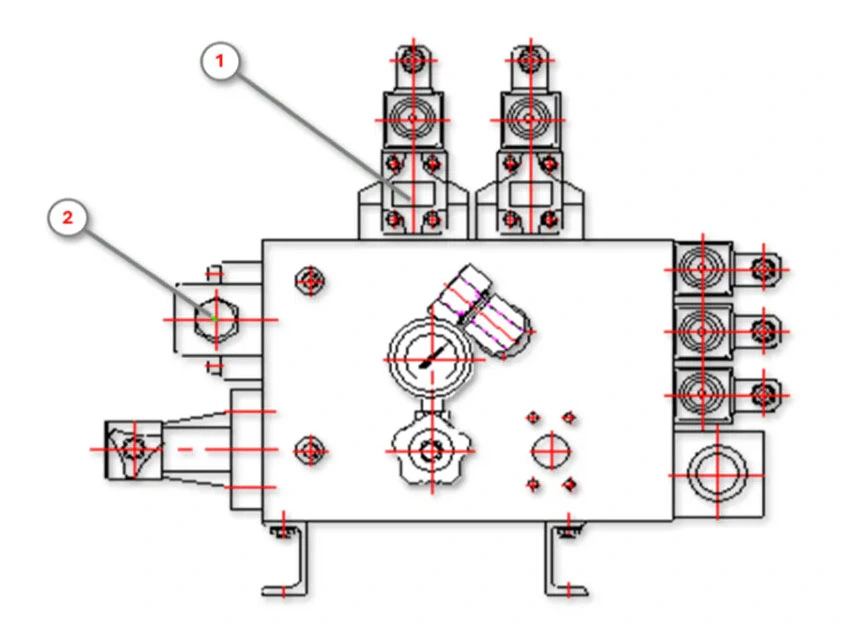
- Nesse caso, verifique se a luz da válvula ①, instalada horizontalmente na parte traseira da placa de válvulas, fica apagada na etapa de travamento e manutenção da pressão, e se o modelo da válvula hidráulica é DSG-01-2B2-50T203.
- Se o modelo e o estado do processo estiverem corretos, substitua por uma válvula nova ou pela válvula ① de um equipamento que funcione normalmente para verificar se a perda de pressão é causada por falha dessa válvula.
5: Substituição da tampa
Depois de verificar e descartar a válvula ①, solte o bujão sextavado interno na parte traseira da tampa ④, retire o parafuso de amortecimento interno, recoloque o bujão e observe se a abertura do molde melhora. Se não melhorar, substitua a tampa para testar.
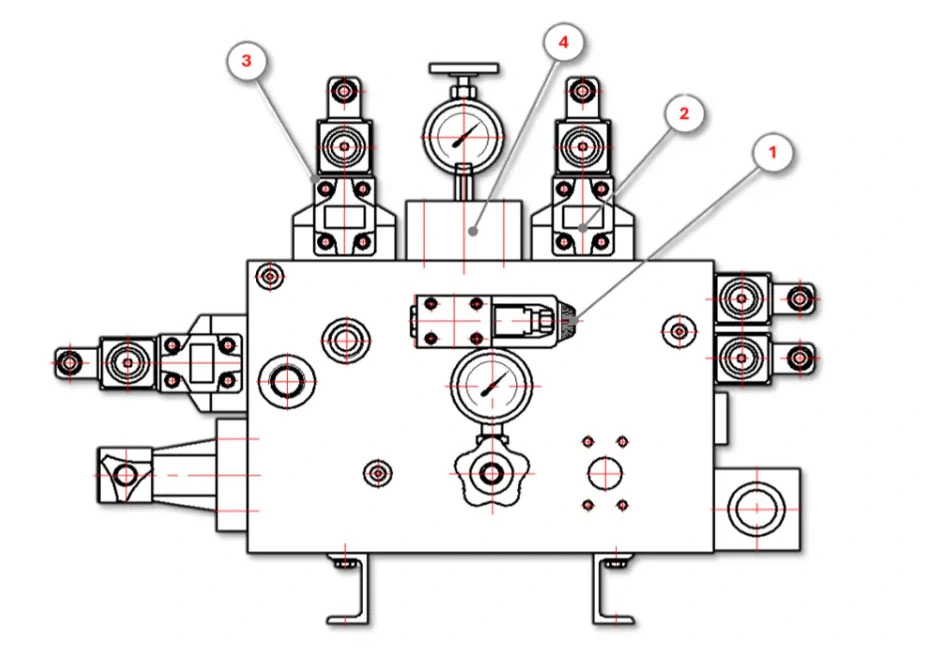
6: Substitua uma a uma as válvulas hidráulicas ②③ para descartar defeitos de qualidade da própria válvula
7: Verifique os componentes sob a tampa
Retire a tampa e todo o conjunto de cartuchos sob ela e verifique o estado dos anéis de vedação, procurando defeitos, trincas ou danos.
Verifique se há rebarbas ou riscos na superfície usinada dos alojamentos dos cartuchos na placa de válvulas. Havendo danos, substitua a peça a tempo.
8: Verifique o cilindro
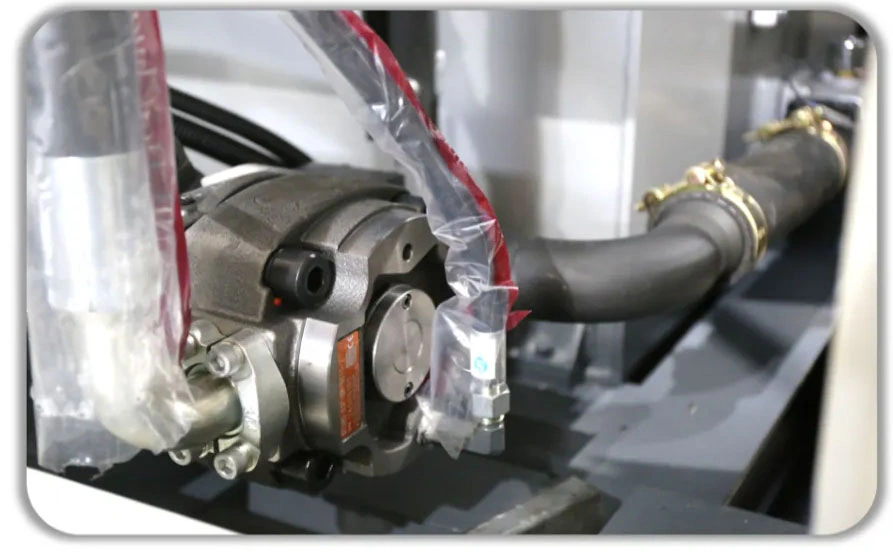
Se nenhuma anomalia for encontrada nas verificações acima, instale em série uma válvula esfera de alta pressão e um manômetro na mangueira de fechamento da tampa traseira do cilindro de fechamento (o manômetro deve ficar entre o cilindro e a válvula esfera). Feche manualmente a válvula esfera do início ao fim do travamento e observe o manômetro. Se a pressão cair, há vazamento no cilindro, que precisa ser verificado e substituído.
Inspeção de abertura do molde na TDB25F
a) Siga as etapas 1-3 acima para verificar e substituir a válvula de fechamento ① da figura à direita e confirmar o estado da válvula.
b) Se a abertura do molde persistir, verifique a instalação da válvula de retenção pilotada de placa ②, considere substituí-la e confirme o estado da válvula.
c) Por fim, faça a etapa 8 acima para verificar o estado do cilindro.
Inspeção de abertura do molde nas máquinas TDW sem colunas
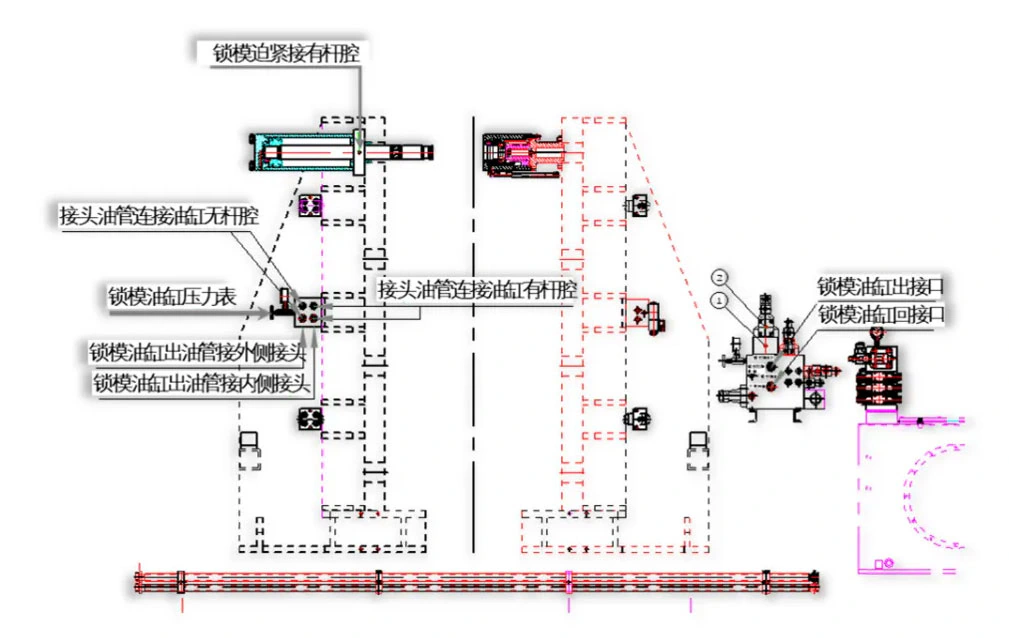
1: Verifique o circuito de óleo
O circuito de fechamento sai da conexão de retorno do cilindro de fechamento na placa de válvulas principal por tubo de aço até a parte inferior do bloco distribuidor da placa frontal, sendo ligado às conexões internas do bloco conforme o diagrama. Ali, o circuito de fechamento se divide em quatro ramais, ligados finalmente à câmara com haste dos cilindros de fechamento.
O circuito secundário é único e não pode ser ligado de forma errada, conforme a figura.
2: Verifique a pressão de óleo do sistema
Verifique se o sistema chega normalmente à pressão de teste de 12MPa. Se a pressão estiver anormal, há problema no ajuste dos parâmetros, e a pressão correspondente a 500-999 precisa ser reajustada.
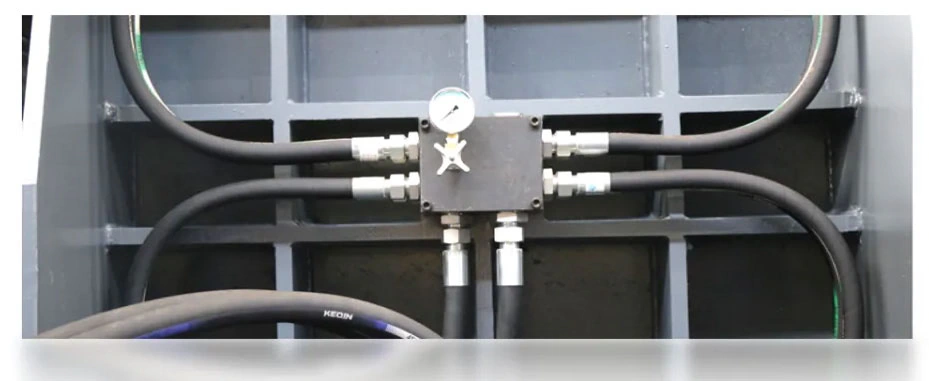
3: Depois de confirmar que o circuito de óleo e a pressão estão corretos conforme o diagrama
Observe o manômetro do cilindro de fechamento na placa frontal. Se o valor cair na etapa de manutenção da pressão após o fechamento, o sistema de fechamento está com falha.
Verifique também as válvulas hidráulicas ①②, modelos MPB-06-4, DG5V-8-6C-T e DG4V-3-6C, e confirme a instalação correta.
Se não houver erro, substitua a válvula de retenção pilotada sobreposta ①MPB-06-4 e confirme o estado da válvula; se a abertura do molde for resolvida, a válvula de retenção estava com falha.
Se não melhorar, substitua as válvulas direcionais ②DG5V-8-6C-T e DG4V-3-6C e verifique o estado delas.
Se ainda não melhorar, instale em série uma válvula esfera de alta pressão na mangueira de retorno do cilindro de travamento na placa de válvulas principal. Depois que o cilindro voltar à posição de travamento, feche a válvula esfera antes do fim do travamento e observe se a pressão no manômetro de travamento do bloco distribuidor da placa frontal cai. Se cair, o vazamento está entre o bloco distribuidor e o cilindro; substitua primeiro o bloco distribuidor.
Verifique se trincas ou defeitos no bloco distribuidor causam a perda de pressão. Se a pressão não cair, há vazamento interno em um cilindro de travamento; localize o cilindro com vazamento e substitua-o.
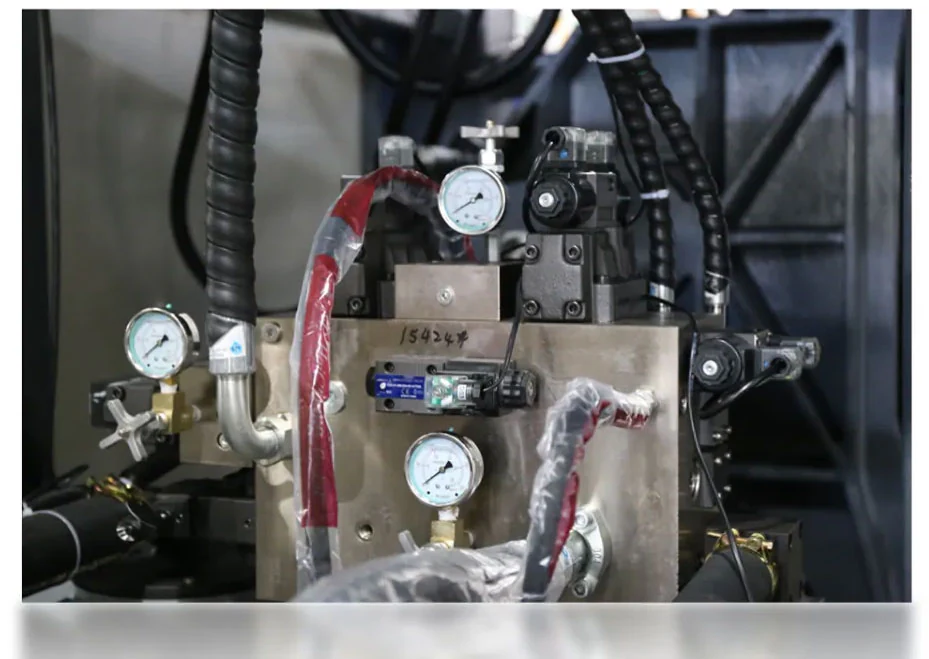
4: Se o circuito de fechamento mantiver a pressão normalmente, verifique se a placa de válvulas tem defeitos como porosidades ou bolhas de fundição que causem vazamento de pressão.
Mais guias de solução de problemas
Defeitos de contraçãoDeformação de produtos sopradosEtapa de desmoldagemProblemas comuns no soproControle de espessura de parede