
Автор Suzhou Tongda Machinery
Опубликовано Обновлено 2 мин чтенияTechnology
В производстве пластиковых изделий очень важно обеспечить непрерывную и стабильную работу выдувного оборудования. Однако на практике иногда возникает раскрытие формы при смыкании и раздуве, что серьёзно снижает производительность и качество. Чтобы помочь клиентам эффективно решить эту проблему, мы собрали практические способы её устранения — рекомендуем сохранить их.
Прежде всего нужно понять природу раскрытия формы при смыкании и раздуве. Обычно оно тесно связано с давлением раздува выдувной машины, температурой формы, текучестью сырья и механической точностью оборудования. Поэтому решать проблему нужно комплексно, проверяя и оптимизируя соответствующие параметры по очереди.
Проверка раскрытия формы на моделях HT/HTS
Если при первичной пусконаладке на объекте форма раскрывается при раскрытии и смыкании, выполните следующие проверки:
1: Проверьте, задан ли параметр аварийного времени.
2: Проблема настройки давления
Проверьте, достигает ли давление смыкания малого насоса (давление запирания формы) 11~12MPa.
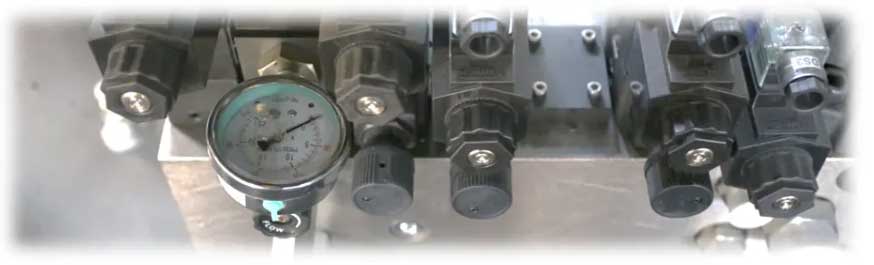
Вручную раскройте форму до максимума, нажмите на золотник с любой стороны распределителя запирания формы и посмотрите, происходит ли медленное смыкание формы на позиции, где наблюдается раскрытие.
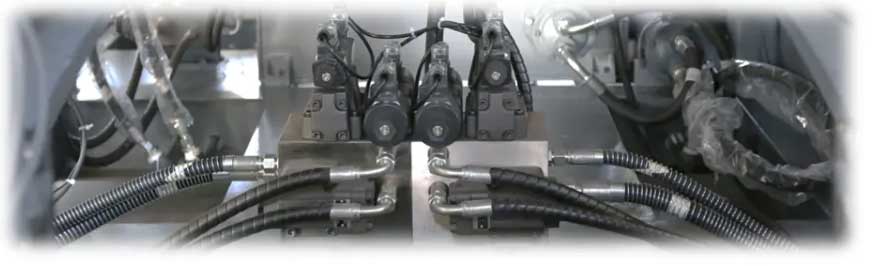
Одновременно проверьте, совпадает ли распределитель, лампа которого горит при автоматическом смыкании позиции, с распределителем, нажимаемым вручную. Если нет, значит, масляная линия смыкания перепутана: поменяйте местами разъёмы распределителей или маслопроводы смыкания левой и правой позиций.
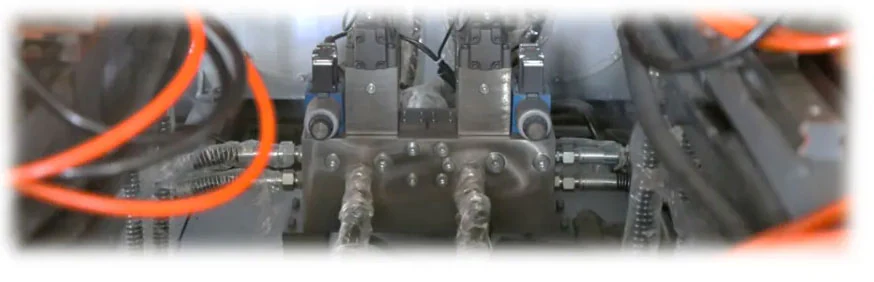
3: Раскрытие формы на однопозиционных моделях
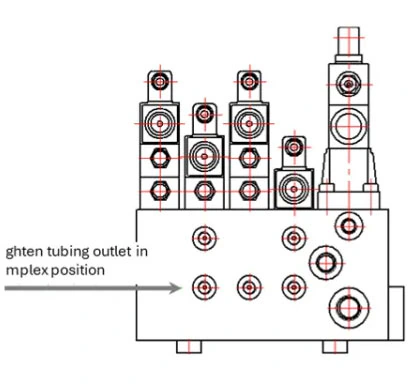
- Проверьте правильность подключения маслопровода смыкания: он должен быть подключён к выходу в нижней части плиты клапана давления.
- Проверьте, соответствует ли модель распределителя DG4V-3-2A/DSG-01 – 2B2.
4: Раскрытие формы на одной позиции двухпозиционной машины
Поочерёдно меняйте местами распределители раскрытия/смыкания левой и правой позиций, а также боковые и задние гидроуправляемые обратные клапаны, и наблюдайте, переходит ли дефект на другую позицию. Если переходит — переставленный гидроклапан неисправен и подлежит замене.
5: Если замена клапана не помогла, проверьте гидроцилиндр на утечки.
- Подключите последовательно шаровой кран высокого давления и манометр к маслопроводу бесштоковой полости цилиндра смыкания формы.
- Закройте шаровой кран до окончания времени смыкания и наблюдайте за давлением между краном и цилиндром по манометру. Если давление продолжает падать — в цилиндре внутренняя утечка, его нужно заменить.
- Если же давление в цилиндре держится, вероятно, протекает клапанная плита — её нужно заменить.
Проверка раскрытия формы на моделях HS
В отличие от малых моделей HT/HTS, у моделей HS маслопроводы раскрытия и смыкания формы одного диаметра, и их можно перепутать. Если при первичной наладке на объекте форма раскрывается, сначала проверьте правильность монтажа масляной линии:
1: Проверьте направление масляной линии смыкания
- Убедитесь, что маслопровод смыкания в итоге подходит к штуцеру смыкания бесштоковой полости соответствующего цилиндра.
- Если он подключён к штоковой полости, замените маслопроводы и сигналы разъёмов распределителя в порядке от линии смыкания к бесштоковой полости, как показано ниже.
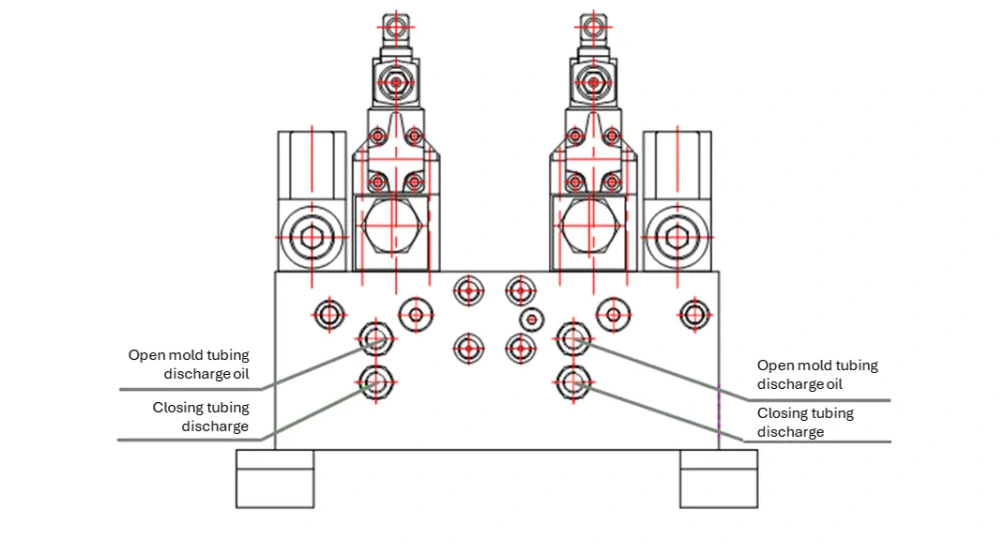
Если при первичной наладке команда смыкания фактически раскрывает форму, сначала проверьте направление маслопровода. Способ подключения маслопровода смыкания фиксирован и единственен!! Если маслопровод подключён правильно, достаточно поменять сигнал разъёма распределителя. Не меняйте сигнал разъёма, не убедившись в правильности подключения маслопровода!!
2: После проверки маслопроводов выполните шаги проверки 1-5 для малых машин HT/HTS.
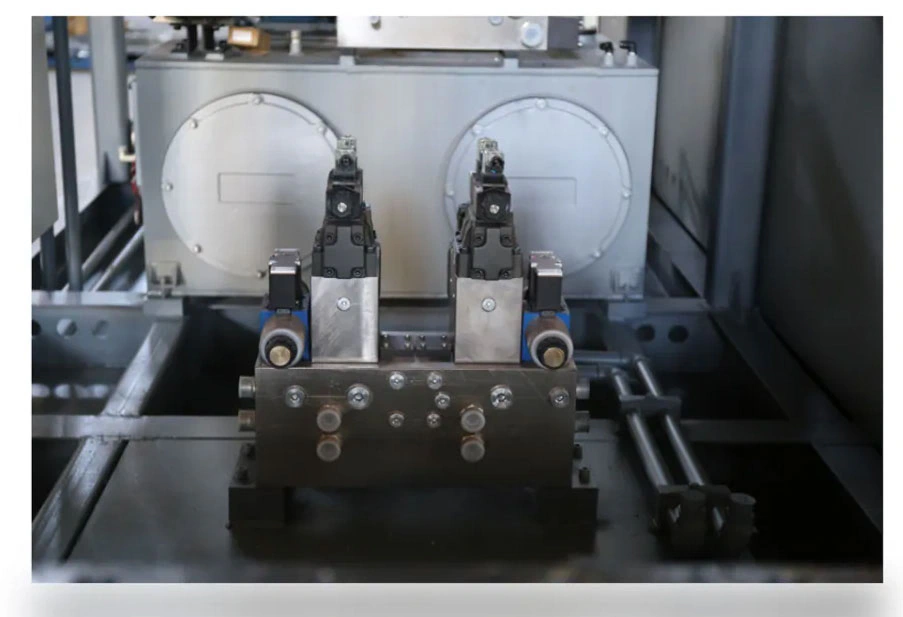
Проверка раскрытия формы на модели HT/HTS30L
Надеемся, что эти меры помогут вам эффективно устранить раскрытие формы при смыкании и раздуве и повысить эффективность вашей выдувной машины. Если у вас остались вопросы или нужна более глубокая помощь, обращайтесь в нашу службу поддержки — мы всегда готовы помочь.
Другие руководства по устранению неполадок
Деформация выдувных изделийПроблемы смыкания и раскрытия формыЭтап извлечения из формыТипичные проблемы выдувного формованияКонтроль толщины стенки