
Publicado em Atualizado em 2 min de leituraTechnology
Depois que o parison é inflado e moldado, o molde pode ser aberto e o produto soprado pode ser retirado. Não há um equipamento fixo para essa etapa; conforme o tipo e a capacidade do produto, podem ser usados os seguintes métodos:
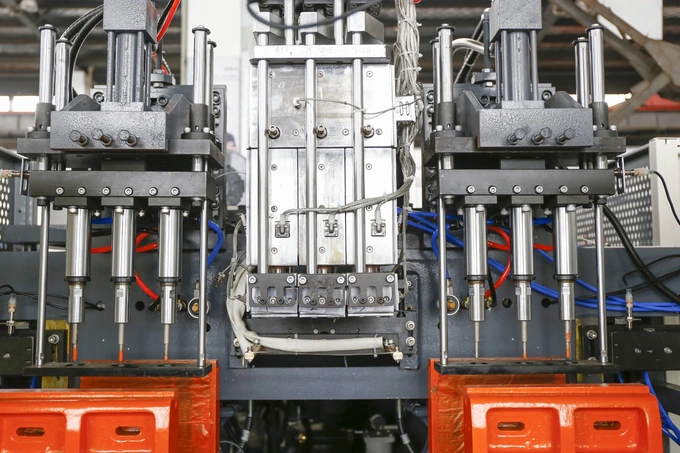
1. O operador retira o produto do molde manualmente;
- Para frascos pequenos, pode-se usar ar comprimido (abaixo da pressão de insuflação) para expulsar o produto do molde para uma esteira ou rampa.
3. Um robô manipulador segura a rebarba ou outra parte do produto soprado, retira-o do molde e o coloca na posição definida. Robôs programados também podem fazer operações como remoção de rebarbas, corte, montagem e embalagem.
O tempo de desmoldagem é um tempo não produtivo após o sopro do parison; quanto menor, melhor. Mas, se o produto não desmoldar facilmente, o ciclo se alonga, o processo normal é prejudicado e o desperdício de parison aumenta. As principais causas de dificuldade na desmoldagem são as seguintes.
1. Resfriamento excessivo do produto: aumentar o tempo de resfriamento (sopro), aumentar a pressão de insuflação e reduzir a espessura de parede do parison ajudam a dar forma ao produto e reduzem a contração. Porém, o resfriamento excessivo não só reduz a eficiência de produção como também diminui a contração do produto e aumenta a rigidez, dificultando a desmoldagem.
- Erro de projeto do molde: falta de cuidado no projeto do molde de sopro leva a soluções inadequadas. Por exemplo, a cavidade sem ângulo de saída adequado; falta de compatibilidade entre a alça e os insertos; colunas-guia mal posicionadas ou instaladas; rebarbas e rugosidade na superfície da cavidade; profundidade ou inclinação inadequada das ranhuras da cavidade etc. Tudo isso dificulta a desmoldagem.
3. Baixa propriedade antiaderente da matéria-prima do produto oco: nesses casos, o problema pode ser resolvido com a adição de um lubrificante externo e a aplicação de desmoldante na cavidade.
4. Erro de operação: durante a produção, o operador pode bater acidentalmente na superfície do molde. Se a superfície da cavidade for riscada por uma ferramenta de metal duro, formando rebarbas, a desmoldagem pode ficar difícil.
Mais guias de solução de problemas
Defeitos de contraçãoDeformação de produtos sopradosProblemas de fechamento e expansão do moldeProblemas comuns no soproControle de espessura de parede