
Автор Suzhou Tongda Machinery
Опубликовано Обновлено 1 мин чтенияTechnology
После раздува и оформления заготовки форму можно раскрыть и извлечь изделие. Стандартного оборудования для этого нет; в зависимости от типа и объёма изделия используют следующие способы:
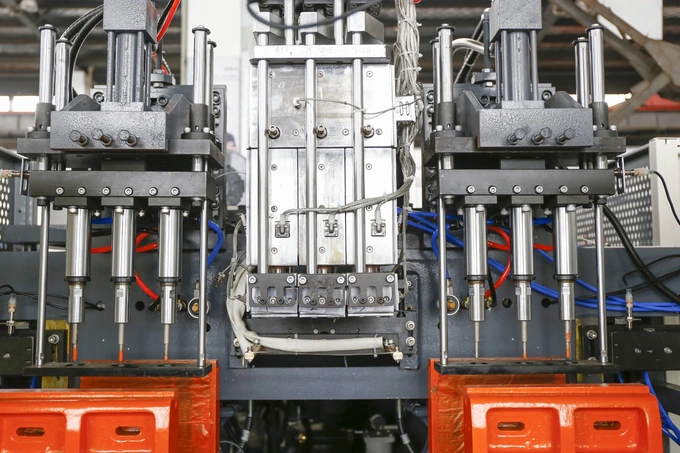
1. Оператор вручную извлекает изделие из формы;
2, небольшие флаконы можно выдуть из формы сжатым воздухом (ниже давления раздува) на конвейер или лоток.
3. Робот захватывает облой или часть выдувного изделия, извлекает его из формы и укладывает в заданное место. Программируемые роботы могут также удалять облой, резать, собирать и упаковывать изделия.
Время извлечения изделия — непроизводительное время после раздува заготовки, и чем оно короче, тем лучше. Но если изделие извлекается с трудом, цикл удлиняется, нормальный процесс нарушается, растут отходы заготовки. Основные причины затруднённого извлечения следующие.
1. Чрезмерное охлаждение изделия: увеличение времени охлаждения (раздува), давления раздува и уменьшение толщины стенки заготовки помогают оформлению изделия и снижают усадку. Но избыточное охлаждение снижает производительность, уменьшает усадку и повышает жёсткость изделия, затрудняя извлечение.
2, ошибка конструкции формы: непродуманная конструкция выдувной формы приводит к ошибкам — нет подходящего формовочного уклона в полости, ручка и вставки не согласованы, направляющие колонки расположены или установлены неправильно, на поверхности полости заусенцы и шероховатость, глубина или уклон пазов в полости неудачны и т. д. Всё это затрудняет извлечение изделия.
3. Плохие антиадгезионные свойства сырья: проблему решают добавлением технологической смазки (внешнего лубриканта) и нанесением разделительного состава в полость формы.
4. Ошибка оператора: при производстве выдувных изделий оператор может случайно задеть поверхность формы. Если полость поцарапана твёрдым металлическим инструментом и появились заусенцы, извлечение может затрудниться.
Другие руководства по устранению неполадок
Дефекты усадкиДеформация выдувных изделийПроблемы смыкания и раскрытия формыТипичные проблемы выдувного формованияКонтроль толщины стенки