Publié le Mis à jour le 3 min de lectureTechnology
Le procédé d’extrusion-soufflage exige que l’air comprimé qui gonfle la paraison dans le moule soit propre. La pression de soufflage est de 0.55 ~ 1MPa en injection-soufflage, de 0.2l ~ 0.62MPa en extrusion-soufflage, et atteint souvent 4MPa en étirage-soufflage. Lors de la solidification du plastique, une pression élevée réduit les contraintes internes du produit fini et les répartit plus uniformément ; de faibles contraintes améliorent la résistance à la traction, aux chocs, à la flexion, etc. 1.2 Les produits soufflés se répartissent en deux catégories : contenants et pièces industrielles.
Les contenants comprennent les emballages, les cuves de stockage de grand volume et les contenants pliables. Avec la maturité du procédé, les pièces industrielles soufflées sont de plus en plus nombreuses et leur usage se généralise. Aujourd’hui, les contenants représentent environ 80% du marché, avec une hausse de 4% par an, tandis que les pièces industrielles et structurelles représentent 20% du total, avec une croissance annuelle de 12%. La hausse de la consommation de contenants tient à l’usage croissant des contenants plastiques souples et pressables. Celle des pièces industrielles tient surtout aux progrès des nouvelles techniques de transformation : extrusion de paraisons multicouches, extrusion biaxiale, soufflage non axisymétrique, etc.
Progrès du soufflage
(1) Lors du moulage, le polymère (matière première) subit un fort cisaillement en traversant la filière ; il présente alors un gonflement en sortie de filière et un retrait, et le taux de retrait de la paraison lors de la formation de la paraison pendante est
proche de zéro. La paraison est ensuite gonflée contre le moule, où se produit un faible retrait. Un gonflement excessif en sortie de filière peut générer des rebuts ; un affaissement excessif rend l’épaisseur de paroi irrégulière du haut vers le bas de la pièce, voire empêche le moulage. Pour choisir un polymère adapté au soufflage, il faut donc connaître son comportement viscoélastique en cisaillement et en retrait.
Grâce à sa bonne stabilité thermique et à ses nombreuses variantes modifiées, le HDPE est le plastique le plus utilisé en soufflage. Par copolymérisation et mélange, la recherche sur les matières de soufflage a aussi progressé pour les résines d’extrusion-soufflage continue comme le PA6, le PP et le PET. Le soufflage à paraison intermittente convient en théorie à la transformation de plaques structurelles et de grandes pièces, avec des plastiques techniques tels que l’abs ignifugé, le PVC renforcé, le PPO modifié et le PC. Les plastiques résistants aux hautes températures sont devenus courants, et la plupart des résines peuvent être soufflées en grandes pièces sur des équipements conventionnels.
Pour le soufflage de mélanges polyéthylène naphtalate (PEN)/PET, il faut empêcher la perméation de l’oxygène et de l’eau : des résines barrières comme le copolymère éthylène/alcool vinylique (EVOH) forment avec le HDPE et le PET une couche composite avec une couche liante, afin d’améliorer la barrière et la stabilité thermique du PEN/PET. Nous étudions actuellement le soufflage multicouche HDPE/PA6 pour les réservoirs de carburant.
(2) Progrès des équipements et du savoir-faire
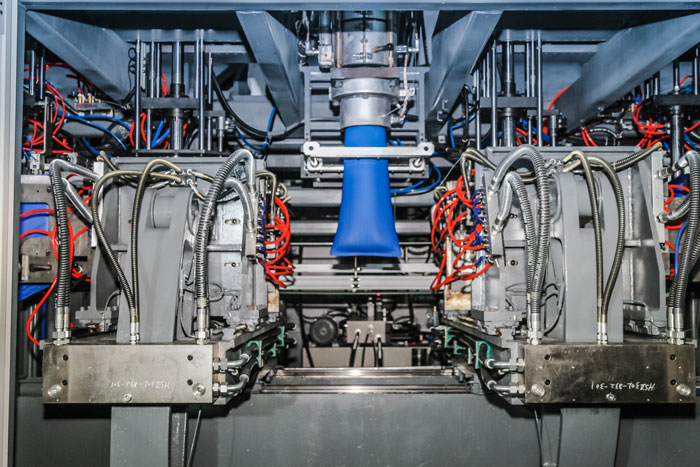
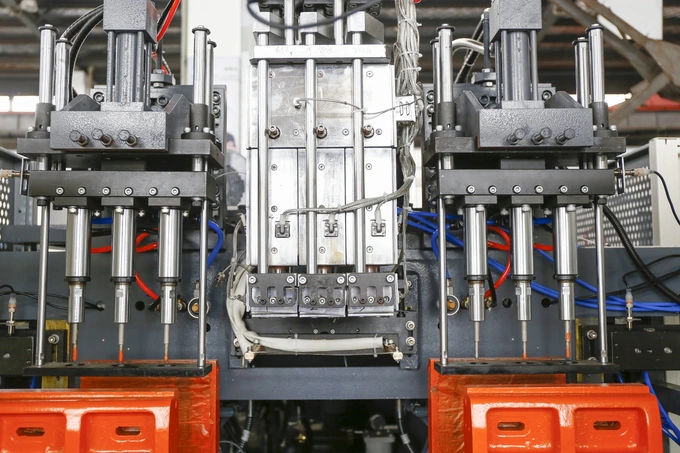
Les machines et équipements de soufflage ont beaucoup progressé. Parmi les avancées récentes : 1 technique de chauffage infrarouge améliorée pour le re-soufflage ; 2 extrusion rapide en torsion, surtout utilisée pour les bouteilles de lait ; 3 moule monté sur presse navette pour compenser les marques d’injection ; 4 extrusion-soufflage continue multicouche pour des contenants barrières sans perméation ; 5 production continue de bouteilles PET thermofixées grâce à la cristallisation orientée et thermique et au contrôle strict des températures de préforme et de moule, de la pression de soufflage et du temps de séjour de la paraison dans l’empreinte.