
Publicado em 4 min de leituraTechnology
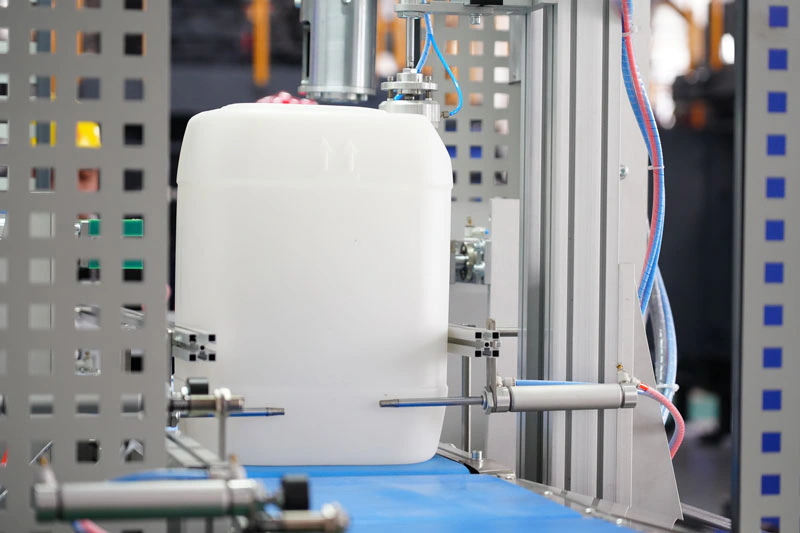
O sopro de produtos ocos consiste em colocar em um molde o tubo obtido por extrusão ou injeção, injetar ar comprimido para inflá-lo até encostar nas paredes da cavidade e, depois de resfriado, retirar o produto oco. Esse método produz diversas embalagens, como frascos, potes e barris, além de utilidades domésticas e brinquedos infantis.
Materiais para sopro
Os plásticos usados no sopro de produtos ocos incluem polietileno, policloreto de vinila, polipropileno, poliestireno, poliéster linear, policarbonato, poliamida, acetato de celulose e resinas de poliacetal. O polietileno de alta densidade é o mais consumido e é muito usado em embalagens de alimentos, produtos químicos e líquidos de processo. O polietileno de alto peso molecular é adequado para grandes tanques de combustível e barris. O policloreto de vinila é muito usado em embalagens de cosméticos e detergentes por sua boa transparência e estanqueidade. Com o desenvolvimento de resinas e aditivos de PVC atóxicos e da tecnologia de estiramento e sopro, o uso de recipientes de PVC em embalagens de alimentos cresceu rapidamente, inclusive para cerveja e outras bebidas gaseificadas.
O poliéster linear é um material que entrou recentemente no campo do sopro de produtos ocos. Graças à aparência brilhante, à excelente transparência, à alta resistência mecânica e à boa conservação do conteúdo, além de não poluir na incineração de resíduos, os frascos desse material se desenvolveram muito rapidamente, sendo os mais usados em recipientes plásticos para alimentos sob pressão. Com a melhoria da modificação da resina e das técnicas de processamento, o uso do polipropileno também cresce ano a ano.
Classificação e características dos processos
Tecnologia de sopro de produtos ocos
1. Pelo método de formação do tubo: extrusão e sopro — produção simples, alta produção, menor precisão e uso mais amplo. Injeção e sopro — alta precisão, boa qualidade, preço mais alto, indicado para grandes lotes.
- Pelo processo de moldagem:
Sopro comum
Sopro com estiramento: o produto é estirado, com alta resistência e boa estanqueidade. Extrusão, estiramento e sopro. Injeção, estiramento e sopro.
- Pelo número de camadas do tubo:
Sopro de camada única
Sopro multicamadas: bom desempenho geral, produção complexa, indicado para embalagens com altas exigências.
Fatores de influência
-
Pressão de sopro: no sopro, o ar comprimido tem duas funções. Uma é inflar o tubo até encostar nas paredes da cavidade, formando o formato desejado; a outra é resfriar. A pressão varia conforme o tipo de plástico e a temperatura do parison, geralmente entre 0,2-0,7 MPa; o ideal é que o produto moldado reproduza com nitidez o formato e os detalhes. Use valores menores para plásticos de baixa viscosidade e fáceis de deformar; maiores para plásticos de maior viscosidade e módulo; pressão maior para produtos grandes e de parede fina; e menor para produtos pequenos e de parede grossa.
-
Velocidade de insuflação: para reduzir o tempo de sopro e obter espessura mais uniforme e melhor acabamento superficial, a velocidade de insuflação (volume de ar por unidade de tempo) deve ser a maior possível, mas não excessiva. Do contrário, prejudica o produto: primeiro, cria vácuo na entrada de ar, fazendo essa parte do parison afundar e, quando o parison é totalmente inflado, essa área forma uma membrana; segundo, o parison na região do cabeçote pode ser rompido pelo fluxo de ar muito rápido, gerando refugo. Para evitar isso, aumente o diâmetro do tubo de sopro ou reduza um pouco a velocidade de insuflação.
3. Razão de sopro: a relação entre o tamanho do produto e o tamanho do parison é chamada de razão de sopro. Com tamanho e peso do parison constantes, quanto maior o produto, maior a razão de sopro. Ela é definida conforme o tipo e as propriedades do plástico, o formato e o tamanho do produto e o tamanho do parison, e normalmente fica entre 2 e 4 vezes.
- Temperatura do molde e tempo de resfriamento: para garantir a qualidade, a temperatura do molde deve ser uniforme, geralmente entre 20-50 °C. Se estiver baixa demais, o alongamento do plástico nas zonas de corte diminui, a expansão fica difícil, o produto engrossa nessas regiões, a moldagem se complica e o contorno e os detalhes perdem nitidez. Se estiver alta demais, o tempo de resfriamento e o ciclo de produção se alongam.
O produto deforma e a contração aumenta. A temperatura do molde depende do tipo de plástico: se a temperatura de transição vítrea for alta, pode-se usar molde mais quente; caso contrário, a temperatura deve ser a mais baixa possível. O tempo de resfriamento geralmente aumenta com a espessura de parede. Além do resfriamento do molde, a peça pode ser resfriada internamente, com a injeção de meios refrigerantes (como nitrogênio líquido ou dióxido de carbono) diretamente no interior do produto.
5. Ciclo de moldagem: o ciclo do sopro inclui extrusão do parison, corte do parison, fechamento do molde, sopro, resfriamento, exaustão, abertura e retirada do produto (além do acabamento, montagem e embalagem posteriores).
Características e aplicações dos produtos
Tecnologia de sopro de produtos ocos
LDPE: embalagens de alimentos
HDPE: recipientes de bens de consumo
PE de ultra-alto peso molecular: recipientes de grande porte, tanques para fundidos
PVC: água mineral, frascos de detergente
PP: frascos de parede fina
PET: garrafas de bebidas