
تاريخ النشر آخر تحديث 4 دقائق للقراءةTechnology
أدى تطبيق نظام وحدة التحكم في سماكة الجدار على آلة القولبة المجوفة بالنفخ إلى تسريع تطورها كثيرًا. ومن خلال تحليل تطور وحدات التحكم في سماكة الجدار في الصين، نلخص استراتيجيات تطويرها.
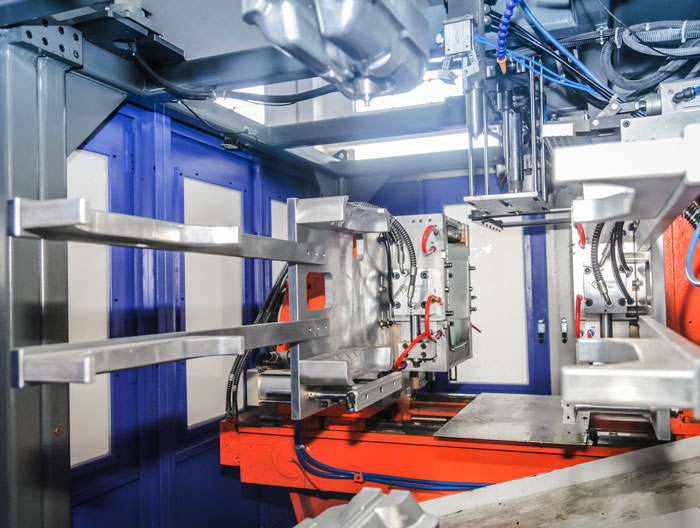
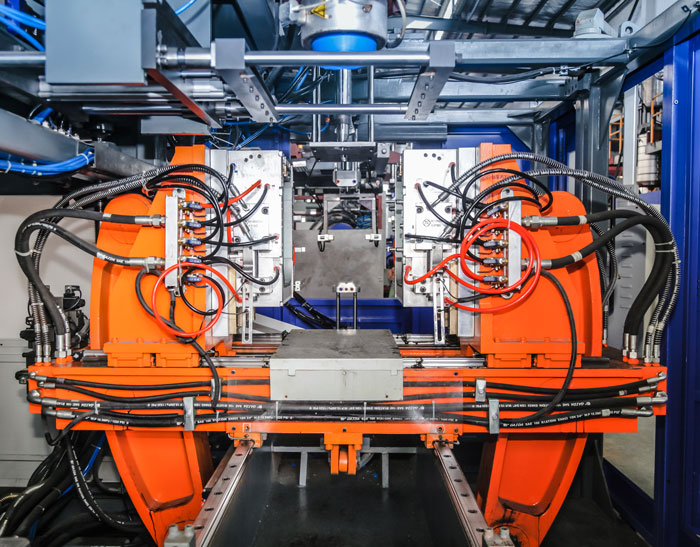
توجد طرق تشكيل كثيرة لتصنيع العبوات البلاستيكية، مثل القولبة المجوفة بالنفخ والقولبة بالحقن والقولبة الدورانية والقولبة بالكبس والتشكيل البارد بعد البثق الساخن وغيرها. ومن بين هذه الطرق، تُعد القولبة المجوفة بالنفخ والقولبة بالحقن الأكثر استخدامًا. ووفق البيانات، تُشكَّل 80% إلى 90% من العبوات المجوفة في العالم بالقولبة المجوفة بالنفخ. وتقوم هذه التقنية على تشكيل الباريسون الملدّن على الجدار الداخلي للقالب بضغط الهواء.
يُنتج الباريسون بالبثق، حيث يُبثق مصهور البلاستيك من فجوات القلب المختلفة لتكوين باريسونات أسطوانية بأشكال مختلفة، ويتدلى الباريسون المبثوق رأسيًا بفعل وزنه. ولمنتجات العبوات المجوفة حد أدنى لسماكة الجدار بسبب متطلبات القوة، بينما افتقرت آلات القولبة المجوفة بالنفخ القديمة إلى نظام التحكم في سماكة جدار الباريسون. ولكي يبلغ أرق جزء في المنتج الحد الأدنى المطلوب، كان لا بد من زيادة سماكة الأجزاء الأخرى بالمقابل.
ويؤدي ذلك إلى هدر المواد. ولتوفير التكاليف وتقصير زمن تبريد المنتجات وتسريع دورة إنتاجها، يكون التحكم في سماكة جدار الباريسون أكثر اقتصادًا. فمثلًا، في البرميل واسع الفوهة 501، يبلغ الوزن الصافي للمنتج المصنوع على آلة قولبة مجوفة بالنفخ عادية 3.5kg للوصول إلى الحد الأدنى لسماكة الجدار، بينما باستخدام وحدة التحكم في الباريسون يكفي وزن صافٍ 2.4kg لتلبية الحد الأدنى بالكامل، مما يوفر 20 % إلى 30% من المواد الخام، وتكون المنتجات متجانسة ورقيقة.
المتطلبات التقنية لنظام التحكم في سماكة الجدار
نظام التحكم في سماكة الجدار هو نظام يتحكم في فتح فجوة القلب وإغلاقها، أي نظام سيرفو للموضع. وفي عملية إنتاج العبوات المجوفة، ولضمان جودة المنتج، يجب أن تتتبع الكمية المتحكم بها القيمة المحددة بدقة، وأن تكون الاستجابة سريعة قدر الإمكان. فإذا أخذنا وحدة تحكم بسيطة في سماكة الجدار بـ 10 نقاط مثالًا، ففي وضع البثق المستمر يُبثق الباريسون من القالب في زمن أدنى يبلغ نحو 5 s، ويجب تنفيذ منحنى دالة بطول محدود خلال 5 s مقسّمًا إلى 10 مقاطع على محور الزمن، فلا يتجاوز زمن كل مقطع نحو 0.5s.
وفق نظرية التتبع، يجب أن يكون زمن انتقال النبضة الواحدة لوحدة التحكم في سماكة الجدار بين 1/5 و1/10 من زمن المرور، أي من 0.05 إلى 0.1 s، وهذا يتطلب استجابة سريعة جدًا من النظام. ومع هذه الاستجابة السريعة، يجب أيضًا ضمان أن تتتبع كمية الموضع المتحكم بها القيمة المحددة بدقة، وإلا فقد التحكم في سماكة الجدار معناه. وتحقيق هذين المتطلبين معًا هو صعوبة تصميم نظام التحكم في سماكة الجدار للأنظمة ذات الأحمال الثقيلة.
إضافة إلى ذلك، ولأن المنحنى يُرسم بأخذ 10 نقاط على منحنى محيط الباريسون، يجب إجراء استيفاء بين النقاط لجعل المنحنى ناعمًا قدر الإمكان.
مبدأ التحكم في نظام التحكم في سماكة الجدار
يعتمد نظام التحكم في سماكة الجدار تصميم تغذية راجعة بحلقة مغلقة، ويتكون من وحدة التحكم في سماكة الجدار وصمام سيرفو كهروهيدروليكي ومشغّل ومسطرة إلكترونية بوصفها أداة التغذية الراجعة للإشارة. يحدد المستخدم المنحنى المحوري لسماكة جدار الباريسون على لوحة وحدة التحكم، فتُخرج الوحدة إشارة جهد أو تيار وفق قيم المنحنى إلى صمام السيرفو الكهروهيدروليكي، الذي يحرّك المشغّل للتحكم في حركة القلب صعودًا وهبوطًا، فتتغير فجوة القلب. وتقيس المسطرة الإلكترونية حجم الفجوة وتعيد إشارة الجهد المقابلة إلى وحدة التحكم، وبذلك يتكوّن نظام تحكم في سماكة الجدار بحلقة مغلقة.
وضع وحدات التحكم في سماكة الجدار
يعتمد مستوى آلات معالجة البلاستيك إلى حد كبير على مستوى القياس والتحكم.
تعتمد أنظمة التحكم المتقدمة في آلات البلاستيك في الخارج عمومًا على وحدات التحكم المنطقية القابلة للبرمجة (PLC) نواةً للنظام، وتستخدم في بعض آلات البلاستيك عالية الدقة التحكم الضبابي والتحكم الإحصائي في العمليات (SPC) وأنظمة المراقبة واستكشاف الأعطال والتحكم عن بُعد عبر الشبكات. وشركة Moog (M00G) الأمريكية رائدة عالميًا في تصميم وتصنيع مكونات السيرفو الكهروهيدروليكية وأنظمة السيرفو. وفي مجال التحكم في القولبة بالنفخ، توفر في نظامها المستقل للتحكم في سماكة الجدار وحدة تحكم بـ 30 نقطة و100 نقطة (DIGIPACK) للتحكم في سماكة جدار الباريسون في الآلات ذات الرأس المجمِّع والآلات المستمرة.
تُستخدم الآلات ذات الرأس المجمِّع غالبًا لصنع عبوات أكبر. ويتحكم DIGIPACK في فتحة القالب وفق التغذية الراجعة من المسطرة الإلكترونية لأسطوانة التخزين، ويعرض المحور الرأسي على شاشة LCD موضع أسطوانة التخزين، والمحور الأفقي فتحة القالب. أما الآلات المستمرة فلها غالبًا عدة قوالب، ويتحكم DIGIPACK في فتحة القالب وفق دورة العمل، ويعرض المحور الرأسي حينها زمن الدورة، وعادةً تُعتبر حركة القاطع بداية الدورة الكاملة.
حاليًا، يتجه العالم في تقنيات تشكيل آلات القولبة المجوفة بالنفخ إلى التحكم الشامل في الآلة مع وحدة رئيسية ووحدات فرعية، ويُدمج التحكم في سماكة الجدار ضمن التحكم الشامل. وبأخذ M00G مثالًا مجددًا، فهي توفر حل التحكم الشامل في الآلة (TMC). ووحدات التحكم في سماكة الجدار المستخدمة في الصين هي منتجات Moog (M00G) وB&R (B&R) وSiemens (SIEMENS)، وتحتل العلامات الأجنبية السوق المحلية بقوة، وهذا مرتبط مباشرة بانخفاض مستوى معالجة البلاستيك في الصين.
في عام 2003 بلغ إنتاج الصين من آلات القولبة المجوفة بالنفخ 3,405 آلات. ومن بين أكثر من 3,000 آلة، جُمّع معظمها لدى مصنّعين صينيين مع أنظمة تحكم مستوردة، مما يؤدي إلى تكلفة عالية وقيمة مضافة منخفضة وفوائد محدودة. ولو أمكن تزويدها بوحدات تحكم محلية في سماكة الجدار، لانتقلت صناعة آلات القولبة المجوفة بالنفخ المحلية تلقائيًا إلى مستوى جديد.
مزيد من أدلة استكشاف الأعطال وإصلاحها
عيوب الانكماشتشوه المنتجات المصنوعة بالنفخمشكلات إغلاق القالب وتمددهخطوة فك القالبمشكلات القولبة بالنفخ الشائعة