Publicado em Atualizado em 4 min de leituraTechnology
1 Visão geral
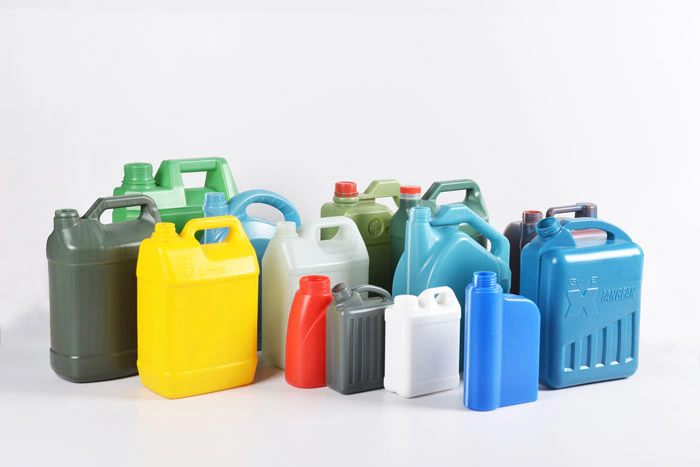
A máquina de sopro por extrusão é usada principalmente para produzir peças sopradas de camada única, dupla camada e com faixa de visualização de nível de líquido, como frascos, potes, latas, barris e pequenas peças de formato especial, e é especialmente indicada para o sopro por extrusão de matérias-primas como PVC, PE, PC, PP, PS e PA. As perspectivas de mercado são promissoras.
O princípio da máquina é a moldagem por “extrusão e sopro”. A extrusora usa motor com controle de velocidade por inversor de frequência, o que oferece ampla faixa de ajuste para diferentes produtos e mantém o parison extrudado bem estável, garantindo a uniformidade do peso. O plástico fundido e plastificado na extrusora forma o parison no cabeçote, e o parison entra no molde para ser soprado, completando um ciclo. Hoje, as máquinas de sopro de produtos ocos no mercado incluem modelos grandes e pequenos. As máquinas pequenas podem ser de estação simples ou dupla; na estação dupla, cada estação (esquerda e direita) completa um processo, contado como um ciclo.
A máquina de sopro é composta pelas partes mecânica, elétrica, hidráulica, pneumática, de água e unidade hidráulica com servo (opcional):
A parte mecânica inclui: unidade de extrusão; cabeçote; mecanismo de deslocamento, abertura e fechamento do molde; estrutura; mecanismo de elevação; dispositivo de sopro; faca de corte a quente do parison.
Parte pneumática: usada no acionamento dos cilindros e no sopro dos produtos.
Circuito de água: a água de resfriamento resfria moldes, cilindro, sopradores, redutores etc.
Descrição do sistema
A máquina de sopro por extrusão usa sistema de controle de velocidade com motor e inversor de frequência; sistema de aquecimento e controle de temperatura do cabeçote e da extrusora; sistema de controle de sequência (CLP); e o respectivo sistema de proteção de segurança. A interface homem-máquina é uma tela touch.
A extrusora de alimentação exige alto torque de partida. O inversor é da série de alto torque Schneider ATV58, ATV71 etc. O CLP é um Twido de 40 pontos com módulo de expansão; como o aquecimento geralmente tem 6-8 zonas, usa-se o módulo de temperatura dedicado Schneider, com 8 entradas. A tela touch Schneider XBTG atua como mestre, o CLP como escravo, e a comunicação usa o protocolo Modbus. A referência de velocidade do acionamento é dada por um potenciômetro externo.
Fluxo do processo: aquecimento e manutenção da temperatura do cilindro e do cabeçote – início da extrusão – formação do parison – [fechamento do molde – pino de sopro – corte elétrico do parison – elevação do cabeçote – deslocamento do porta-molde para a direita – descida do pino de sopro – sopro, resfriamento e estabilização – microexaustão do pino de sopro – puxar o fundo – abertura do molde – subida do pino de sopro – deslocamento do porta-molde para a esquerda – puxar o fundo – fechamento do molde > ciclo automático. O produto acabado sai na abertura do molde.
Solução para a deriva de temperatura
A máquina de sopro por extrusão usa CLP para o controle totalmente automático. Como a máquina de sopro de produtos ocos forma as peças aquecendo grânulos plásticos por “extrusão e sopro”, a temperatura é decisiva para a qualidade do produto acabado, e o controle de temperatura é bastante exigente, geralmente com tolerância de cerca de -4 a +4 graus. Para isso, usamos o CLP Twido. A lógica principal é: coletar o sinal a cada 0,1s (tempo ajustável no módulo de temperatura do CLP Schneider), ordenar as leituras a cada dez coletas, tomar o valor central e usar a primeira leitura como valor de saída de temperatura.
Ao mesmo tempo, esse valor é enviado a uma variável intermediária e armazenado até completar 5 valores. Removem-se os dois maiores e os dois menores, e o valor central é usado como saída normal de temperatura. A lógica de programação do CLP é a seguinte:
No aquecimento, usa-se uma faixa de temperatura (zona de controle) para definir quando a resistência liga e desliga, em vez de um único ponto de controle. Quando a temperatura atinge o valor definido, o aquecimento se mantém em uma faixa estável e o contator da resistência não aciona com tanta frequência. Isso preserva a vida útil do contator, garante a estabilidade da temperatura e contribui muito para a qualidade e a produção. A lógica de programação específica é a seguinte:
Para minimizar a deriva de temperatura, o módulo não coleta o sinal nos 2 segundos após o acionamento da resistência, o que reduz a influência da corrente do contator sobre a leitura.
4 Conclusão
O sistema de controle elétrico da máquina de sopro por extrusão usa tela touch + CLP Twido. Os parâmetros de tempo, pressão e temperatura podem ser ajustados livremente, há consulta de alarmes e o sistema se adapta a diversas funções. O grau de automação é alto: a máquina completa o ciclo totalmente automático, da alimentação ao produto aprovado. Com a solução completa da Schneider, o sistema é muito estável, a deriva de temperatura é mínima, a qualidade e a produção aumentam, e os clientes aprovam o resultado.