Автор Suzhou Tongda Machinery
Опубликовано Обновлено 3 мин чтенияTechnology
1 Обзор
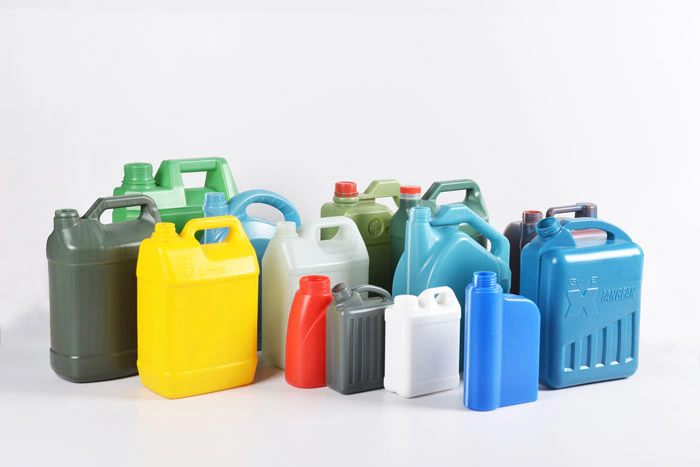
Экструзионно-выдувная машина применяется в основном для производства однослойных, двухслойных и (двухслойных) изделий с видимой полосой уровня жидкости — бутылок, горшков, банок, бочек и небольших фигурных деталей; особенно она подходит для экструзионно-выдувного формования таких материалов, как PVC, PE, PC, PP, PS и PA. Рыночные перспективы благоприятны.
Принцип работы экструзионно-выдувной машины — формование «экструзия — раздув». Экструдер оснащён частотно-регулируемым двигателем с широким диапазоном регулирования скорости под разные изделия, что обеспечивает стабильную заготовку и равномерный вес продукции. Пластифицированный в экструдере расплав проходит через головку и образует заготовку, которая поступает в пресс-форму на раздув — так завершается один цикл. Сегодня на рынке представлены крупные и небольшие машины для выдувного формования полых изделий. Небольшие машины бывают однопозиционными и двухпозиционными; при двухпозиционной работе цикл засчитывается, когда левая и правая позиции выполнят по одной операции.
Выдувная машина состоит из механической, электрической, гидравлической, пневматической, водяной систем и сервоприводной масляной станции (опция):
Механическая часть включает: экструзионный узел; головку; механизм перемещения, раскрытия и смыкания формы; станину; механизм подъёма; узел раздува; электрический нож горячей отрезки заготовки;
Пневмосистема: обеспечивает работу цилиндров и раздув изделий.
Водяная система: охлаждающая вода используется для охлаждения пресс-форм, цилиндра, воздуходувок, редукторов и т. д.
Описание системы
Экструзионно-выдувная машина оснащена системой регулирования скорости частотно-регулируемого двигателя; системой нагрева и терморегулирования головки и экструдера; системой программного управления движениями (PLC) и соответствующей системой защиты. Человеко-машинный интерфейс — сенсорный экран.
Питающий экструдер имеет повышенный пусковой момент. Применяются преобразователи частоты Schneider серии ATV58 с высоким моментом, серии ATV71 и др. PLC — Twido на 40 точек с модулем расширения; поскольку зона нагрева обычно состоит из 6-8 секций, используется специальный температурный модуль Schneider на 8 входов. Сенсорная панель Schneider XBTG работает как ведущая станция, PLC — как ведомая, связь — по протоколу Modbus. Задание скорости привода — от внешнего потенциометра.
Технологический процесс: нагрев и термостатирование цилиндра и головки – запуск экструзии – формирование трубчатой заготовки – [смыкание формы – игла раздува – электрическая отрезка заготовки – подъём головки – перемещение формы вправо – опускание иглы раздува – раздув, охлаждение и стабилизация – микроотсос иглой – удаление облоя дна – раскрытие формы – подъём иглы при раскрытии – перемещение формы влево – удаление облоя дна – смыкание формы > автоматический цикл. Готовое изделие извлекается при раскрытии формы.
Решение проблемы дрейфа температуры
Экструзионно-выдувная машина полностью автоматизирована на базе PLC. Машина для выдувного формования полых изделий формует изделие, нагревая пластиковые гранулы и выполняя «экструзию — раздув»; температура играет ключевую роль в качестве готовой продукции, поэтому требования к терморегулированию высоки — обычно в пределах от -4 до +4 градусов. Для этого мы используем Twido PLC. Основной принцип регулирования: сигнал опрашивается каждые 0.1s (это время можно изменить вручную в температурном модуле Schneider PLC), после десяти измерений значения сортируются, берётся медиана, а при запуске первое значение принимается как выходное.
Одновременно значение передаётся в промежуточную переменную и накапливается до 5 раз. Два максимальных и два минимальных значения отбрасываются, а медиана принимается как нормальное выходное значение температуры. Логика программирования PLC следующая:
Для нагрева используется температурный диапазон (зона регулирования), определяющий включение и выключение нагревателя, а не одна точка уставки. После достижения заданной температуры нагрев поддерживается в стабильном диапазоне, и контактор нагревателя срабатывает нечасто — это продлевает срок службы контактора, обеспечивает стабильность температуры и заметно повышает качество и производительность. Подробная логика программирования следующая:
Чтобы свести дрейф температуры к минимуму, температурный модуль не опрашивает сигнал в течение 2 секунд после срабатывания контактора нагревателя — это снижает влияние тока контактора на измерение.
4 Заключение
Электрическая система управления экструзионно-выдувной машины построена на сенсорной панели + Twido PLC. Параметры времени, давления и температуры свободно настраиваются, доступен журнал аварий, система адаптируется к разным функциям. Высокая степень автоматизации: машина выполняет полностью автоматический цикл от подачи сырья до годного изделия. Благодаря комплексному решению Schneider система работает очень стабильно, дрейф температуры минимален, качество и выпуск продукции растут, а клиенты высоко оценивают оборудование.