تاريخ النشر آخر تحديث 3 دقائق للقراءةTechnology
1 نظرة عامة
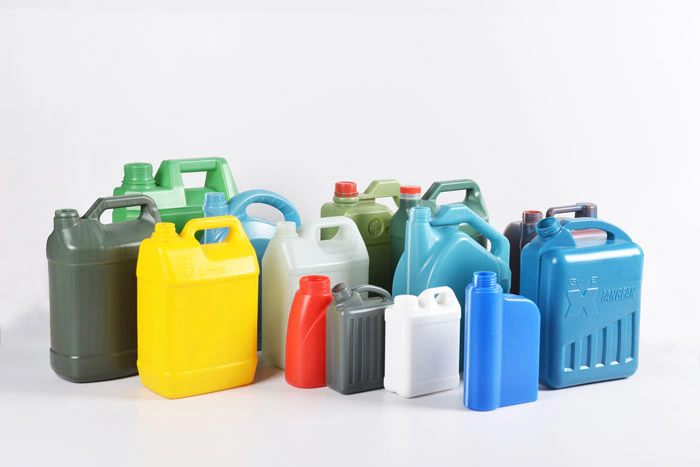
تُستخدم آلة القولبة بالنفخ والبثق أساسًا لإنتاج مختلف المنتجات المصنوعة بالنفخ والبثق، أحادية الطبقة وثنائية الطبقة و(ثنائية الطبقة) ذات خط مستوى السائل المرئي، مثل القوارير والأواني والعلب والبراميل والقطع الصغيرة ذات الأشكال الخاصة، وهي مناسبة خصوصًا للقولبة بالنفخ والبثق لـمواد خام مثل PVC وPE وPC وPP وPS وPA. وآفاقها في السوق واعدة.
يقوم مبدأ آلة القولبة بالنفخ والبثق على التشكيل بـ«البثق ثم النفخ». وتعتمد البثاقة على التحكم في سرعة المحرك بمحوّل التردد، مما يتيح نطاقًا واسعًا لضبط السرعة يلبي متطلبات المنتجات المختلفة، ويجعل الباريسون المبثوق مستقرًا جدًا لضمان تجانس وزن المنتج. يمر البلاستيك المنصهر الملدّن في البثاقة عبر رأس البثق ليشكّل الباريسون، ثم يدخل الباريسون القالب لينفخ، وبذلك تكتمل دورة واحدة. وتتوفر حاليًا في السوق آلات القولبة المجوفة بالنفخ بطرازات كبيرة وصغيرة. وتنقسم الآلات الصغيرة إلى آلات بمحطة واحدة وأخرى بمحطة مزدوجة. وفي العمل بالمحطة المزدوجة، تُحتسب الدورة عندما تُكمل كل من المحطتين اليسرى واليمنى عملية عمل واحدة.
تتكون آلة القولبة بالنفخ من أنظمة ميكانيكية وكهربائية وهيدروليكية وهوائية ومائية ومصادر زيت سيرفو (اختيارية):
يشمل الجزء الميكانيكي: وحدة البثق؛ رأس الآلة؛ آلية تحريك القالب وفتحه وإغلاقه؛ الإطار؛ آلية الرفع؛ وحدة نفخ الهواء؛ شفرة القطع الحراري الكهربائية للباريسون؛
دائرة الهواء: تُستخدم لتشغيل الأسطوانات ونفخ المنتجات.
دائرة المياه: تُستخدم مياه التبريد لتبريد القوالب والأسطوانات والنافخات وصناديق التروس وغيرها.
وصف النظام
تعتمد آلة القولبة بالنفخ والبثق على نظام التحكم في سرعة المحرك بمحوّل التردد؛ ونظام التسخين والتحكم في حرارة رأس الآلة والبثاقة؛ ونظام التحكم في برنامج الحركة (PLC) ونظام الحماية والسلامة المقابل. وتستخدم واجهة الإنسان والآلة شاشة لمس للإدخال.
تتمتع بثاقة التغذية بعزم بدء أعلى. ويعتمد محوّل التردد على سلسلة Schneider ATV58 عالية العزم وسلسلة ATV71 وغيرها. ويعتمد الـ PLC على وحدة Twido بـ 40 نقطة مع وحدة توسعة؛ ولأن قسم التسخين يضم عادةً 6-8 أقسام، تُستخدم وحدة الحرارة الخاصة من Schneider بـ 8 مدخلات. وتُستخدم شاشة اللمس XBTG من Schneider كمحطة رئيسية، ويعمل الـ PLC كمحطة تابعة، ويتم الاتصال ببروتوكول Modbus. ويُعطى مرجع سرعة المحرك عبر مقياس جهد خارجي.
سير العملية: تسخين الأسطوانة ورأس البثق والحفاظ على الحرارة – بدء البثق – تشكيل أنبوب الباريسون – [إغلاق القالب – إبرة النفخ – القطع الكهربائي للباريسون – رفع رأس البثق – تحريك إطار القالب إلى اليمين – إنزال إبرة النفخ – النفخ والتبريد والتثبيت – سحب خفيف بإبرة النفخ – سحب القاع – فتح القالب – رفع إبرة النفخ عند فتح القالب – تحريك إطار القالب إلى اليسار – سحب القاع – إغلاق القالب > دورة تلقائية. ومن بينها يُخرج المنتج النهائي عند فتح القالب.
حل مشكلة انحراف درجة الحرارة
تعتمد آلة القولبة بالنفخ والبثق على الـ PLC لتحقيق تحكم أوتوماتيكي بالكامل، وآلة القولبة المجوفة بالنفخ تشكّل المنتج بتسخين حبيبات البلاستيك ثم «بثقها ونفخها»، وتؤدي درجة الحرارة دورًا مهمًا في جودة المنتج النهائي، لذا تكون متطلبات التحكم في الحرارة مرتفعة نسبيًا، ويكون نطاق التحكم المعتاد نحو -4 إلى +4 درجات. ولهذا نستخدم Twido PLC لتحقيق هذا المتطلب. وفكرة التحكم الرئيسية: جمع الإشارة كل 0.1s (وهو زمن يمكن تغييره يدويًا في وحدة الحرارة الخاصة بـ Schneider PLC)، وفرز القيم عند اكتمال عشر قراءات، وأخذ القيمة الوسطى، واعتماد القراءة الأولى عند البدء كقيمة خرج الحرارة.
وفي الوقت نفسه، تُرسل القيمة إلى متغير وسيط وتُحفظ حتى 5 مرات. ثم تُستبعد أعلى قيمتين وأدنى قيمتين، وتُعتمد القيمة الوسطى كقيمة خرج الحرارة العادية. وأفكار برمجة الـ PLC كما يلي:
في تسخين الحرارة، يُستخدم نطاق حراري (أي منطقة تحكم حراري) لتحديد متى يعمل السخان ومتى يتوقف، بدلًا من الاعتماد على نقطة حرارة واحدة لتحديد تشغيل السخان وإيقافه. وعندما تصل الحرارة إلى القيمة المحددة، يستمر التسخين ضمن نطاق مستقر، ولا يعمل قاطع السخان بصورة متكررة جدًا، مما يضمن عمر القاطع واستقرار الحرارة، ويساعد كثيرًا في رفع جودة المنتج والإنتاجية. وأفكار البرمجة التفصيلية كما يلي:
لتقليل انحراف الحرارة إلى أدنى حد، لا تجمع وحدة الحرارة الإشارة خلال ثانيتين (2) من سحب قاطع السخان، مما يقلل تأثير التيار الناتج عن القاطع على قراءة الحرارة.
4 الخلاصة
يُتحكم في النظام الكهربائي لآلة القولبة بالنفخ والبثق عبر شاشة اللمس + Twido PLC. ويمكن ضبط معايير الزمن والضغط والحرارة بحرية، مع إمكانية الاستعلام عن الإنذارات، ويمكن تكييفه مع وظائف متنوعة. ويتمتع بدرجة أتمتة عالية: إذ ينجز دورة العمل الأوتوماتيكية بالكامل من التغذية حتى المنتج المطابق. وبفضل الحل المتكامل من Schneider، يعمل النظام باستقرار كبير، ويكون انحراف الحرارة ضئيلًا جدًا، وتتحسن جودة المنتج والإنتاجية، وقد نال تقديرًا كبيرًا من العملاء.