Publié le Mis à jour le 4 min de lectureTechnology
1 Présentation
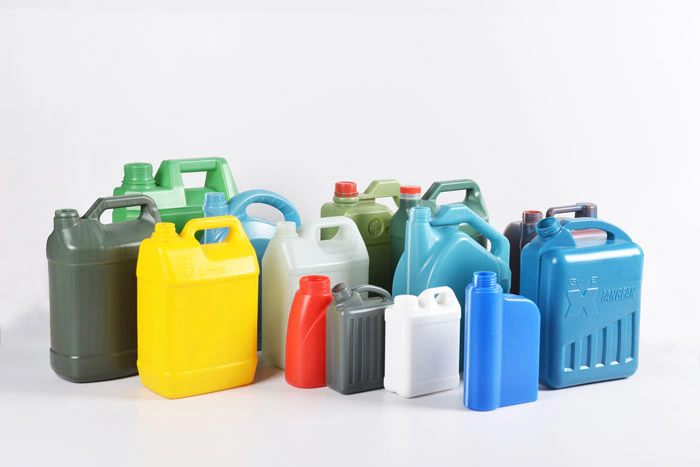
La machine d’extrusion-soufflage sert principalement à produire des articles extrudés-soufflés monocouches, bicouches ou (bicouches) à bande de niveau visible, tels que bouteilles, pots, bidons, fûts et petites pièces de forme ; elle convient particulièrement à l’extrusion-soufflage de matières premières comme le PVC, le PE, le PC, le PP, le PS et le PA. Les perspectives de marché sont prometteuses.
Le principe de la machine d’extrusion-soufflage est le formage par « extrusion-soufflage ». L’extrudeuse utilise un moteur à variateur de fréquence offrant une large plage de réglage de vitesse pour s’adapter aux différents produits, et une paraison extrudée très stable pour garantir l’uniformité du poids des produits. La matière plastifiée par l’extrudeuse forme une paraison en traversant la tête, puis la paraison entre dans le moule pour être soufflée : un cycle est alors terminé. On trouve aujourd’hui sur le marché des machines de soufflage de corps creux de grande et de petite taille. Les petites machines se divisent en simple poste et double poste ; en double poste, un cycle est compté lorsque les postes gauche et droit ont chacun effectué une opération.
La machine de soufflage se compose d’ensembles mécanique, électrique, hydraulique, pneumatique, de refroidissement par eau et d’une source d’huile servo (en option) :
La partie mécanique comprend : le groupe d’extrusion ; la tête ; le mécanisme de translation, d’ouverture et de fermeture du moule ; le bâti ; le mécanisme de levage ; le dispositif de soufflage ; le couteau électrique de coupe à chaud de la paraison ;
Circuit pneumatique : sert au fonctionnement des vérins et au soufflage des produits.
Circuit d’eau : l’eau de refroidissement refroidit les moules, le fourreau, les soufflantes, les réducteurs, etc.
Description du système
La machine d’extrusion-soufflage utilise un système de régulation de vitesse par moteur à variateur de fréquence, un système de chauffe et de régulation de température de la tête et de l’extrudeuse, un système de commande séquentielle (PLC) et le système de sécurité correspondant. L’interface homme-machine est un écran tactile.
L’extrudeuse d’alimentation nécessite un couple de démarrage élevé. Le variateur est de la série Schneider ATV58 à couple élevé, ATV71, etc. Le PLC est un Twido 40 points avec module d’extension ; la zone de chauffe comptant généralement 6-8 sections, on utilise le module de température spécifique Schneider à 8 entrées. L’écran tactile XBTG de Schneider joue le rôle de maître, le PLC celui d’esclave, et la communication s’effectue en Modbus. La consigne de vitesse du variateur est donnée par un potentiomètre externe.
Déroulement du procédé : chauffe et maintien en température du fourreau et de la tête – démarrage de l’extrusion – formation de la paraison – [fermeture du moule – aiguille de soufflage – coupe électrique de la paraison – levée de la tête – translation du porte-moule vers la droite – descente de l’aiguille de soufflage – soufflage, refroidissement et stabilisation – micro-aspiration par l’aiguille – arrachage de la carotte de fond – ouverture du moule – remontée de l’aiguille à l’ouverture – translation du porte-moule vers la gauche – arrachage de la carotte de fond – fermeture du moule > cycle automatique. Le produit fini est extrait à l’ouverture du moule.
Résoudre la dérive de température
La machine d’extrusion-soufflage est entièrement pilotée par PLC. La machine de soufflage de corps creux forme le produit en chauffant des granulés de plastique puis en les « extrudant et soufflant » ; la température joue un rôle essentiel dans la qualité du produit fini, d’où des exigences de régulation élevées, généralement de l’ordre de -4 à +4 degrés. Nous utilisons pour cela un PLC Twido. Principe de régulation : acquisition du signal toutes les 0.1s (durée modifiable manuellement dans le module de température du PLC Schneider), tri après dix acquisitions, sélection de la valeur médiane, la première valeur au démarrage servant de valeur de sortie.
Parallèlement, la valeur est envoyée dans une variable intermédiaire et conservée jusqu’à 5 fois. Les deux valeurs maximales et les deux minimales sont éliminées, et la valeur médiane devient la valeur de température normale. La logique de programmation du PLC est la suivante :
Pour la chauffe, on utilise une plage de température (zone de régulation) pour décider quand le collier chauffant s’allume ou s’éteint, plutôt qu’un point de consigne unique. Une fois la température de consigne atteinte, la chauffe se maintient dans une plage stable et le contacteur ne commute pas trop souvent, ce qui préserve sa durée de vie, garantit la stabilité de la température et améliore nettement la qualité et la productivité. La logique de programmation détaillée est la suivante :
Pour réduire au maximum la dérive, le module de température n’acquiert aucun signal dans les 2 secondes suivant l’enclenchement du contacteur, ce qui limite l’influence du courant du contacteur sur la mesure.
4 Conclusion
Le système de commande électrique de la machine d’extrusion-soufflage repose sur un écran tactile + PLC Twido. Les temps, pressions et températures sont librement réglables, les alarmes peuvent être consultées et le système s’adapte à de nombreuses fonctions. Il offre un haut niveau d’automatisation : il réalise un cycle entièrement automatique, de l’alimentation au produit conforme. Grâce à la solution complète de Schneider, le système est très stable, la dérive de température très faible, la qualité et la production améliorées, et il est très apprécié des clients.