
Publicado em Atualizado em 3 min de leituraTechnology
Os garrafões de PC são recipientes de policarbonato produzidos com resina de policarbonato (PC) como matéria-prima, por extrusão e sopro ou por injeção, estiramento e sopro (em uma ou duas etapas). Pelo formato, dividem-se em redondos e de formato especial; pelo uso, em comuns e especiais. O produto tem altíssima resistência mecânica, especialmente ao impacto; pode ser usado em ampla faixa de temperatura e esterilizado a 110°C por 20 a 30 minutos; tem excelente transparência e alto índice de refração. É usado principalmente para envasar água potável purificada. Este artigo apresenta 10 etapas principais para produzir garrafões de PC com a máquina de sopro da TONGDA.
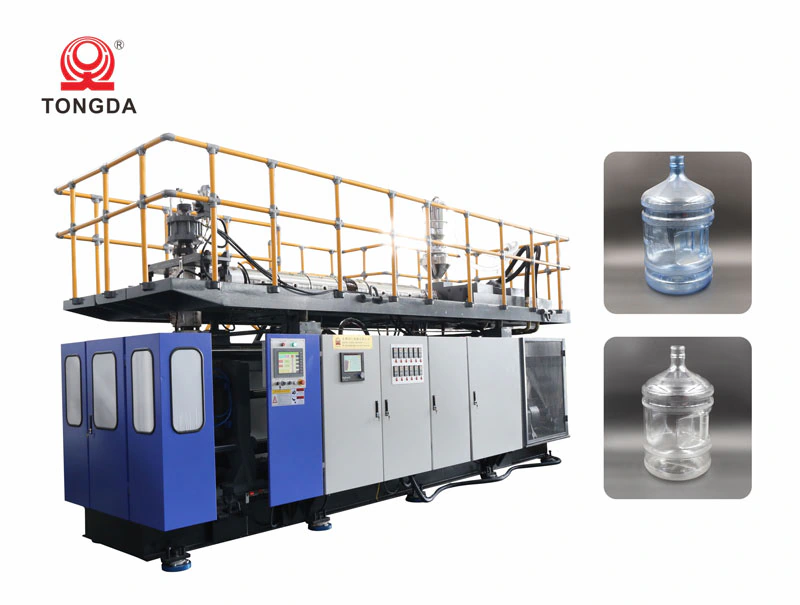
1: Ajuste a temperatura de aquecimento para 160; após 1 hora, aumente para 220; após mais 1 hora, aumente até a temperatura normal. Não esqueça de manter o aquecimento por 1 hora. Ou seja, são necessárias 4 horas de aquecimento no total.
Temperaturas normais durante a produção: 1-258 2-268 3-266 4-262 5-264 6-260 7-250 8-240 9-240 10-240 11-252 12-266
2: Ligue o secador do funil junto com o aquecimento. A temperatura do secador deve ficar entre 100~115℃ (o secador deve estar ligado à água e ao ar), e o material deve secar por 3-4 horas antes da produção.
O termorregulador do molde deve ser ligado 1 hora antes da produção. De 85 a 105 está bom; normalmente, 90. Ele usa óleo térmico e precisa de água de resfriamento.
3: Ao ligar a bomba de óleo principal, ligue também a bomba de água de resfriamento. Verifique a temperatura do tanque de óleo e confirme que não passa de 45℃.
4: Ao ligar a rosca, confirme que água, eletricidade e ar estão normais (pressão de ar de 0,8). A primeira pressurização deve ser 50; depois, verifique se a rosca está girando. A pressão da primeira dosagem não deve passar de 200. Com o acumulador cheio, a rosca avança e injeta; pressurize aos poucos: 400-600-800. Normalmente, a pressão da rosca não passa de 900, então 850 está bom.
5: Com a pressão normal do produto, o manômetro deve indicar 2~2,5
6: A velocidade de injeção automática deve ficar entre 5s e 7s, com o comprimento exato
7: Mantenha a rebarba no gargalo do garrafão abaixo de 10mm. Quanto menor, melhor.
8: Com pressão de 857, o manômetro deve indicar 2.
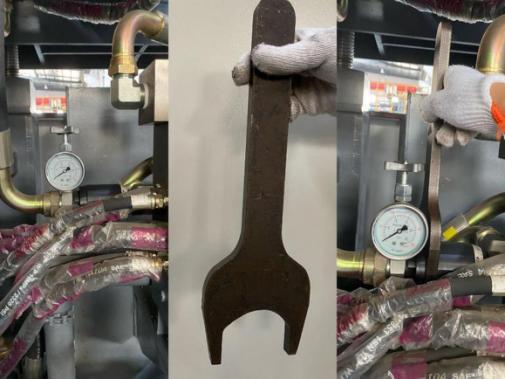
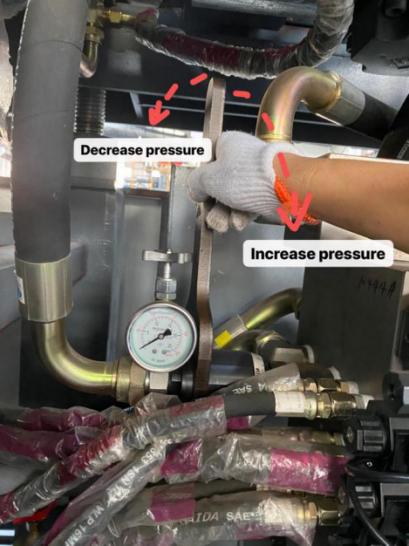
Gire para dentro com a chave especial, mantendo o ponteiro do manômetro em 2-2,5 enquanto a rosca gira
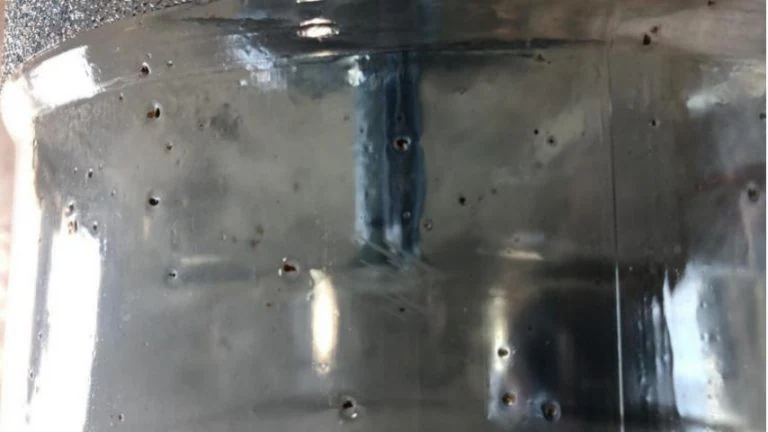
9: Estes são alguns motivos para o aparecimento de pontos pretos:
Impurezas entram na rosca pela saída de gases; por isso, recomendamos retirar o material com a mão em vez de usar uma barra de cobre, pois ao limpar a saída com a barra é muito provável que material ou impurezas caiam na rosca, causando pontos pretos.
Verifique se a temperatura real das resistências é a MESMA indicada no controlador de temperatura, usando um termômetro. O controlador pode indicar 280 na zona X, mas a resistência estar a 300… Por isso, confira as temperaturas.
Se os itens 1 e 2 estiverem corretos, verifique o 3: pode ser um problema no cabeçote. Há algo anormal ou algum ruído estranho no cabeçote? Se não for possível confirmar que o cabeçote está bom, retire-o e continue extrudando e injetando material para verificar se o material que sai da rosca, sem passar pelo cabeçote, está bom. Se o material estiver bom, sem pontos pretos, o problema está no cabeçote, que precisará ser limpo.
10: Parison irregular
Ajuste a curva no MOOG100.
Um método que nossos técnicos usam para encontrar o ponto que precisa de ajuste:
Cada ponto da curva corresponde a uma posição no frasco. Quando o material sair do cabeçote, faça marcas no parison com uma caneta marcadora. Por exemplo, quando o material sai do cabeçote e o gráfico do MOOG100 mostra os pontos 20, 40 e 60, desenhe linhas no parison; assim, você encontra a parte do frasco correspondente a cada ponto.