
Автор Suzhou Tongda Machinery
Опубликовано Обновлено 2 мин чтенияTechnology
PC-бутыли — это поликарбонатные ёмкости из поликарбонатной смолы (PC) в качестве сырья, изготавливаемые экструзионно-выдувным формованием или литьём под давлением с ориентационным раздувом (одностадийным или двухстадийным). По форме их делят на круглые и фигурные, по назначению — на общие и специальные. Изделие отличается очень высокой механической прочностью, особенно ударопрочностью; его можно использовать в широком диапазоне температур и стерилизовать при 110°C в течение 20–30 минут; оно обладает отличной прозрачностью и высоким показателем преломления. Применяется главным образом для упаковки очищенной питьевой воды. В статье описаны 10 основных шагов производства PC-бутылей на выдувной машине TONGDA.
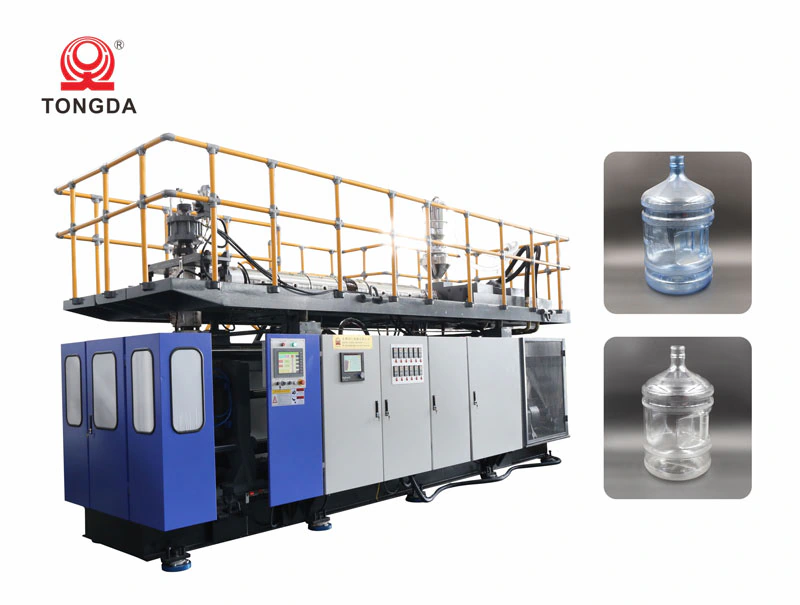
1: Установите температуру нагрева 160, через 1 час повысьте до 220, ещё через 1 час — до рабочей температуры. Не забудьте выдержать прогрев 1 час. То есть всего нагрев занимает 4 часа.
Рабочие температуры при производстве: 1-258 2-268 3-266 4-262 5-264 6-260 7-250 8-240 9-240 10-240 11-252 12-266
2: Включите сушилку бункера одновременно с нагревом. Температура сушилки должна быть 100~115℃ (сушилку нужно подключить к воде и воздуху); перед производством материал сушат 3- 4 часа.
Термостат пресс-формы включают за 1 час до начала производства. Подходит 85-105, обычно 90. Он работает на теплоносителе и требует охлаждающей воды.
3: При запуске главного масляного насоса обязательно включите и насос охлаждающей воды. Проверьте температуру масляного бака — она не должна превышать 45℃.
4: Перед включением шнека убедитесь, что вода, электричество и воздух в норме (давление воздуха 0.8). Первое повышение давления — 50, затем проверьте, вращается ли шнек. Давление первого накопления не должно превышать 200. После заполнения аккумулятора шнек продвигается вперёд и впрыскивает; повышайте давление постепенно: 400-600-800. Обычно давление шнека не превышает 900, поэтому 850 — нормальное значение.
5: При нормальном рабочем давлении манометр должен показывать 2~2.5
6: Скорость автоматического впрыска должна быть в пределах 5s-7s, а длину заготовки нужно выставить точно
7: Облой у горловины желательно ограничить 10mm. Чем короче, тем лучше.
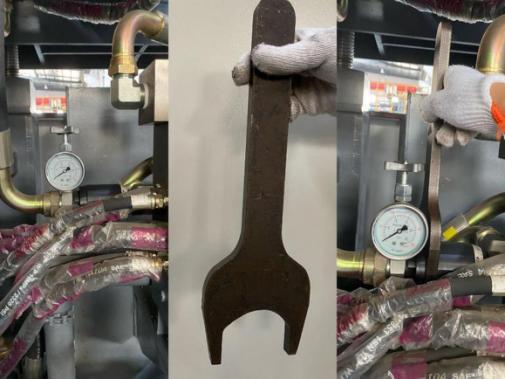
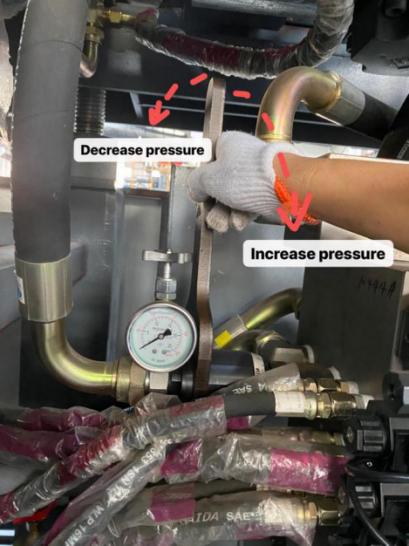
8: При давлении 857 манометр должен показывать 2.
Поверните внутрь специальным ключом, чтобы стрелка манометра держалась на 2-2.5 при вращении шнека
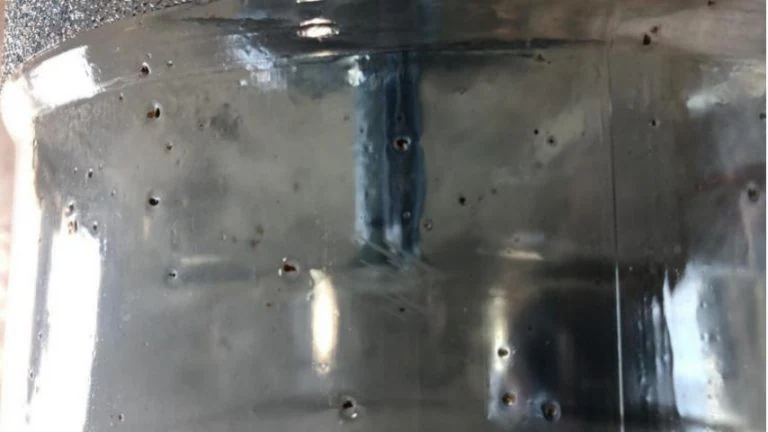
9: Ниже — некоторые причины появления чёрных точек:
Примеси попадают в шнек через вентиляционное отверстие, поэтому советуем убирать материал вручную, а не медным прутком: при чистке отверстия медным прутком велика вероятность, что материал или примеси попадут в шнек и вызовут чёрные точки.
Проверьте, действительно ли температура нагревателей совпадает с показаниями терморегулятора. Это можно проверить термометром. Регулятор может показывать 280 в зоне X, а нагреватель на самом деле — 300…. Поэтому температуры нужно проверять.
Если пункты 1 и 2 в порядке, переходите к пункту 3. Проблема может быть в экструзионной головке. Есть ли на головке неисправности или необычный шум? Если нельзя подтвердить исправность головки, снимите её и продолжайте экструзию и впрыск, чтобы проверить материал, выходящий из шнека без прохождения через головку. Если материал чистый, без чёрных точек, проблема в головке — её нужно очистить.
10: Неравномерная заготовка (парисон)
Отрегулируйте кривую на MOOG100.
Способ, которым наши техники обычно находят точку для корректировки:
Каждая точка кривой соответствует определённому месту на бутылке. Когда материал выходит из экструзионной головки, отметьте заготовку маркером. Например, когда материал выходит из головки, а кривая на MOOG100 показывает точки 20, 40 и 60, проведите линии на заготовке — так вы найдёте участок бутылки, соответствующий каждой точке.