
Publié le Mis à jour le 3 min de lectureTechnology
Les bonbonnes PC sont des contenants en polycarbonate fabriqués à partir de résine polycarbonate (PC) comme matière première, par extrusion-soufflage ou par injection-étirage-soufflage (en une ou deux étapes). Selon leur forme, on distingue les bonbonnes rondes et les bonbonnes de forme spéciale ; selon leur usage, les bonbonnes standard et les bonbonnes spéciales. Le produit présente une résistance mécanique très élevée, en particulier aux chocs ; il s’utilise sur une large plage de températures et peut être stérilisé à 110°C pendant 20 à 30 minutes ; il offre une excellente transparence et un indice de réfraction élevé. Il sert principalement à conditionner l’eau potable purifiée. Cet article présente 10 étapes clés pour produire des bonbonnes PC avec une machine de soufflage TONGDA.
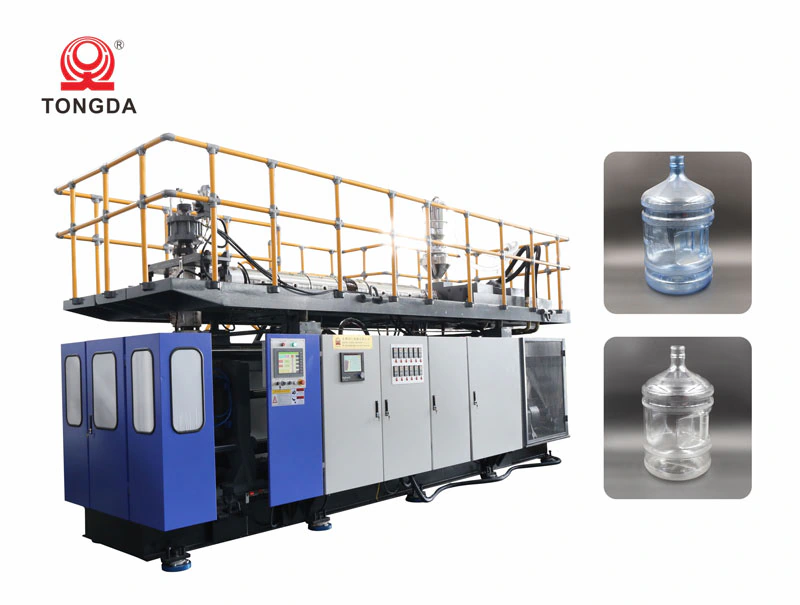
1 : Réglez la température de chauffe à 160 ; 1 heure plus tard, montez-la à 220 ; encore 1 heure plus tard, portez-la à la température normale. N’oubliez pas de maintenir la chaleur pendant 1 heure. Il faut donc chauffer 4 heures au total.
Températures normales en production : 1-258 2-268 3-266 4-262 5-264 6-260 7-250 8-240 9-240 10-240 11-252 12-266
2 : Mettez en marche le sécheur de trémie en même temps que la chauffe. La température du sécheur doit être comprise entre 100~115℃ (le sécheur doit être raccordé à l’eau et à l’air), et la matière doit être séchée pendant 3- 4 heures avant la production.
Le thermorégulateur du moule doit être mis en marche 1 heure avant la production. Une consigne de 85-105 convient, généralement 90. Il utilise de l’huile caloporteuse et a besoin d’eau de refroidissement.
3 : Lorsque vous démarrez la pompe à huile principale, la pompe d’eau de refroidissement doit aussi être en marche. Vérifiez que la température du réservoir d’huile ne dépasse pas 45℃.
4 : Avant de faire tourner la vis, vérifiez que l’eau, l’électricité et l’air sont normaux (pression d’air 0.8). La première mise en pression doit être de 50, puis vérifiez que la vis tourne. La pression du premier remplissage ne doit pas dépasser 200. Une fois l’accumulateur plein, la vis avance et injecte ; augmentez la pression progressivement : 400-600-800. Normalement, la pression de la vis ne dépasse pas 900 ; 850 convient donc.
5 : À la pression de production normale, le manomètre doit indiquer 2~2.5
6 : La vitesse d’injection automatique doit être réglée entre 5s-7s, et la longueur ajustée au plus juste
7 : Limitez si possible la carotte au goulot à 10mm maximum. Plus elle est courte, mieux c’est.
8 : À une pression de 857, le manomètre doit indiquer 2.
Tournez vers l’intérieur avec une clé spéciale pour que l’aiguille du manomètre reste à 2-2.5 pendant la rotation de la vis
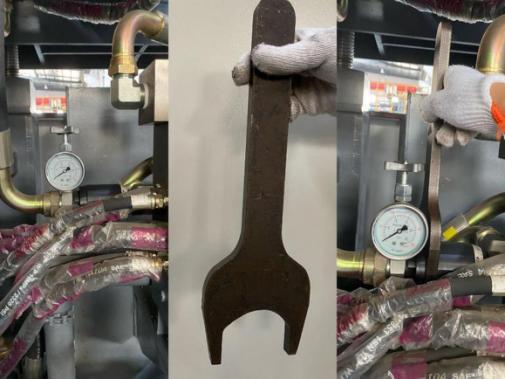
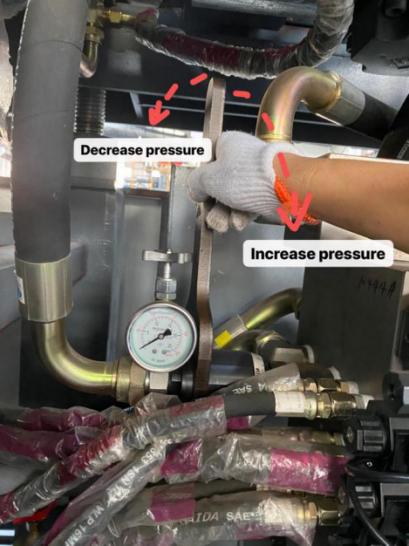
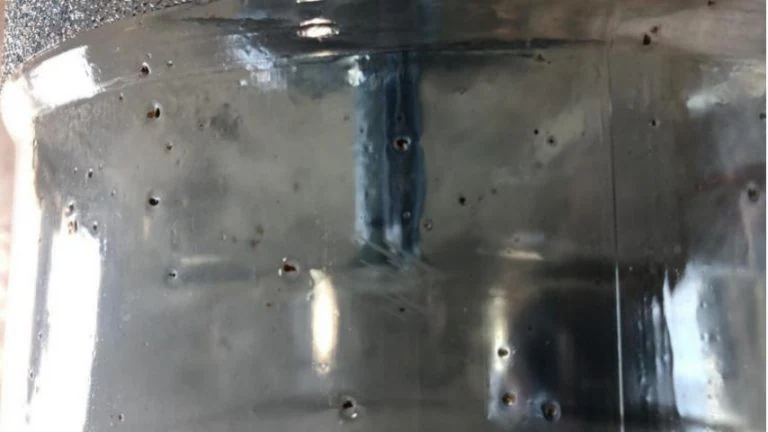
9 : Voici quelques causes de points noirs :
Des impuretés pénètrent dans la vis par l’évent ; nous vous conseillons donc de retirer la matière à la main plutôt qu’avec une barre de cuivre, car en nettoyant l’évent avec une barre de cuivre, il est très probable que de la matière ou des impuretés tombent dans la vis, ce qui provoque des points noirs.
Vérifiez que la température réelle des colliers chauffants correspond bien à celle affichée par le régulateur. Vous pouvez la contrôler avec un thermomètre. Le régulateur peut afficher 280 pour la zone X alors que le collier est en réalité à 300…. Il faut donc vérifier les températures.
Si les points 1 et 2 sont bons, passez au point 3. Le problème peut venir de la tête d’extrusion. Y a-t-il une anomalie ou un bruit inhabituel au niveau de la tête ? Si vous ne pouvez pas confirmer que la tête est en bon état, démontez-la et continuez à extruder et injecter pour vérifier la matière qui sort de la vis sans passer par la tête. Si cette matière est bonne, sans points noirs, le problème vient de la tête d’extrusion, qu’il faut alors nettoyer.
10 : En cas de paraison irrégulière
Ajustez la courbe sur le MOOG100.
Méthode habituelle de nos techniciens pour trouver le point à modifier :
Chaque point de la courbe correspond à une position sur la bouteille. Lorsque la matière sort de la tête d’extrusion, vous pouvez tracer des repères sur la paraison avec un marqueur. Par exemple, lorsque la matière sort de la tête et que la courbe du MOOG100 indique les points 20, 40 et 60, tracez des lignes sur la paraison : vous retrouverez ainsi la zone de la bouteille correspondant à chaque point.