
تاريخ النشر آخر تحديث 3 دقائق للقراءةTechnology
براميل PC هي عبوات من البولي كربونات تُصنع من راتنج البولي كربونات (PC) كـمادة خام بعمليات القولبة بالنفخ والبثق أو الحقن والتمديد والنفخ (بخطوة واحدة أو خطوتين). وتنقسم حسب الشكل إلى عبوات دائرية وعبوات غير منتظمة الشكل، وحسب الاستخدام إلى عبوات عامة وعبوات خاصة. يتميز المنتج بمتانة ميكانيكية عالية جدًا، ولا سيما مقاومته العالية للصدمات؛ ويمكن استخدامه في نطاق واسع من درجات الحرارة، وتعقيمه عند 110°C لمدة 20 إلى 30 دقيقة؛ كما يتمتع بشفافية ممتازة ومعامل انكسار عالٍ. ويُستخدم أساسًا لتعبئة مياه الشرب النقية. يتناول هذا المقال 10 خطوات رئيسية لإنتاج براميل PC باستخدام آلة القولبة بالنفخ من TONGDA.
1: اضبط درجة حرارة التسخين على 160، وبعد ساعة واحدة ارفعها إلى 220، وبعد ساعة أخرى ارفعها إلى درجة الحرارة العادية. ولا تنسَ الحفاظ على الحرارة لمدة ساعة واحدة. أي أننا نحتاج إلى التسخين لمدة 4 ساعات إجمالًا.
درجات الحرارة العادية أثناء الإنتاج: 1-258 2-268 3-266 4-262 5-264 6-260 7-250 8-240 9-240 10-240 11-252 12-266
2: شغّل مجفف القادوس والتسخين في الوقت نفسه. يجب أن تكون درجة حرارة مجفف القادوس بين 100~115℃ (يجب توصيل المجفف بالماء والهواء)، ويجب تجفيف المادة لمدة 3- 4 ساعات قبل الإنتاج.
يجب تشغيل وحدة التحكم في درجة حرارة القالب قبل الإنتاج بساعة واحدة (1). وتكون درجة 85-105 مناسبة، وعادةً 90. تستخدم الوحدة زيت نقل الحرارة، وتحتاج إلى مياه تبريد.
3: عند تشغيل مضخة الزيت الرئيسية، يجب تشغيل مضخة مياه التبريد أيضًا. افحص درجة حرارة خزان الزيت وتأكد أنها لا تتجاوز 45℃.
4: عند تشغيل اللولب، تأكد من أن الماء والكهرباء والغاز كلها في حالة طبيعية (ضغط الغاز 0.8). يجب أن يكون الضغط الأول 50، ثم تحقق من دوران اللولب. يجب ألا يتجاوز ضغط التخزين الأول 200. بعد امتلاء المجمِّع، يتقدم اللولب ويحقن، ويُرفع الضغط تدريجيًا: 400-600-800. عادةً لا يتجاوز ضغط اللولب 900، لذا تكون قيمة 850 مناسبة.
5: عند ضغط الإنتاج العادي، يجب أن يشير المقياس إلى 2~2.5
6: يجب ضبط سرعة الحقن التلقائي ضمن 5s-7s، وضبط الطول بالقدر المناسب تمامًا
7: يُفضّل ضبط المادة الزائدة عند فوهة العبوة في حدود 10mm. وكلما كانت أقصر كان ذلك أفضل.
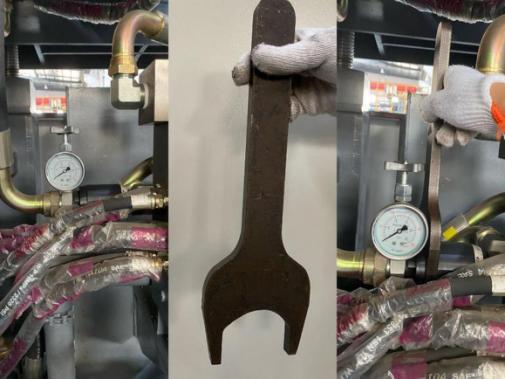
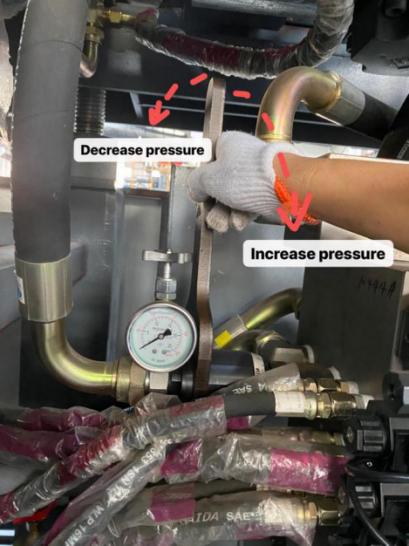
8: عند الضغط 857، يجب أن يشير المقياس إلى ضغط 2.
أدِر إلى الداخل باستخدام مفتاح خاص، بحيث يبقى مؤشر المقياس عند 2-2.5 أثناء دوران اللولب
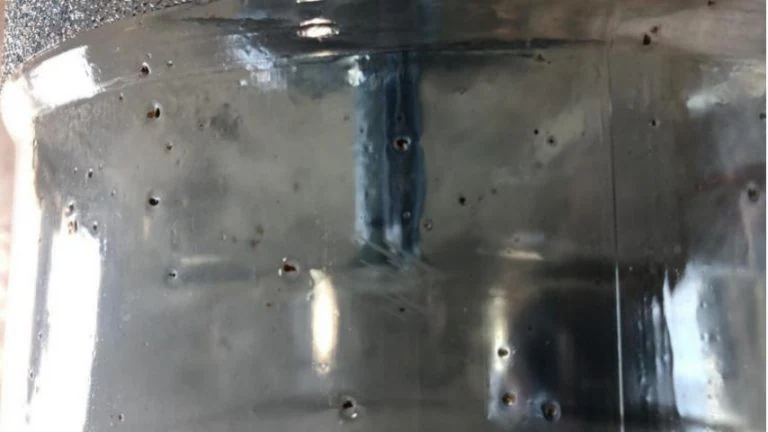
9: فيما يلي بعض أسباب ظهور الجزيئات السوداء:
قد تدخل بعض الشوائب إلى اللولب عبر فتحة التهوية، لذا ننصح بإزالة المادة يدويًا بدلًا من استخدام قضيب نحاسي، لأن استخدام القضيب النحاسي لتنظيف المادة عند الفتحة يزيد بشدة احتمال دخول بعض المادة أو الشوائب إلى اللولب، مما يسبب ظهور الجزيئات السوداء.
يُرجى التحقق مما إذا كانت درجة حرارة السخانات مطابقة فعلًا لما تعرضه وحدة التحكم في الحرارة. يمكنك استخدام مقياس حرارة للتحقق. فقد تعرض وحدة التحكم أن المنطقة X عند 280، بينما يكون السخان فعليًا عند 300…. لذا يجب التحقق من سلامة درجات الحرارة.
إذا كان البندان 1 و2 سليمين، فجرّب البند 3. قد تكون المشكلة في رأس البثق. هل يوجد أي خلل أو صوت غير معتاد في رأس البثق؟ إذا لم تتمكن من التأكد من سلامة رأس البثق، يمكنك فكّه ومواصلة البثق والحقن للتحقق مما إذا كانت المادة الخارجة من اللولب دون المرور برأس البثق سليمة أم لا. إذا كانت المادة سليمة وخالية من الجزيئات السوداء، فالمشكلة في رأس البثق، وعندها يجب تنظيفه.
10: مواجهة عدم انتظام سماكة الباريسون
اضبط المنحنى على MOOG100.
طريقة يستخدمها فنيونا عادةً لتحديد النقطة التي تحتاج إلى تعديل:
كما تعلم، كل نقطة على المنحنى تقابل موضعًا على العبوة. عند خروج المادة من رأس البثق، يمكنك استخدام قلم تحديد لوضع علامات على الباريسون. على سبيل المثال، عندما تخرج المادة من رأس البثق ويعرض المنحنى على MOOG100 النقاط 20 و40 و60، يمكنك رسم خطوط على الباريسون، ثم تحديد الجزء من العبوة الذي يقابل كل نقطة.