
Автор Suzhou Tongda Machinery
Опубликовано 3 мин чтенияTechnology
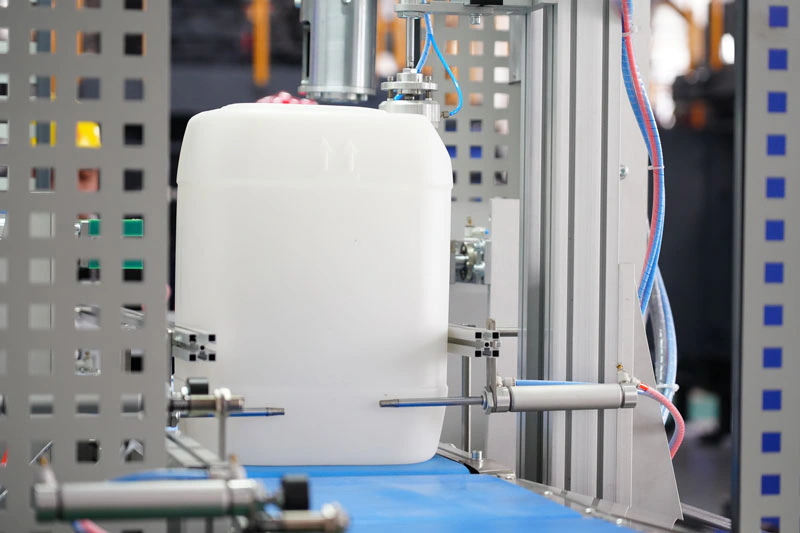
Выдувное формование полых изделий — метод, при котором трубчатую заготовку, полученную экструзией или литьём, помещают в форму, раздувают сжатым воздухом до прилегания к стенкам полости, а затем охлаждают и извлекают полое изделие. Так производят разнообразную упаковку — бутылки, банки, бочки, — а также товары повседневного спроса и детские игрушки.
Материалы для выдувного формования
Для выдувного формования полых изделий используют полиэтилен, поливинилхлорид, полипропилен, полистирол, линейный полиэфир, поликарбонат, полиамид, ацетат целлюлозы и полиацетали. Больше всего потребляется полиэтилен высокой плотности — его широко применяют для упаковки пищевых продуктов, химикатов и технологических жидкостей. Высокомолекулярный полиэтилен подходит для крупных топливных баков и бочек. Поливинилхлорид широко используют для упаковки косметики и моющих средств благодаря хорошей прозрачности и газонепроницаемости. С развитием нетоксичных ПВХ-смол и добавок, а также выдувного формования с вытяжкой ПВХ-тара быстро распространилась в пищевой упаковке и начала применяться для пива и других газированных напитков.
Линейный полиэфир — новый материал, пришедший в выдувное формование полых изделий в последние годы. Благодаря глянцевому виду, отличной прозрачности, высокой механической прочности, хорошей сохранности содержимого и отсутствию загрязнения при сжигании отходов бутылки из него развиваются очень быстро, особенно в качестве пищевой тары под давлением, где он используется шире всего. Потребление полипропилена также растёт год от года благодаря модификации смол и развитию технологий переработки.
Классификация процессов и их особенности
Технология выдувного формования полых изделий
1. По способу получения заготовки: экструзионно-выдувное формование — простое производство, высокая производительность, невысокая точность, самое распространённое. Инжекционно-выдувное формование — высокая точность, хорошее качество, высокая стоимость, подходит для крупных серий.
2, по технологии формования:
Обычное выдувное формование
Выдувное формование с вытяжкой: изделие вытягивается, получая высокую прочность и газонепроницаемость. Различают экструзионно-выдувное с вытяжкой и инжекционно-выдувное с вытяжкой.
3, по числу слоёв заготовки:
Однослойное выдувное формование
Многослойное выдувное формование: хорошие комплексные свойства, сложное производство, подходит для упаковки с высокими требованиями.
Влияющие факторы
1 Давление раздува: сжатый воздух при выдувном формовании выполняет две функции — раздувает трубку до прилегания к стенкам полости, придавая изделию форму, и охлаждает его. Давление зависит от типа пластика и температуры заготовки и обычно составляет 0.2-0.7 MPa; оптимальным считается давление, при котором форма и рисунок изделия после формования чётко пропечатываются. Для маловязких, легко деформируемых пластиков — меньшие значения; для пластиков с высокой вязкостью и модулем — большие; для крупных тонкостенных изделий — более высокое давление, для малых толстостенных — более низкое.
2, скорость раздува: чтобы сократить время раздува и получить более равномерную толщину и лучшую поверхность, расход воздуха (объём в единицу времени) должен быть как можно больше, но не чрезмерным, иначе это навредит изделию: во-первых, у входа воздуха возникает разрежение, заготовка там втягивается внутрь и после полного раздува образует перегородку; во-вторых, слишком быстрый поток может оторвать заготовку у головки, что ведёт к браку. Поэтому нужно увеличить диаметр дорна раздува или разумно снизить скорость раздува.
3. Степень раздува: отношение размера изделия к размеру заготовки называется степенью раздува. При неизменных размере и массе заготовки чем больше изделие, тем выше степень раздува. Её выбирают с учётом типа и свойств пластика, формы и размера изделия и размера заготовки; обычно она составляет 2–4.
4, температура формы и время охлаждения: для обеспечения качества температура формы должна распределяться равномерно; обычно её поддерживают на уровне 20-50 ° C. При слишком низкой температуре снижается удлинение пластика у кромок формы, раздув затруднён, изделие в этом месте утолщается, плохо формуется, контуры и рисунок нечёткие. При слишком высокой температуре увеличиваются время охлаждения и цикл.
Изделие деформируется, усадка растёт. Температура формы зависит от типа пластика: при высокой температуре стеклования можно использовать более горячую форму, в противном случае её температуру по возможности снижают. Время охлаждения обычно растёт с увеличением толщины стенки. Помимо охлаждения формы, изделие можно охлаждать изнутри, подавая внутрь различные хладагенты (жидкий азот, углекислый газ и др.).
5. Цикл формования: цикл выдувного формования включает экструзию заготовки, её отрезку, смыкание формы, раздув, охлаждение, сброс воздуха, раскрытие и извлечение изделий (далее — доводка, сборка, упаковка и т. д.).
Свойства и применение изделий
Технология выдувного формования полых изделий
LDPE: пищевая упаковка
HDPE: тара для потребительских товаров
Сверхвысокомолекулярный PE: крупная тара, технологические ёмкости
PVC: бутылки для минеральной воды, флаконы для моющих средств
PP: тонкостенные флаконы
PET: бутылки для напитков