
Publié le 4 min de lectureTechnology
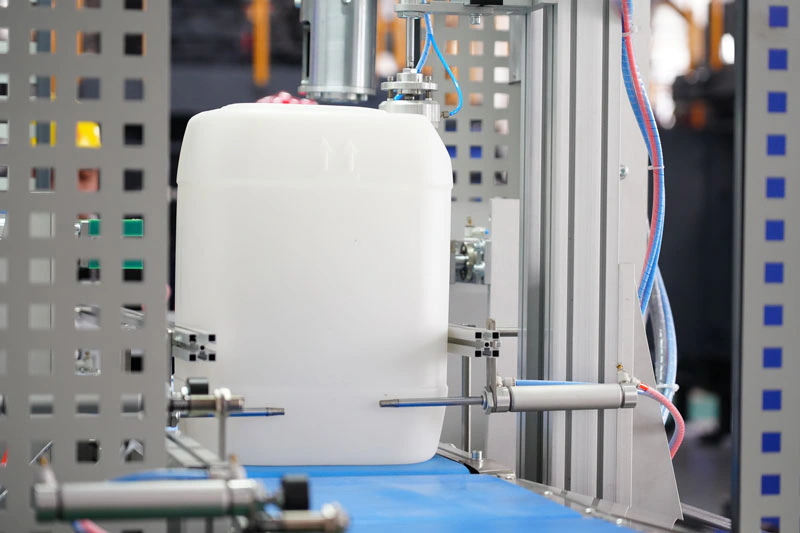
Le soufflage de corps creux consiste à placer dans un moule une paraison obtenue par extrusion ou injection, à y injecter de l’air comprimé pour la gonfler et la plaquer contre la paroi de l’empreinte, puis à refroidir pour démouler le produit creux. Ce procédé permet de fabriquer de nombreux emballages (bouteilles, pots, fûts), des articles du quotidien et des jouets.
Matières pour le soufflage
Les plastiques utilisés en soufflage de corps creux comprennent le polyéthylène, le polychlorure de vinyle, le polypropylène, le polystyrène, le polyester linéaire, le polycarbonate, le polyamide, l’acétate de cellulose et les résines polyacétal. Le polyéthylène haute densité est le plus consommé, largement utilisé pour l’emballage d’aliments, de produits chimiques et de liquides industriels. Le polyéthylène de haut poids moléculaire convient aux grands réservoirs de carburant et aux fûts. Le PVC est très utilisé pour les cosmétiques et les détergents grâce à sa transparence et son étanchéité à l’air. Avec le développement de résines et d’additifs PVC non toxiques et de l’étirage-soufflage, les contenants en PVC ont rapidement progressé dans l’emballage alimentaire et commencent à être utilisés pour la bière et d’autres boissons gazeuses.
Le polyester linéaire est un nouveau matériau arrivé ces dernières années dans le soufflage de corps creux. Grâce à son aspect brillant, son excellente transparence, sa résistance mécanique élevée, la bonne conservation du contenu et l’absence de pollution lors de l’incinération des déchets, les bouteilles en polyester se sont développées très rapidement, notamment pour les contenants alimentaires résistants à la pression, où il est le plus utilisé. Grâce aux progrès de la modification des résines et des techniques de transformation, l’utilisation du polypropylène augmente aussi chaque année.
Classification et caractéristiques des procédés
Technologie du soufflage de corps creux
1. Selon le mode de formation de la paraison : extrusion-soufflage — production simple, débit élevé, précision faible, le plus répandu. Injection-soufflage — haute précision, bonne qualité, coût élevé, adapté aux grandes séries.
2, selon le procédé de mise en forme :
Soufflage classique
Étirage-soufflage : le produit est étiré, ce qui lui confère une grande résistance et une bonne étanchéité aux gaz. On distingue l’extrusion-étirage-soufflage et l’injection-étirage-soufflage.
3, selon le nombre de couches de la paraison :
Soufflage monocouche
Soufflage multicouche : bonnes performances globales, production complexe, adapté aux emballages très exigeants.
Facteurs d’influence
1 Pression de soufflage : en soufflage, l’air comprimé a deux fonctions : gonfler le tube pour le plaquer contre la paroi de l’empreinte et lui donner sa forme, et refroidir. La pression varie selon le type de plastique et la température de la paraison, généralement entre 0.2-0.7 MPa ; la pression idéale fait apparaître nettement la forme et les motifs du produit après moulage. Valeurs basses pour les plastiques peu visqueux et facilement déformables ; valeurs élevées pour les plastiques plus visqueux et de module élevé ; pression plus forte pour les produits de grand volume à paroi mince, plus faible pour les produits de petit volume à paroi épaisse.
2, vitesse de gonflage : pour raccourcir le temps de soufflage et obtenir une épaisseur plus uniforme et une meilleure surface, le débit de gonflage (volume d’air par unité de temps) doit être aussi élevé que possible, mais pas excessif, sous peine d’effets néfastes : d’abord, une dépression se crée à l’entrée d’air, la paraison s’y invagine et forme une membrane une fois entièrement gonflée ; ensuite, la paraison peut être arrachée au niveau de la filière par un flux d’air trop rapide, d’où des rebuts. Il faut donc augmenter le diamètre de la canne de soufflage ou réduire raisonnablement la vitesse de gonflage.
3. Taux de gonflage : le rapport entre la taille du produit et celle de la paraison est appelé taux de gonflage. À taille et poids de paraison constants, plus le produit est grand, plus le taux de gonflage est élevé. Il est déterminé selon le type et la nature du plastique, la forme et la taille du produit et la taille de la paraison, et se situe généralement entre 2 et 4.
4, température du moule et temps de refroidissement : pour garantir la qualité, la température du moule doit être uniforme, généralement maintenue entre 20-50 ° C. Trop basse, elle réduit l’allongement du plastique au niveau des lèvres du moule, le gonflage est difficile, le produit s’épaissit à cet endroit, se moule mal et ses contours et motifs sont flous. Trop élevée, elle allonge le temps de refroidissement et le cycle de production.
Le produit se déforme et son retrait augmente. La température du moule dépend du type de plastique : si sa température de transition vitreuse est élevée, on peut utiliser un moule plus chaud ; sinon, on l’abaisse autant que possible. Le temps de refroidissement augmente généralement avec l’épaisseur de paroi. Outre le refroidissement du moule, on peut refroidir la pièce de l’intérieur en y introduisant divers fluides (azote liquide, dioxyde de carbone, etc.).
5. Cycle de moulage : le cycle de soufflage comprend l’extrusion de la paraison, sa coupe, la fermeture du moule, le soufflage, le refroidissement, la mise à l’air, l’ouverture et l’extraction des produits (puis finition, assemblage, emballage, etc.).
Caractéristiques et applications des produits
Technologie du soufflage de corps creux
LDPE : emballages alimentaires
HDPE : contenants de produits de consommation
PE de très haut poids moléculaire : grands contenants, cuves
PVC : bouteilles d’eau minérale, flacons de détergent
PP : flacons à paroi mince
PET : bouteilles de boisson