
Publicado em 2 min de leituraTechnology
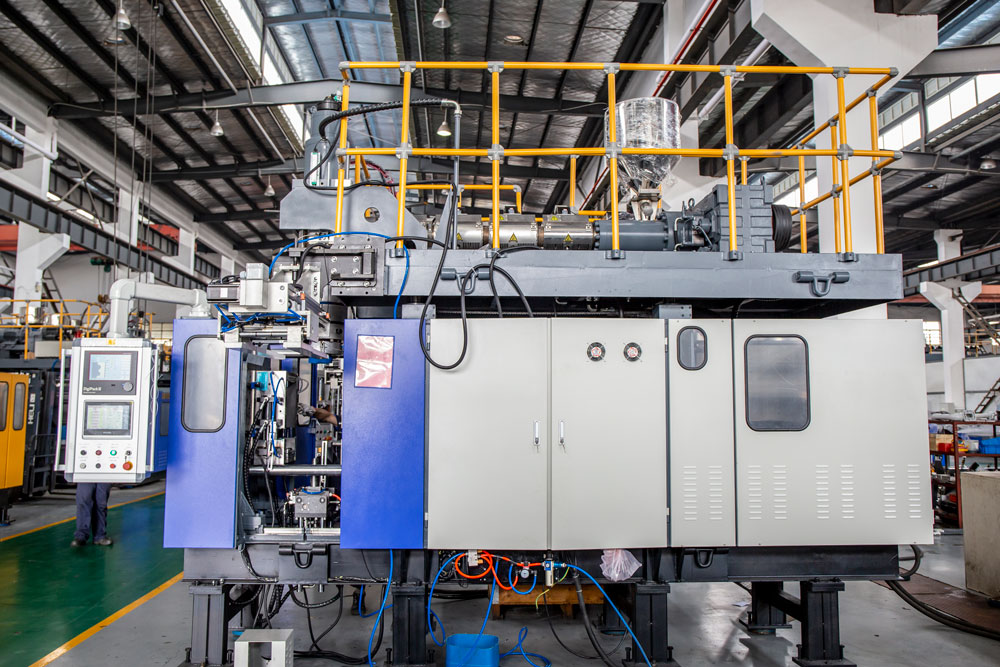
A máquina de sopro por extrusão para peças com volume geralmente acima de 20 L é chamada de máquina de sopro por extrusão de grande porte e costuma processar polietileno de ultra-alto peso molecular (UHMWPE). Para adequar-se às características do plástico, aumentar a pressão de sopro e usar ar seco em baixa temperatura e alta pressão é fundamental para reduzir o tempo de resfriamento e melhorar a qualidade do produto. Reduzir o ciclo de produção e aumentar a eficiência são pontos centrais do avanço tecnológico das máquinas de grande porte, e o aumento da capacidade de plastificação é pré-requisito para isso.
Para melhorar o desempenho do cabeçote acumulador, é preciso desenvolver cabeçotes com canal de fluxo de alto desempenho em formato de coração com dupla camada. O fluxo “primeiro a entrar, primeiro a sair”, a troca rápida de cor e a facilidade de limpeza são características importantes de um cabeçote acumulador de alto desempenho. O caminho é usar projeto CAD avançado, aço de alta qualidade, usinagem de precisão e métodos de análise CAE avançados.
Além disso, o mecanismo de fechamento sem colunas com travamento por pinos é uma estrutura desenvolvida nos últimos anos, com grande força de fechamento e distribuição uniforme, fácil montagem e desmontagem do molde, grande espaço para moldes e economia de energia. O movimento de guia deve usar guias lineares de esferas, com baixo atrito, movimento suave e alta precisão; o deslocamento rápido é feito por servomotor com fuso de esferas; no fechamento de alta pressão, a bucha de travamento de uma placa se encaixa na outra placa e, em seguida, dois ou mais pares de cilindros de fechamento distribuídos nas laterais de uma placa são tracionados pela outra placa, e vice-versa.
O mecanismo de fechamento sem colunas com acionamento hidráulico sincronizado usa dois conjuntos simétricos de acionamento hidráulico para mover as placas de forma sincronizada. Como o centro da placa é acionado pelo cilindro, é possível reduzir o peso da placa e a deformação no travamento, facilitar a troca de moldes, aumentar o espaço disponível e adaptar melhor a máquina à operação com robôs. Seu desempenho é superior ao do mecanismo com travamento por pinos, e ele merece ser amplamente adotado.
O desenvolvimento e a aplicação do sistema de distribuição radial da espessura de parede (PWDS), que trabalha em conjunto com o sistema de distribuição axial (AWDS), permitem obter o melhor ângulo de saída e uma distribuição de espessura de parede superior.