
Publié le Mis à jour le 3 min de lectureTechnology
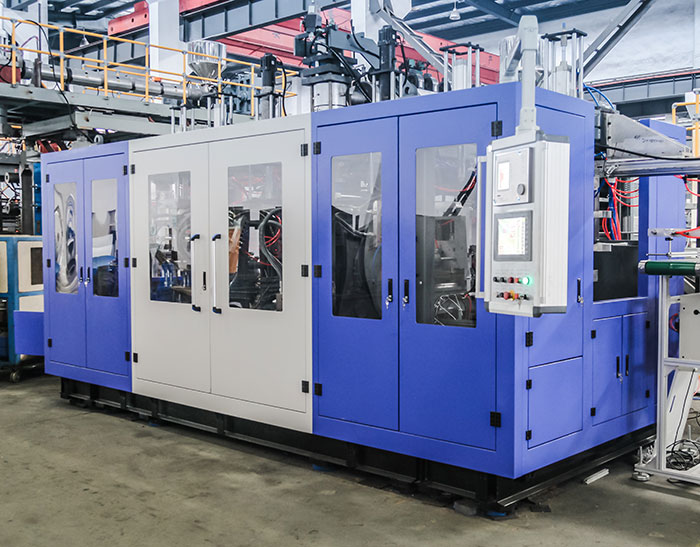
Les neuf points suivants décrivent les situations que rencontrent couramment les fabricants de machines de soufflage et les utilisateurs de machines de soufflage de corps creux. Analysons-les en espérant vous être utiles.
Premier point : l’excentricité du fond de la bouteille peut être liée à la température de la préforme, à l’étirage, au pré-soufflage, au soufflage haute pression, etc.
Deuxième point : le blanchiment du fond de la bouteille est généralement dû à un étirage excessif, à une préforme trop froide, à une pression de pré-soufflage trop élevée ou à un pré-soufflage trop précoce. Troisième point : le blanchiment partiel de la bouteille provient généralement d’un étirage excessif, d’une température trop basse, d’un contact avec la tige d’étirage ou d’un pré-soufflage trop précoce.
Quatrième point : un haut trop épais et un bas trop mince viennent généralement d’un pré-soufflage trop précoce ; on peut réduire la pression de pré-soufflage, diminuer le débit d’air ou retarder le pré-soufflage.
Cinquième point : l’effet « loupe » au fond de la bouteille vient généralement d’un pré-soufflage trop tardif, d’une pression de pré-soufflage trop faible ou d’un excès de matière au fond. Sixième point : un haut trop mince et un bas trop épais viennent généralement d’un pré-soufflage trop tardif ; on peut augmenter la pression ou le débit d’air de pré-soufflage, ou avancer le pré-soufflage.
Septième point : l’aspect trouble de toute la bouteille est généralement dû à un refroidissement insuffisant. Huitième point : des plis au fond de la bouteille viennent généralement d’un pré-soufflage trop tardif, d’un débit trop faible, d’une pression trop basse ou d’une température du fond trop élevée.
Neuvième point : des plis au col de la bouteille viennent généralement d’un refroidissement insuffisant de la préforme au niveau du col, d’un pré-soufflage trop tardif ou d’une pression de pré-soufflage trop faible. Ces neuf points décrivent les situations que rencontrent couramment les fabricants de machines de soufflage et les utilisateurs de machines de soufflage de corps creux. Analysons-les en espérant vous être utiles.
Premier point : l’excentricité du fond de la bouteille peut être liée à la température de la préforme, à l’étirage, au pré-soufflage, au soufflage haute pression, etc.
Deuxième point : le blanchiment du fond de la bouteille est généralement dû à un étirage excessif, à une préforme trop froide, à une pression de pré-soufflage trop élevée ou à un pré-soufflage trop précoce. Troisième point : le blanchiment partiel de la bouteille provient généralement d’un étirage excessif, d’une température trop basse, d’un contact avec la tige d’étirage ou d’un pré-soufflage trop précoce.
Quatrième point : un haut trop épais et un bas trop mince viennent généralement d’un pré-soufflage trop précoce ; on peut réduire la pression de pré-soufflage, diminuer le débit d’air ou retarder le pré-soufflage.
Cinquième point : l’effet « loupe » au fond de la bouteille vient généralement d’un pré-soufflage trop tardif, d’une pression de pré-soufflage trop faible ou d’un excès de matière au fond. Sixième point : un haut trop mince et un bas trop épais viennent généralement d’un pré-soufflage trop tardif ; on peut augmenter la pression ou le débit d’air de pré-soufflage, ou avancer le pré-soufflage.
Septième point : l’aspect trouble de toute la bouteille est généralement dû à un refroidissement insuffisant. Huitième point : des plis au fond de la bouteille viennent généralement d’un pré-soufflage trop tardif, d’un débit trop faible, d’une pression trop basse ou d’une température du fond trop élevée.
Neuvième point : des plis au col de la bouteille viennent généralement d’un refroidissement insuffisant de la préforme au niveau du col, d’un pré-soufflage trop tardif ou d’une pression de pré-soufflage trop faible.
Autres guides de dépannage
Défauts de retraitDéformation des produits soufflésProblèmes de fermeture et d'ouverture du mouleÉtape de démoulageContrôle de l'épaisseur de paroi